目次
「既存の樹脂では要求特性を満たせない」「コストを抑えながら性能を上げたい」——こうした課題に直面したとき、解決策の一つとなるのがブレンド技術です。
樹脂ブレンドやコンパウンド成形は、複数の材料を組み合わせることで単一樹脂では実現できない特性を引き出します。しかし、「ブレンド」「アロイ」「コンパウンド」といった用語は混同されやすく、押出成形での扱い方にも独自のノウハウが必要です。
本記事では、複合材料技術の基礎から押出成形における実践的な注意点まで、設計者・購買担当者の方に役立つ情報を体系的に解説します。
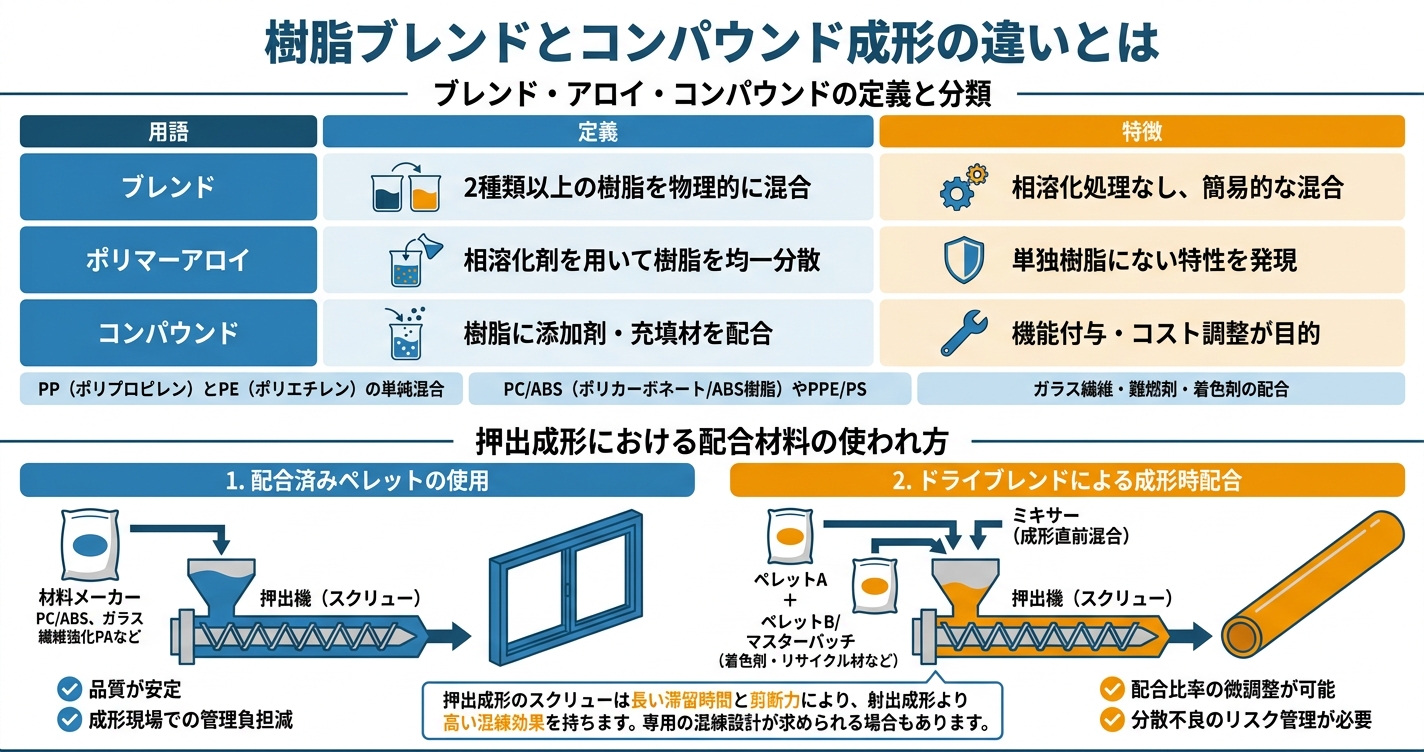
複合材料技術には複数の用語がありますが、それぞれ明確な違いがあります。
| 用語 | 定義 | 特徴 |
|---|---|---|
| ブレンド | 2種類以上の樹脂を物理的に混合 | 相溶化処理なし、簡易的な混合 |
| ポリマーアロイ | 相溶化剤を用いて樹脂を均一分散 | 単独樹脂にない特性を発現 |
| コンパウンド | 樹脂に添加剤・充填材を配合 | 機能付与・コスト調整が目的 |
ブレンドは、PP(ポリプロピレン)とPE(ポリエチレン)のように比較的相溶性のある樹脂同士を単純混合する手法です。特別な処理を行わないため、低コストで特性調整が可能です。
ポリマーアロイは、本来混ざりにくい樹脂を相溶化剤で均一に分散させたものを指します。PC/ABS(ポリカーボネート/ABS樹脂)やPPE/PS(ポリフェニレンエーテル/ポリスチレン)が代表例です。単独樹脂では得られない特性バランスを実現します。
コンパウンドは、ベース樹脂にガラス繊維・難燃剤・着色剤などの添加剤を配合したものです。機能性の付与やコスト最適化を目的として広く使われています。
押出成形で配合材料を使用する方法は、大きく2つに分かれます。
1. 配合済みペレットの使用
材料メーカーが事前に配合・ペレット化した材料を購入する方法です。品質が安定しており、成形現場での管理負担が少ないメリットがあります。PC/ABSやガラス繊維強化PA(ポリアミド)などは、この形態で流通するのが一般的です。
2. ドライブレンドによる成形時配合
成形直前にペレット同士を混合する方法です。着色剤(マスターバッチ)の添加や、リサイクル材の混合でよく用いられます。配合比率の微調整が可能な反面、分散不良のリスク管理が必要です。
押出成形のスクリューは長い滞留時間と剪断力により、射出成形より高い混練効果を持ちます。そのため、ドライブレンドでも比較的均一な混合が期待できますが、材料の組み合わせによっては専用の混練設計が求められます。
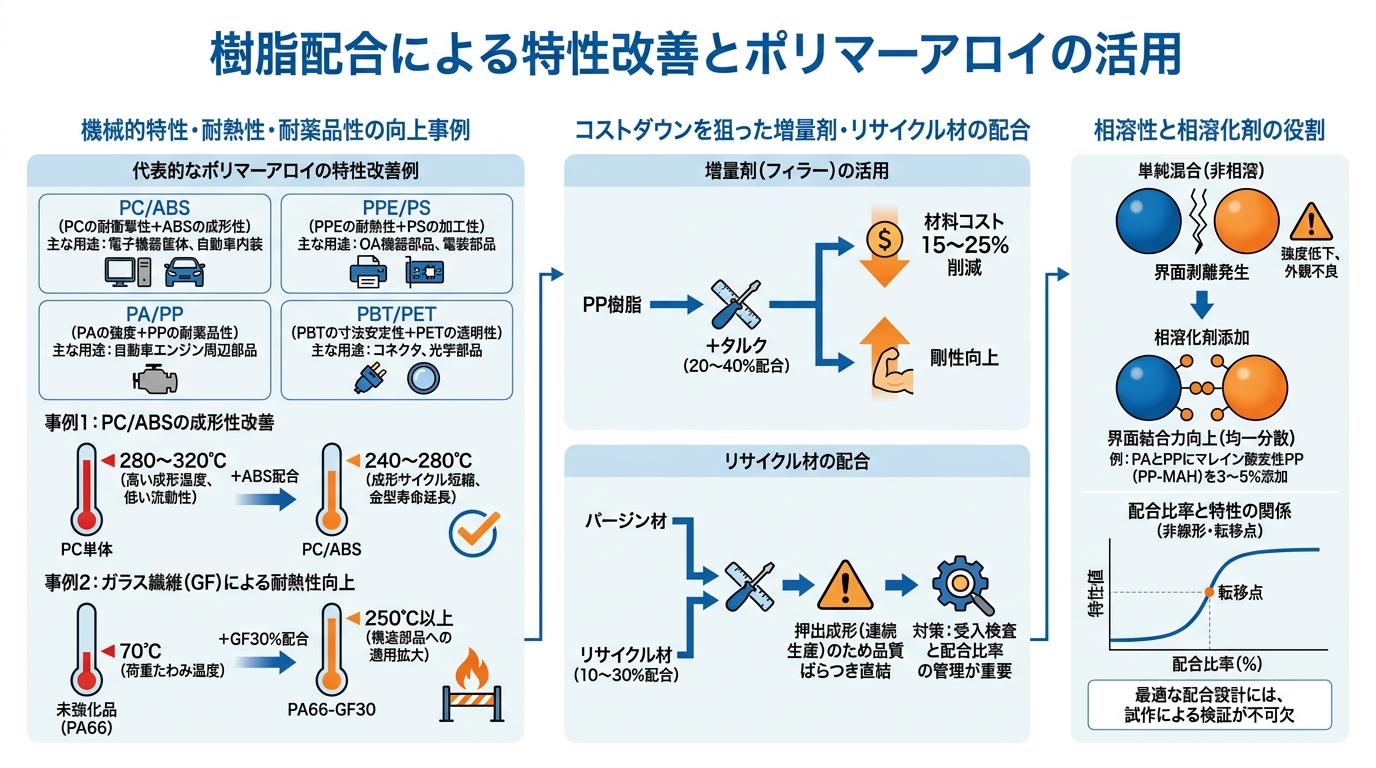
ブレンド技術を活用することで、単一樹脂の弱点を補うことができます。代表的なポリマーアロイの特性改善例を紹介します。
| ポリマーアロイ | 組み合わせ効果 | 主な用途 |
|---|---|---|
| PC/ABS | PCの耐衝撃性+ABSの成形性 | 電子機器筐体、自動車内装 |
| PPE/PS | PPEの耐熱性+PSの加工性 | OA機器部品、電装部品 |
| PA/PP | PAの強度+PPの耐薬品性 | 自動車エンジン周辺部品 |
| PBT/PET | PBTの寸法安定性+PETの透明性 | コネクタ、光学部品 |
PC/ABSを例に取ると、PC単体では成形温度が280〜320℃と高く、流動性も低いという課題があります。ABSを配合することで成形温度を240〜280℃に下げられ、成形サイクルの短縮と金型寿命の延長が可能になります。
また、ガラス繊維(GF)を配合したPA66-GF30(ガラス繊維30%配合)は、荷重たわみ温度が未強化品の70℃から250℃以上に向上します。構造部品への適用範囲が大きく広がる好例です。
配合技術は性能向上だけでなく、コスト最適化にも有効です。
増量剤(フィラー)の活用
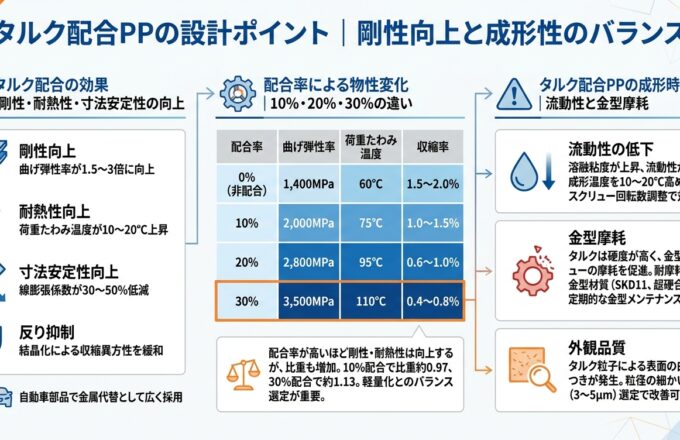
タルクや炭酸カルシウムなどの無機フィラーは、樹脂より安価なため材料費削減に貢献します。PPにタルクを20〜40%配合した場合、材料コストを15〜25%削減しながら剛性向上も実現できます。
リサイクル材の配合
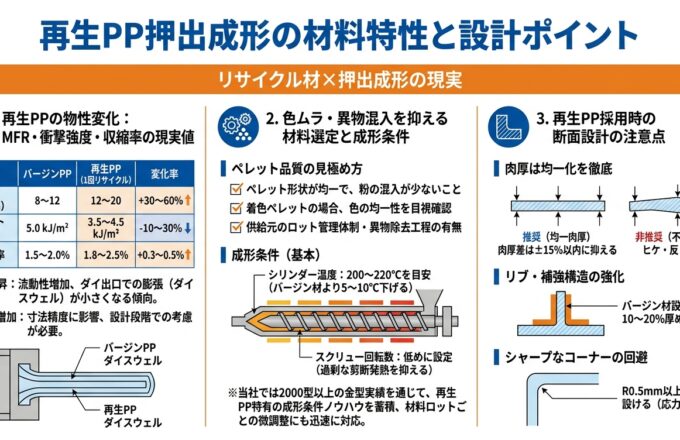
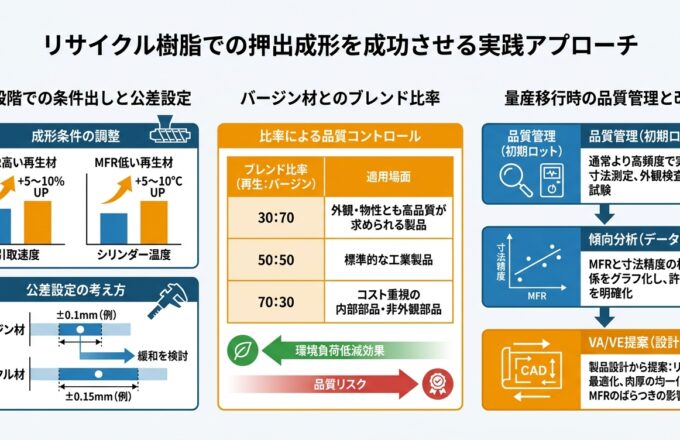
バージン材にリサイクル材を10〜30%配合する手法も一般的です。ただし、押出成形では連続生産のため、リサイクル材の品質ばらつきが製品品質に直結します。受入検査と配合比率の管理が重要になります。
異種樹脂を混合する際、最大の技術的課題が「相溶性」です。
相溶性のない樹脂同士を単純混合すると、界面で剥離が発生します。結果として、強度低下や外観不良を引き起こします。
この問題を解決するのが相溶化剤です。相溶化剤は両方の樹脂と親和性を持つ分子構造を持ち、界面の結合力を高めます。
例えば、PA(ポリアミド)とPP(ポリプロピレン)は本来非相溶ですが、マレイン酸変性PP(PP-MAH)を3〜5%添加することで均一分散が可能になります。
配合比率と特性の関係は線形ではありません。多くの場合、特定の配合比率で特性が急激に変化する「転移点」が存在します。最適な配合設計には、試作による検証が不可欠です。
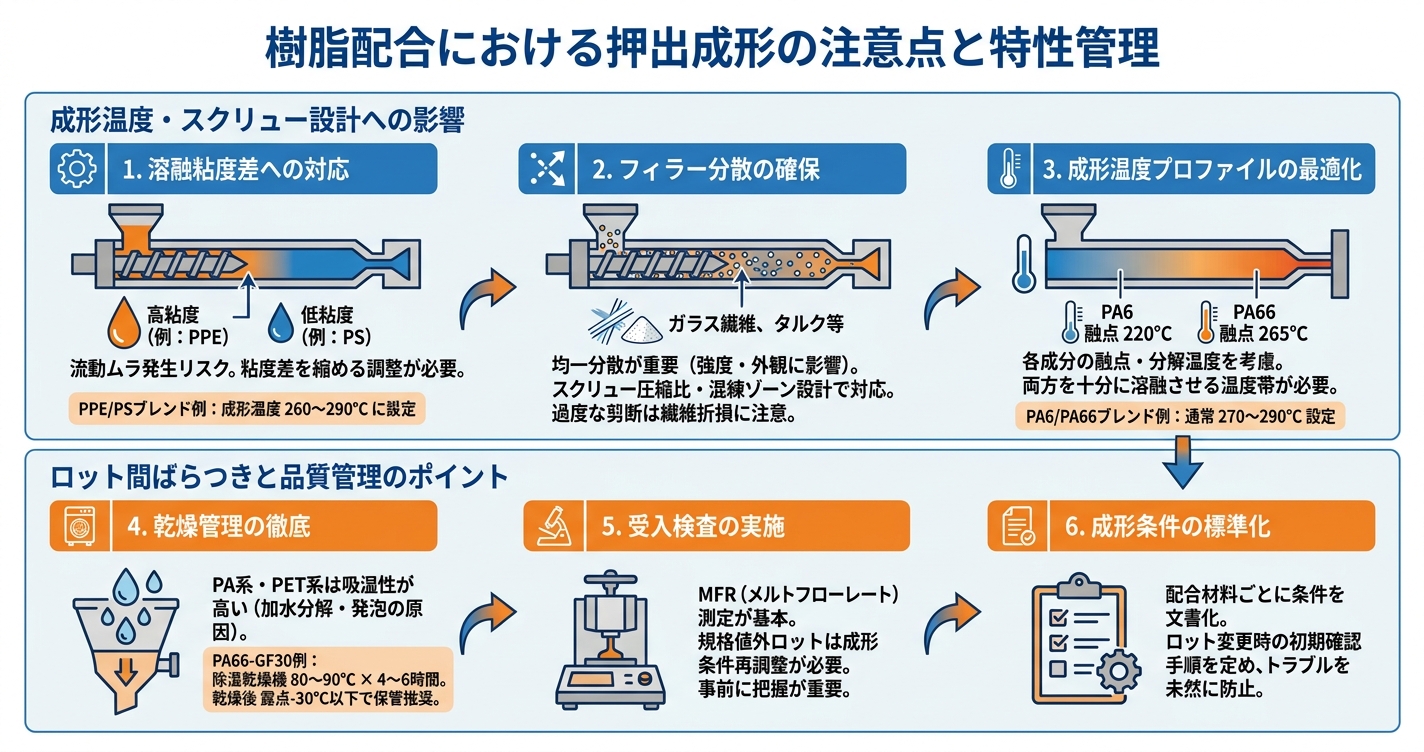
配合材料の押出成形では、単一樹脂とは異なる技術的考慮が必要です。
溶融粘度差への対応
ブレンドする樹脂間で溶融粘度が大きく異なると、流動ムラが発生します。例えば、PPE(溶融粘度:高)とPS(溶融粘度:低)のブレンドでは、成形温度を260〜290℃に設定し、両者の粘度差を縮める調整が必要です。
フィラー分散の確保
ガラス繊維やタルクを含むコンパウンド材では、フィラーの均一分散が重要です。分散不良は強度ばらつきや外観不良の原因となります。スクリューの圧縮比や混練ゾーンの設計で対応しますが、過度な剪断は繊維の折損を招くため、バランス調整が求められます。
成形温度プロファイルの最適化
配合材では、各成分の融点・分解温度を考慮した温度設定が必要です。PA6/PA66ブレンドの場合、PA6(融点220℃)とPA66(融点265℃)の両方を十分に溶融させる温度帯で成形します。通常は270〜290℃の設定となります。
配合材料は、ロット間で特性がばらつくリスクがあります。安定した押出成形のためには、以下の管理が重要です。
乾燥管理の徹底
PA系やPET系のコンパウンドは吸湿性が高く、乾燥不足は加水分解や発泡の原因となります。PA66-GF30では、除湿乾燥機で80〜90℃×4〜6時間の乾燥が必要です。乾燥後は露点-30℃以下で保管することが推奨されます。
受入検査の実施
配合材料では、MFR(メルトフローレート)測定が基本的な受入検査項目となります。規格値から外れたロットは成形条件の再調整が必要なため、事前に把握することが重要です。
成形条件の標準化
配合材料ごとに成形条件を文書化し、ロット変更時の初期確認手順を定めておくことで、トラブルを未然に防止できます。
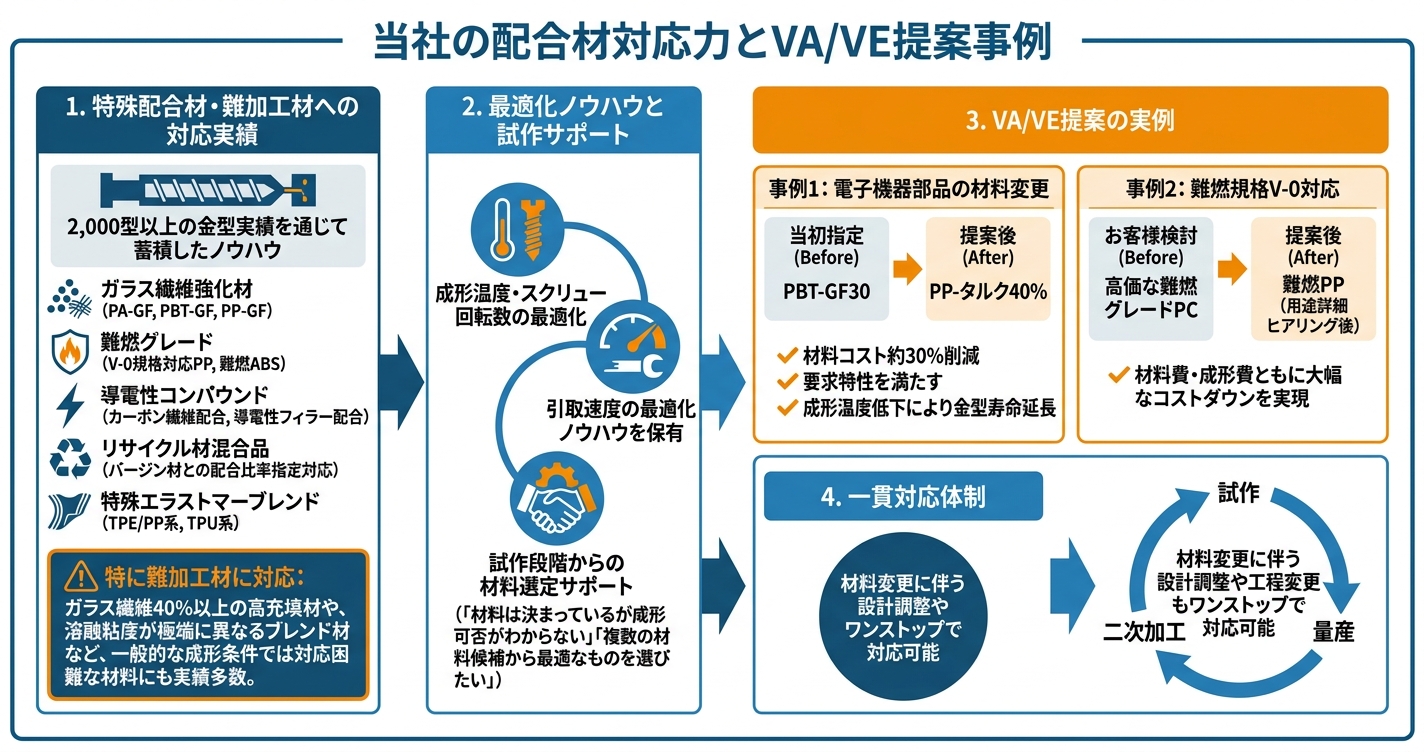
当社は2,000型以上の金型実績を通じて、多様な配合材料の押出成形ノウハウを蓄積してきました。
対応実績のある配合材料例
特に、他社で断られた難加工材の成形依頼を数多く受け入れてきました。ガラス繊維40%以上の高充填材や、溶融粘度が極端に異なるブレンド材など、一般的な成形条件では対応困難な材料にも実績があります。
これらの経験から、材料特性に応じた成形温度・スクリュー回転数・引取速度の最適化ノウハウを保有しています。
「材料は決まっているが成形可否がわからない」「複数の材料候補から最適なものを選びたい」——こうしたご相談に対し、当社では試作段階から技術サポートを行っています。
VA/VE提案の実例
ある電子機器部品において、当初指定されていたPBT-GF30から、PP-タルク40%への材料変更を提案した事例があります。要求特性を満たしながら材料コストを約30%削減し、成形温度も下げられたことで金型寿命の延長にも貢献しました。
別の事例では、難燃規格V-0を満たすため、お客様が高価な難燃グレードPCを検討されていました。用途を詳細にヒアリングした結果、難燃PPで代替可能と判断し、材料費・成形費ともに大幅なコストダウンを実現しています。
試作から量産・二次加工まで一貫対応できる体制があるため、材料変更に伴う設計調整や工程変更もワンストップで対応可能です。
樹脂ブレンド・コンパウンド技術は、単一樹脂では実現できない特性バランスやコスト最適化を可能にする有効な手段です。
本記事のポイントを整理します。
配合材料の採用を検討される際は、試作段階からの取り組みが重要です。成形性の検証を含めた早期検討が成功への近道となります。
材料選定から量産まで一貫してサポートできる体制を整えておりますので、「この材料で成形できるか」「より最適な材料はないか」といったご相談があれば、お気軽にお問い合わせください。
押出成形に関するご質問や課題がございましたら、お気軽にお問い合わせください。 材料選定から工程設計、QA/QC体制の構築まで、長年の実績を生かした最適なご提案をさせていただきます。


デコライン株式会社が運営する押出成形.com|プラスチック押出成形の試作・量産・二次加工をご覧頂き、誠にありがとうございます。
当サイトに掲載されている内容では解決できないお困り事や、相談などがございましたら、お気軽にご相談を頂けますと幸いです。