目次
「この製品、押出成形と射出成形どちらで作るべきか」——製品設計や調達の現場で、この判断に迷う方は少なくありません。両者は同じプラスチック成形でありながら、原理・コスト・得意な形状が大きく異なります。成形方法の選定を誤ると、金型費の無駄や製品単価の高騰につながるため、正しい理解が不可欠です。
本記事では、押出成形と射出成形の違いを比較表とともに徹底解説します。コスト・精度・形状の観点から両者を比較し、最適な成形法を選ぶための判断フローをお伝えします。
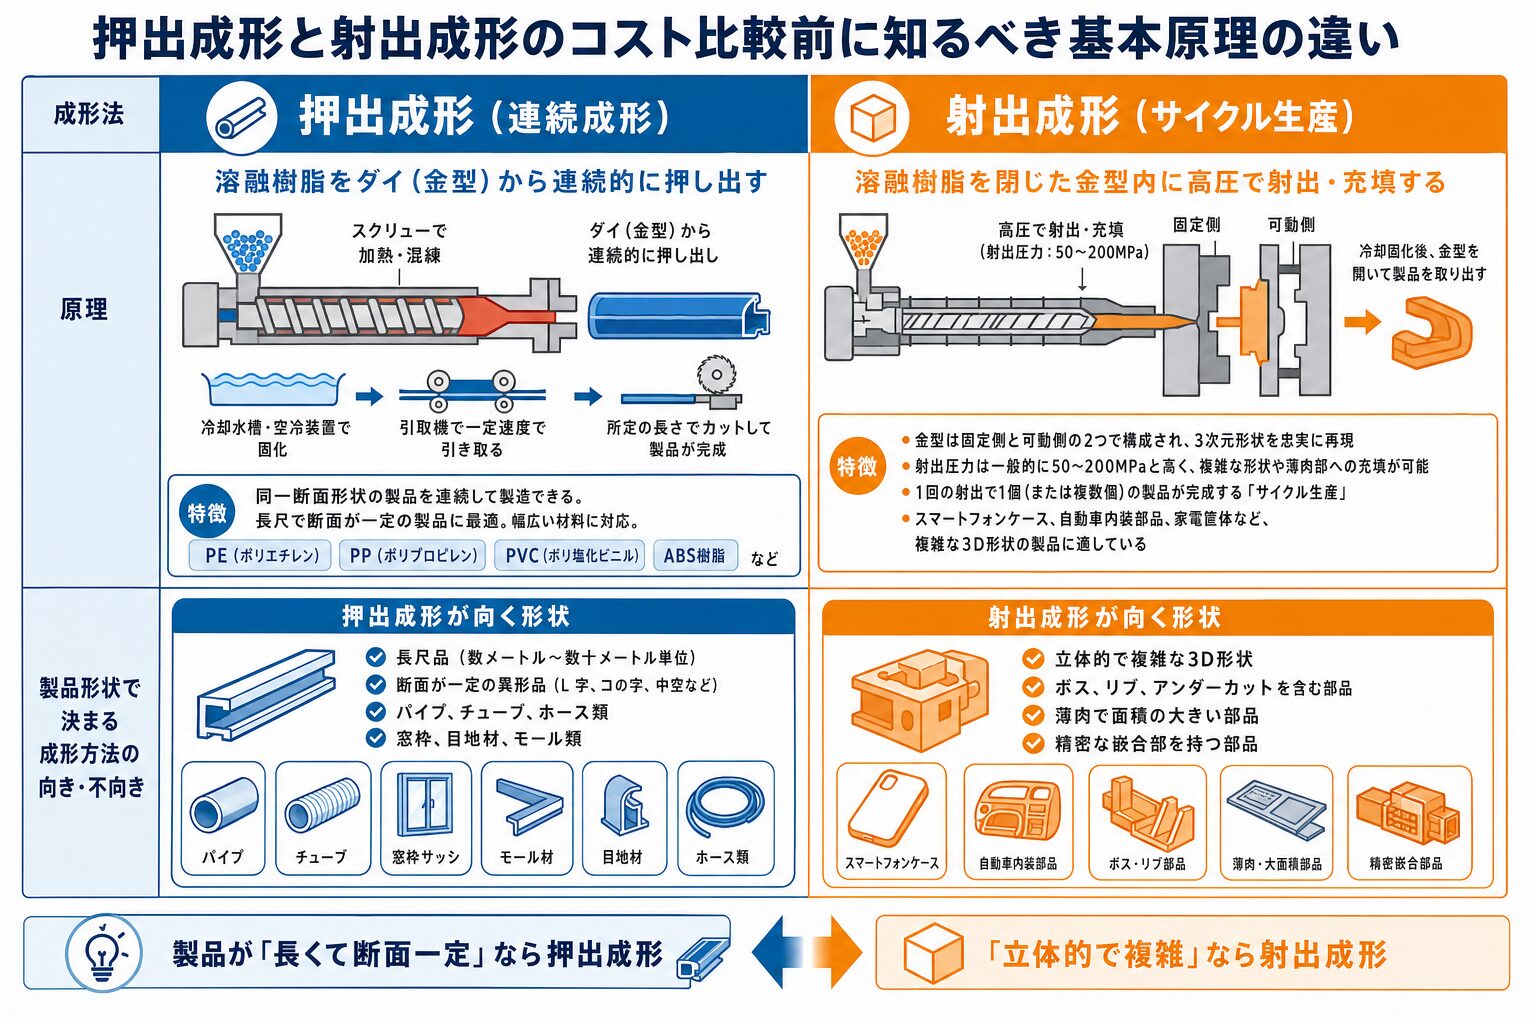
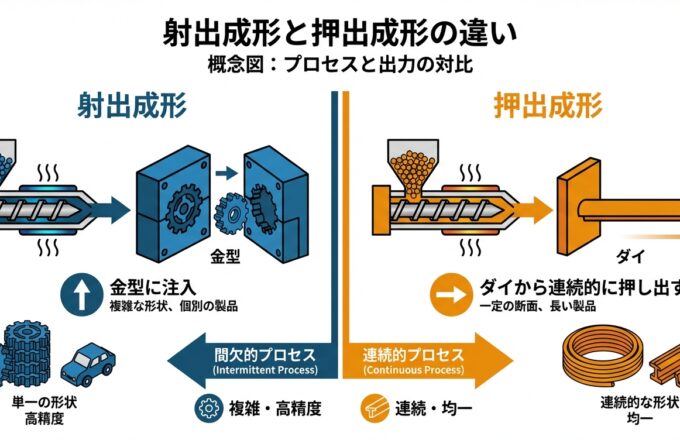
押出成形と射出成形は、樹脂を溶かして形にするという点では共通しています。しかし、金型の構造と製品の作り方は根本的に異なります。まずは両者の基本原理を押さえましょう。
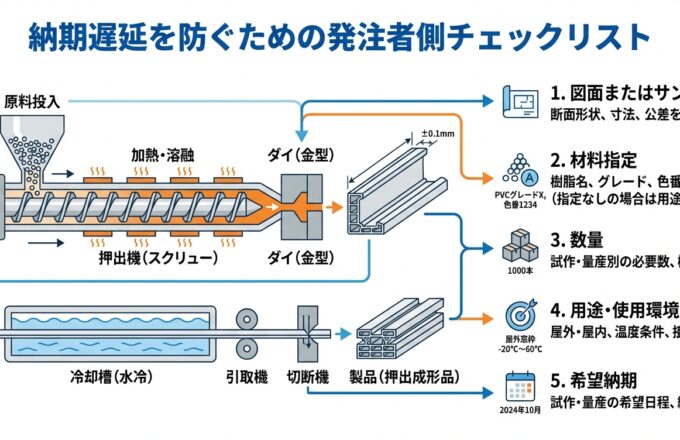
押出成形は、溶融した樹脂をダイ(金型)から連続的に押し出す成形法です。歯磨き粉をチューブから出すイメージが分かりやすいでしょう。
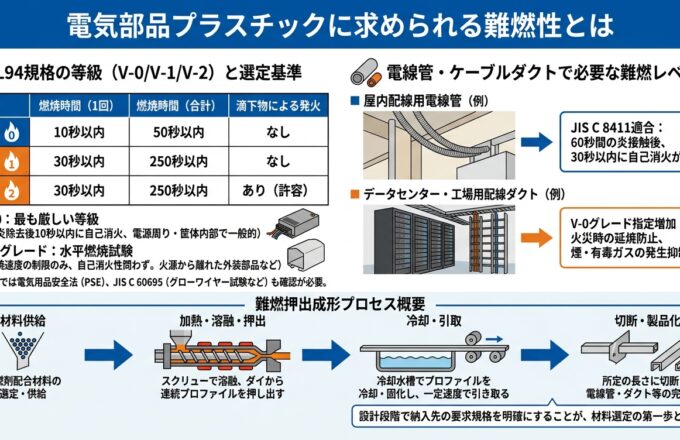
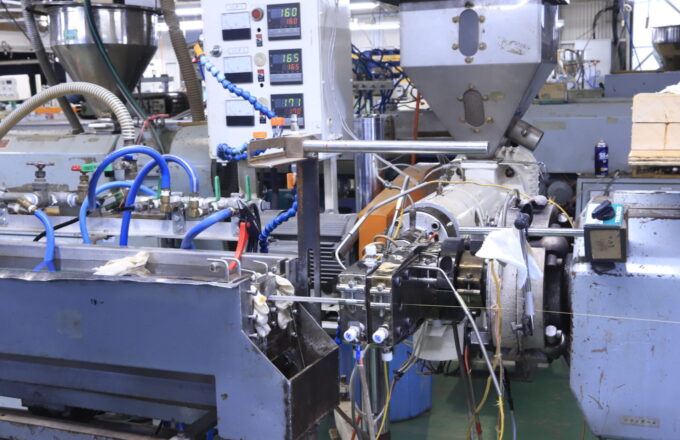
スクリューで加熱・混練された樹脂は、ダイの断面形状を通過して押し出されます。その後、冷却水槽や空冷装置で固化し、引取機で一定速度で引き取られます。最後に所定の長さでカットして製品が完成します。
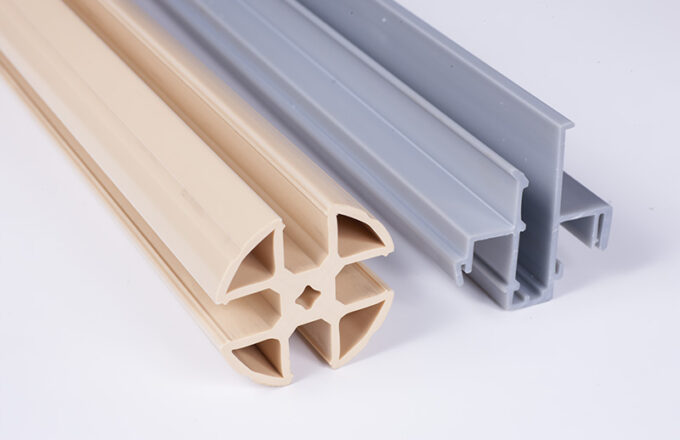
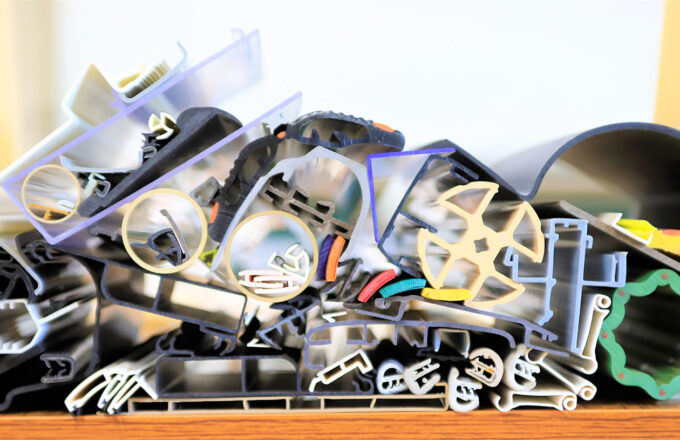
この方式の特徴は、同一断面形状の製品を連続して製造できる点です。パイプ、チューブ、窓枠サッシ、モール材など、長尺で断面が一定の製品に最適です。PE(ポリエチレン)、PP(ポリプロピレン)、PVC(ポリ塩化ビニル)、ABS樹脂など幅広い材料に対応します。
射出成形は、溶融樹脂を閉じた金型内に高圧で射出・充填する成形法です。樹脂が金型内で冷却固化した後、金型を開いて製品を取り出します。
金型は固定側と可動側の2つで構成され、製品の3次元形状を忠実に再現します。射出圧力は一般的に50〜200MPaと高く、複雑な形状や薄肉部への充填が可能です。
1回の射出で1個(または複数個)の製品が完成する「サイクル生産」が特徴です。スマートフォンケース、自動車内装部品、家電筐体など、複雑な3D形状の製品に適しています。
成形方法の選定は、製品形状によって大きく絞り込めます。
押出成形が向く形状:
射出成形が向く形状:
製品が「長くて断面一定」なら押出成形、「立体的で複雑」なら射出成形という基本原則を押さえてください。
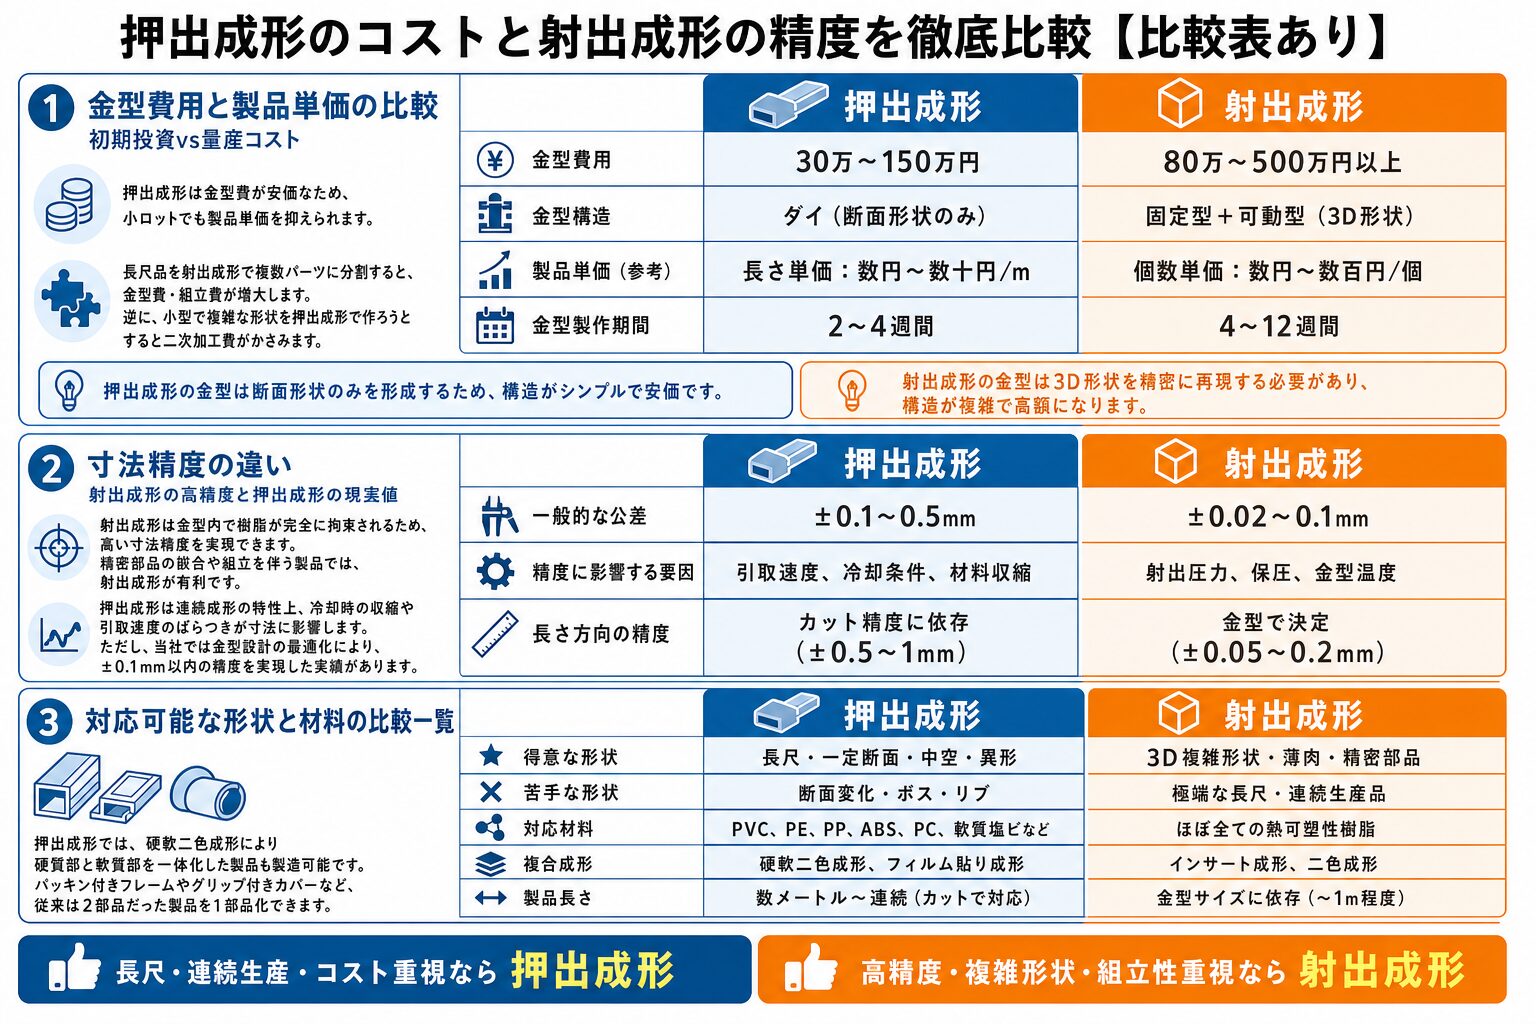
成形方法の選定において、コスト・精度・対応形状は最重要の判断基準です。具体的な数値を交えて比較します。
| 項目 | 押出成形 | 射出成形 |
|---|---|---|
| 金型費用 | 30万〜150万円 | 80万〜500万円以上 |
| 金型構造 | ダイ(断面形状のみ) | 固定型+可動型(3D形状) |
| 製品単価(参考) | 長さ単価:数円〜数十円/m | 個数単価:数円〜数百円/個 |
| 金型製作期間 | 2〜4週間 | 4〜12週間 |
押出成形の金型は断面形状のみを形成するため、構造がシンプルで安価です。射出成形の金型は3D形状を精密に再現する必要があり、構造が複雑で高額になります。
射出成形は金型費が高く小ロットでは単価が高騰します。対して押出成形は金型費が安価なため、小ロットでも製品単価を抑えられます。
長尺品を射出成形で複数パーツに分割すると、金型費・組立費が増大します。逆に、小型で複雑な形状を押出成形で作ろうとすると二次加工費がかさみます。
| 項目 | 押出成形 | 射出成形 |
|---|---|---|
| 一般的な公差 | ±0.1〜0.5mm | ±0.02〜0.1mm |
| 精度に影響する要因 | 引取速度、冷却条件、材料収縮 | 射出圧力、保圧、金型温度 |
| 長さ方向の精度 | カット精度に依存(±0.5〜1mm) | 金型で決定(±0.05〜0.2mm) |
射出成形は金型内で樹脂が完全に拘束されるため、高い寸法精度を実現できます。精密部品の嵌合や組立を伴う製品では、射出成形が有利です。
押出成形は連続成形の特性上、冷却時の収縮や引取速度のばらつきが寸法に影響します。ただし、当社では金型設計の最適化により、±0.1mm以内の精度を実現した実績があります。
| 項目 | 押出成形 | 射出成形 |
|---|---|---|
| 得意な形状 | 長尺・一定断面・中空・異形 | 3D複雑形状・薄肉・精密部品 |
| 苦手な形状 | 断面変化・ボス・リブ | 極端な長尺・連続生産品 |
| 対応材料 | PVC、PE、PP、ABS、PC、軟質塩ビなど | ほぼ全ての熱可塑性樹脂 |
| 複合成形 | 硬軟二色成形、フィルム貼り成形 | インサート成形、二色成形 |
| 製品長さ | 数メートル〜連続(カットで対応) | 金型サイズに依存(〜1m程度) |
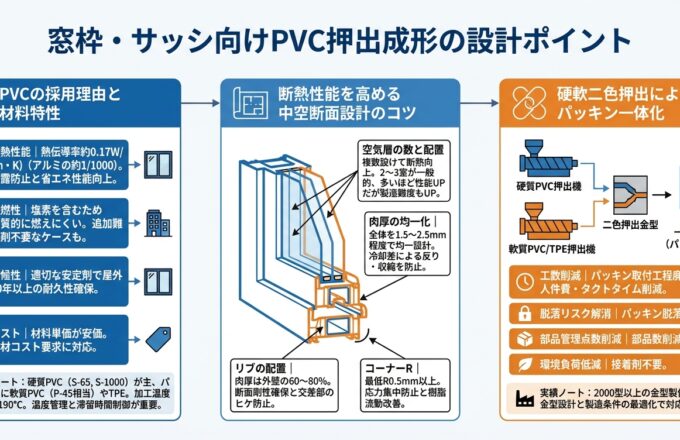
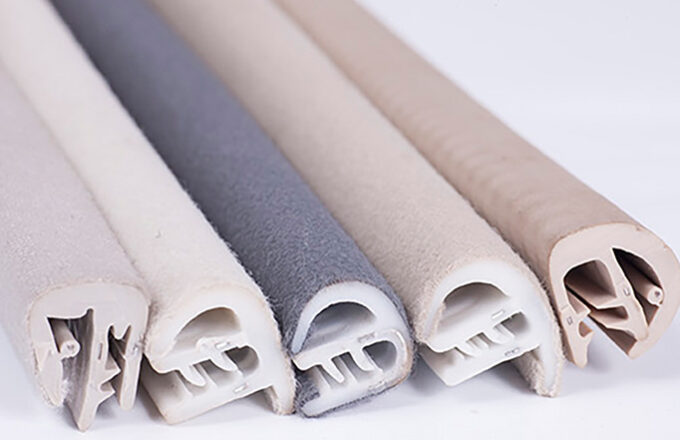
押出成形では、硬軟二色成形により硬質部と軟質部を一体化した製品も製造可能です。パッキン付きフレームやグリップ付きカバーなど、従来は2部品だった製品を1部品化できます。
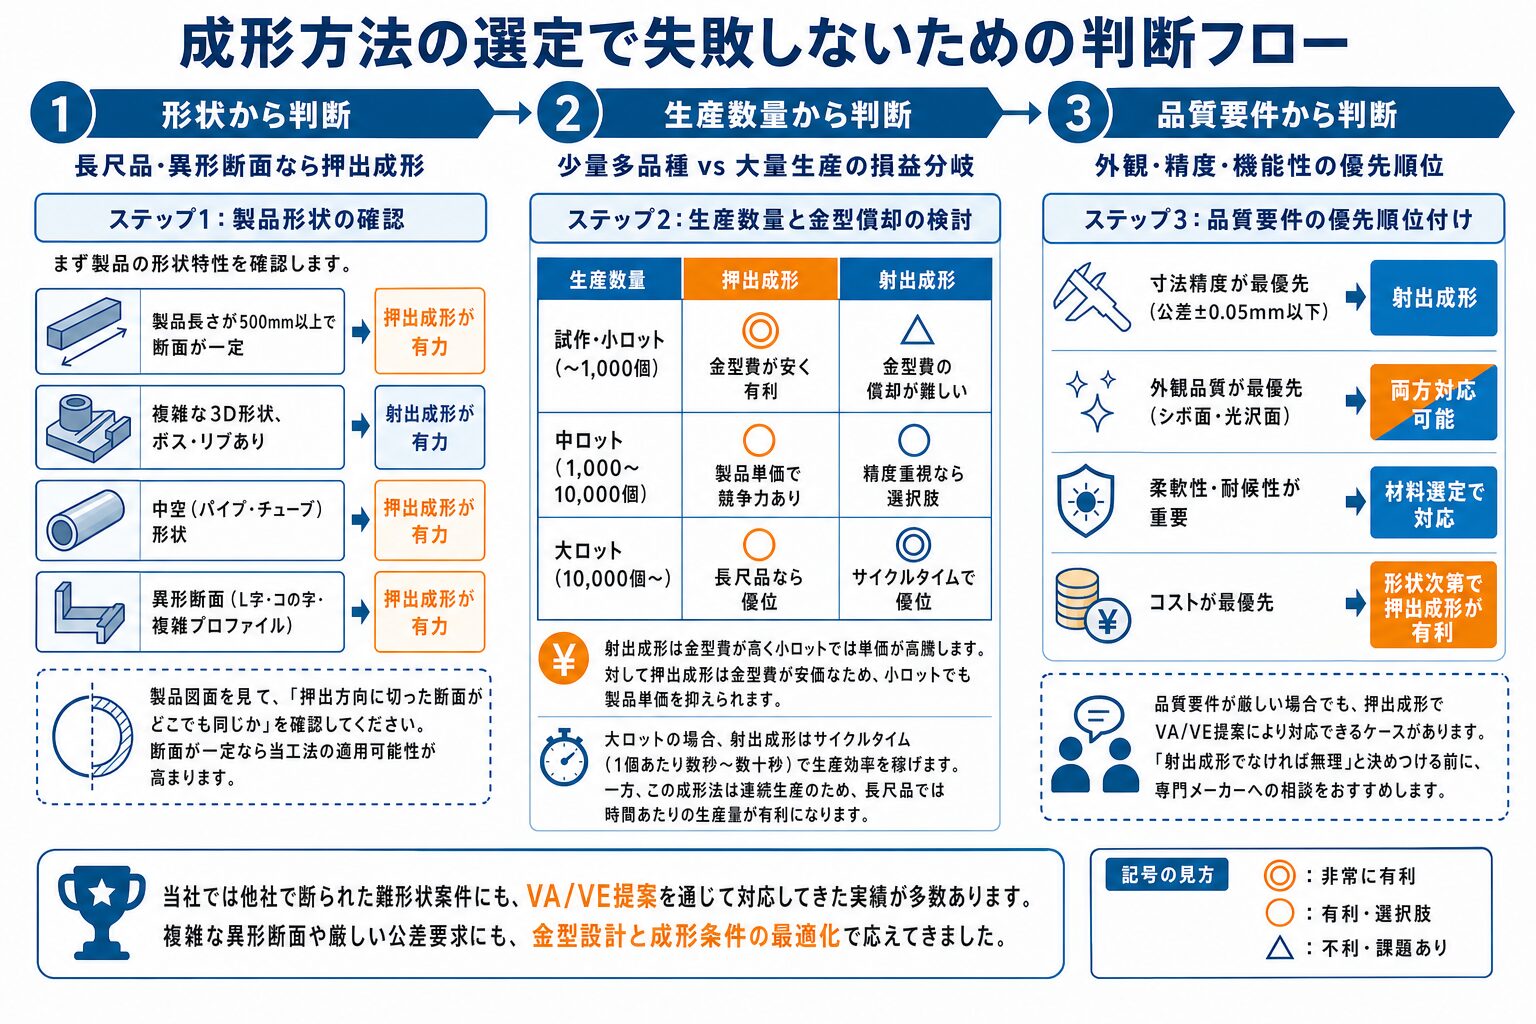
成形方法の選定は、形状→数量→品質要件の順に検討すると効率的です。以下の判断フローに沿って確認してください。
ステップ1:製品形状の確認
まず製品の形状特性を確認します。
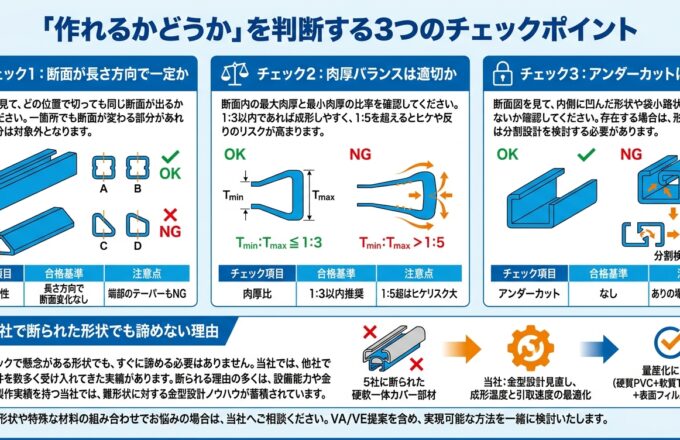
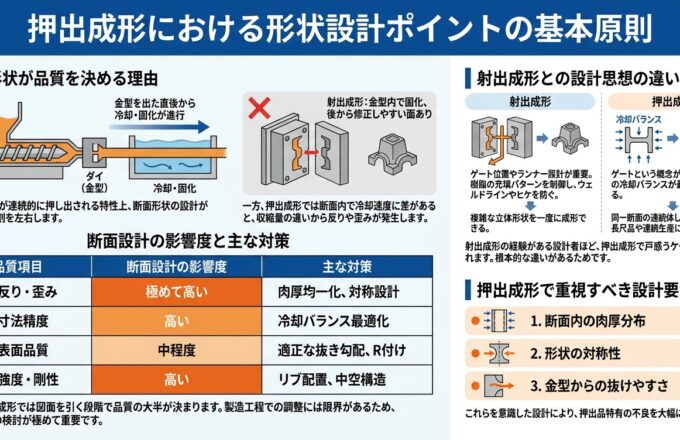
製品図面を見て、「押出方向に切った断面がどこでも同じか」を確認してください。断面が一定なら当工法の適用可能性が高まります。
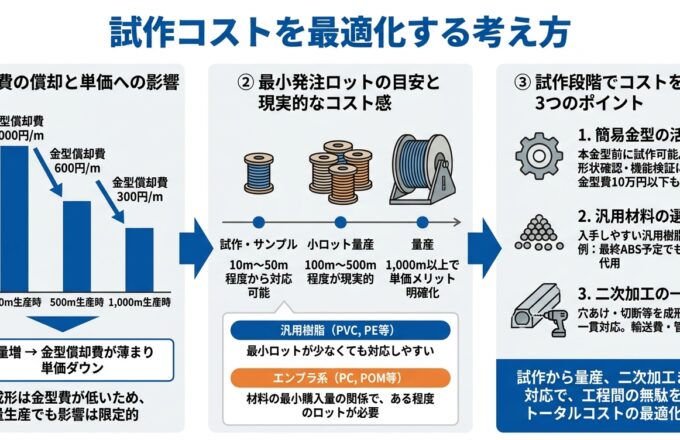
ステップ2:生産数量と金型償却の検討
| 生産数量 | 押出成形 | 射出成形 |
|---|---|---|
| 試作・小ロット(〜1,000個) | ◎ 金型費が安く有利 | △ 金型費の償却が難しい |
| 中ロット(1,000〜10,000個) | ○ 製品単価で競争力あり | ○ 精度重視なら選択肢 |
| 大ロット(10,000個〜) | ○ 長尺品なら優位 | ◎ サイクルタイムで優位 |
射出成形は金型費が高く小ロットでは単価が高騰します。対して押出成形は金型費が安価なため、小ロットでも製品単価を抑えられます。
大ロットの場合、射出成形はサイクルタイム(1個あたり数秒〜数十秒)で生産効率を稼げます。一方、この成形法は連続生産のため、長尺品では時間あたりの生産量が有利になります。
ステップ3:品質要件の優先順位付け
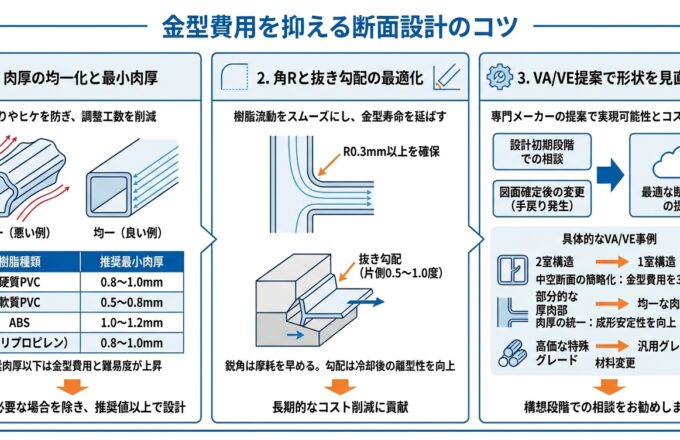
品質要件が厳しい場合でも、押出成形でVA/VE提案により対応できるケースがあります。「射出成形でなければ無理」と決めつける前に、専門メーカーへの相談をおすすめします。当社では他社で断られた難形状案件にも、VA/VE提案を通じて対応してきた実績が多数あります。複雑な異形断面や厳しい公差要求にも、金型設計と成形条件の最適化で応えてきました。
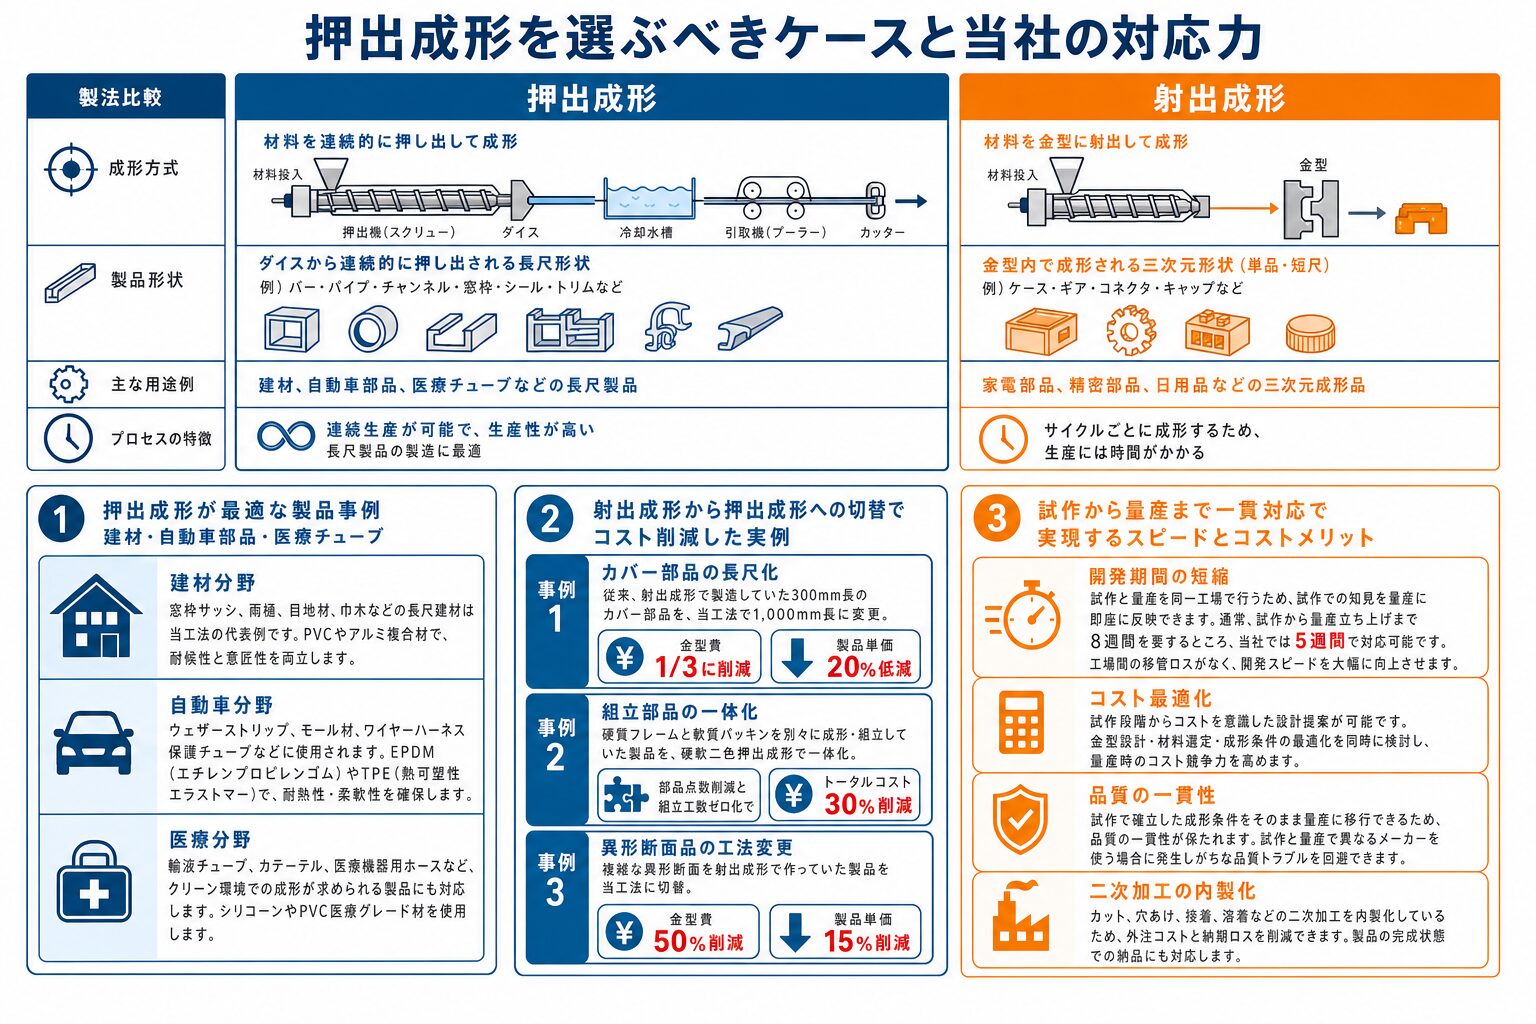
押出成形の強みを最大限に活かせるケースと、当社の対応力を紹介します。
建材分野:
窓枠サッシ、雨樋、目地材、巾木などの長尺建材は当工法の代表例です。PVCやアルミ複合材で、耐候性と意匠性を両立します。
自動車分野:
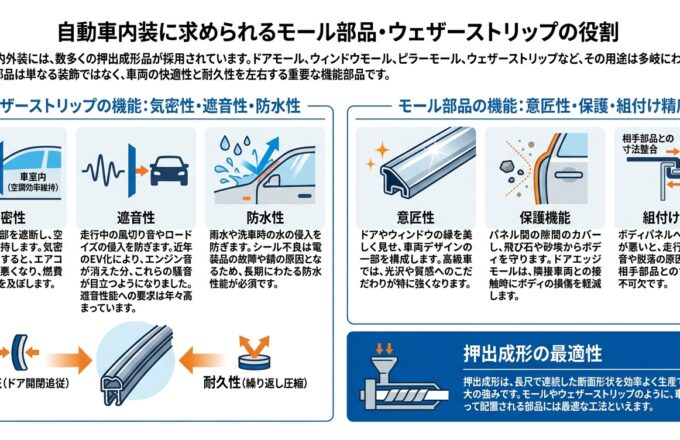
ウェザーストリップ、モール材、ワイヤーハーネス保護チューブなどに使用されます。EPDM(エチレンプロピレンゴム)やTPE(熱可塑性エラストマー)で、耐熱性・柔軟性を確保します。
医療分野:
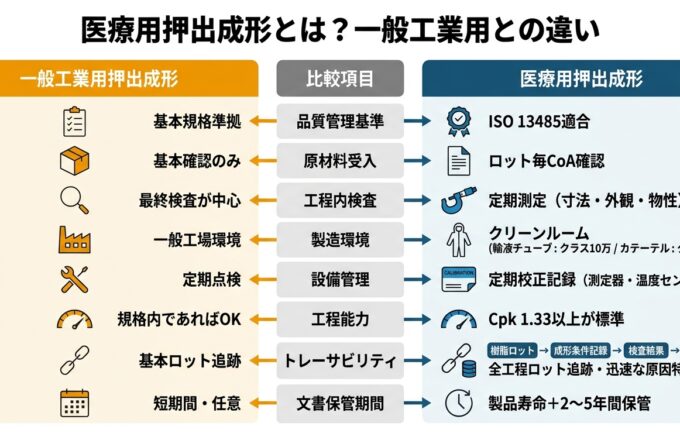
輸液チューブ、カテーテル、医療機器用ホースなど、クリーン環境での成形が求められる製品にも対応します。シリコーンやPVC医療グレード材を使用します。
以下のようなケースで、射出成形から押出成形への切替によりコスト削減を実現しています。
事例1:カバー部品の長尺化
従来、射出成形で製造していた300mm長のカバー部品を、当工法で1,000mm長に変更。金型費を1/3に削減し、製品単価も20%低減しました。
事例2:組立部品の一体化
硬質フレームと軟質パッキンを別々に成形・組立していた製品を、硬軟二色押出成形で一体化。部品点数削減と組立工数ゼロ化でトータルコスト30%削減を達成しました。
事例3:異形断面品の工法変更
複雑な異形断面を射出成形で作っていた製品を当工法に切替。金型費50%削減、製品単価15%削減を実現しました。
当社では、試作から量産、さらに二次加工まで一貫して対応しています。この体制により、以下のメリットを提供します。
開発期間の短縮:
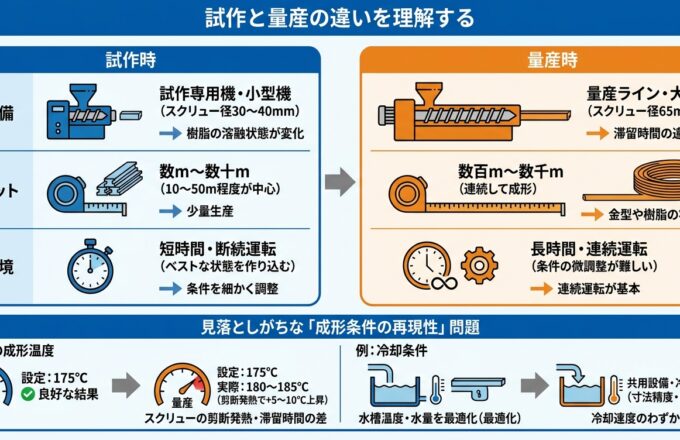
試作と量産を同一工場で行うため、試作での知見を量産に即座に反映できます。通常、試作から量産立ち上げまで8週間を要するところ、当社では5週間で対応可能です。工場間の移管ロスがなく、開発スピードを大幅に向上させます。
コスト最適化:
試作段階からコストを意識した設計提案が可能です。金型設計・材料選定・成形条件の最適化を同時に検討し、量産時のコスト競争力を高めます。
品質の一貫性:
試作で確立した成形条件をそのまま量産に移行できるため、品質の一貫性が保たれます。試作と量産で異なるメーカーを使う場合に発生しがちな品質トラブルを回避できます。
二次加工の内製化:
カット、穴あけ、接着、溶着などの二次加工を内製化しているため、外注コストと納期ロスを削減できます。製品の完成状態での納品にも対応します。
押出成形と射出成形の選定には、以下のポイントを押さえてください。
基本原理の違いを理解する:
押出成形は連続成形で断面一定の長尺品に適し、射出成形は型内成形で複雑な3D形状に適します。
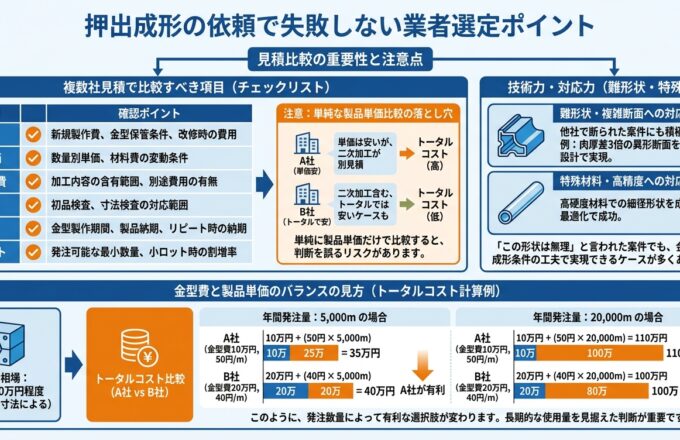
コストは金型費と製品単価の両面で評価する:
押出成形は金型費30万〜150万円、射出成形は80万〜500万円以上です。小ロットでは押出成形、大ロットで複雑形状なら射出成形が有利です。
精度要求に応じて選定する:
射出成形は±0.02〜0.1mm、押出成形は±0.1〜0.5mmが一般的です。ただし押出成形でも金型設計の最適化で±0.1mm以内の実績があります。
形状→数量→品質の順に判断する:
まず製品形状で大まかに絞り込み、生産数量でコスト試算し、品質要件で最終判断します。
VA/VE提案で射出成形からの切替を検討する:
射出成形で製造している長尺品や異形断面品は、押出成形への切替でコスト削減できる可能性があります。
成形方法の選定に迷ったら、専門メーカーに相談することをおすすめします。製品形状・数量・コスト要件に応じた最適な提案を受けられます。当社では他社で断られた難形状案件にも、豊富な実績とVA/VE提案力で対応しています。
押出成形と射出成形の特性を正しく理解し、最適な成形方法を選定することで、製品開発の成功確率を高めてください。
押出成形に関するご質問や課題がございましたら、お気軽にお問い合わせください。 材料選定から工程設計、QA/QC体制の構築まで、長年の実績を生かした最適なご提案をさせていただきます。
デコライン株式会社が運営する押出成形.com|プラスチック押出成形の試作・量産・二次加工をご覧頂き、誠にありがとうございます。
当サイトに掲載されている内容では解決できないお困り事や、相談などがございましたら、お気軽にご相談を頂けますと幸いです。