目次
農業用チューブや灌漑パイプの調達において、「屋外で数年使用したらひび割れた」「農薬を流したら変色・膨潤した」といった品質トラブルは珍しくありません。過酷な環境下で使用される農業用チューブには、一般的な樹脂製品以上の耐候性・耐薬品性が求められます。
本記事では、こうした用途に適した押出成形製品の材料選定から設計ポイントまでを解説します。製品設計者や資材購買担当者の方が、最適な樹脂・仕様を選ぶ際の参考になれば幸いです。
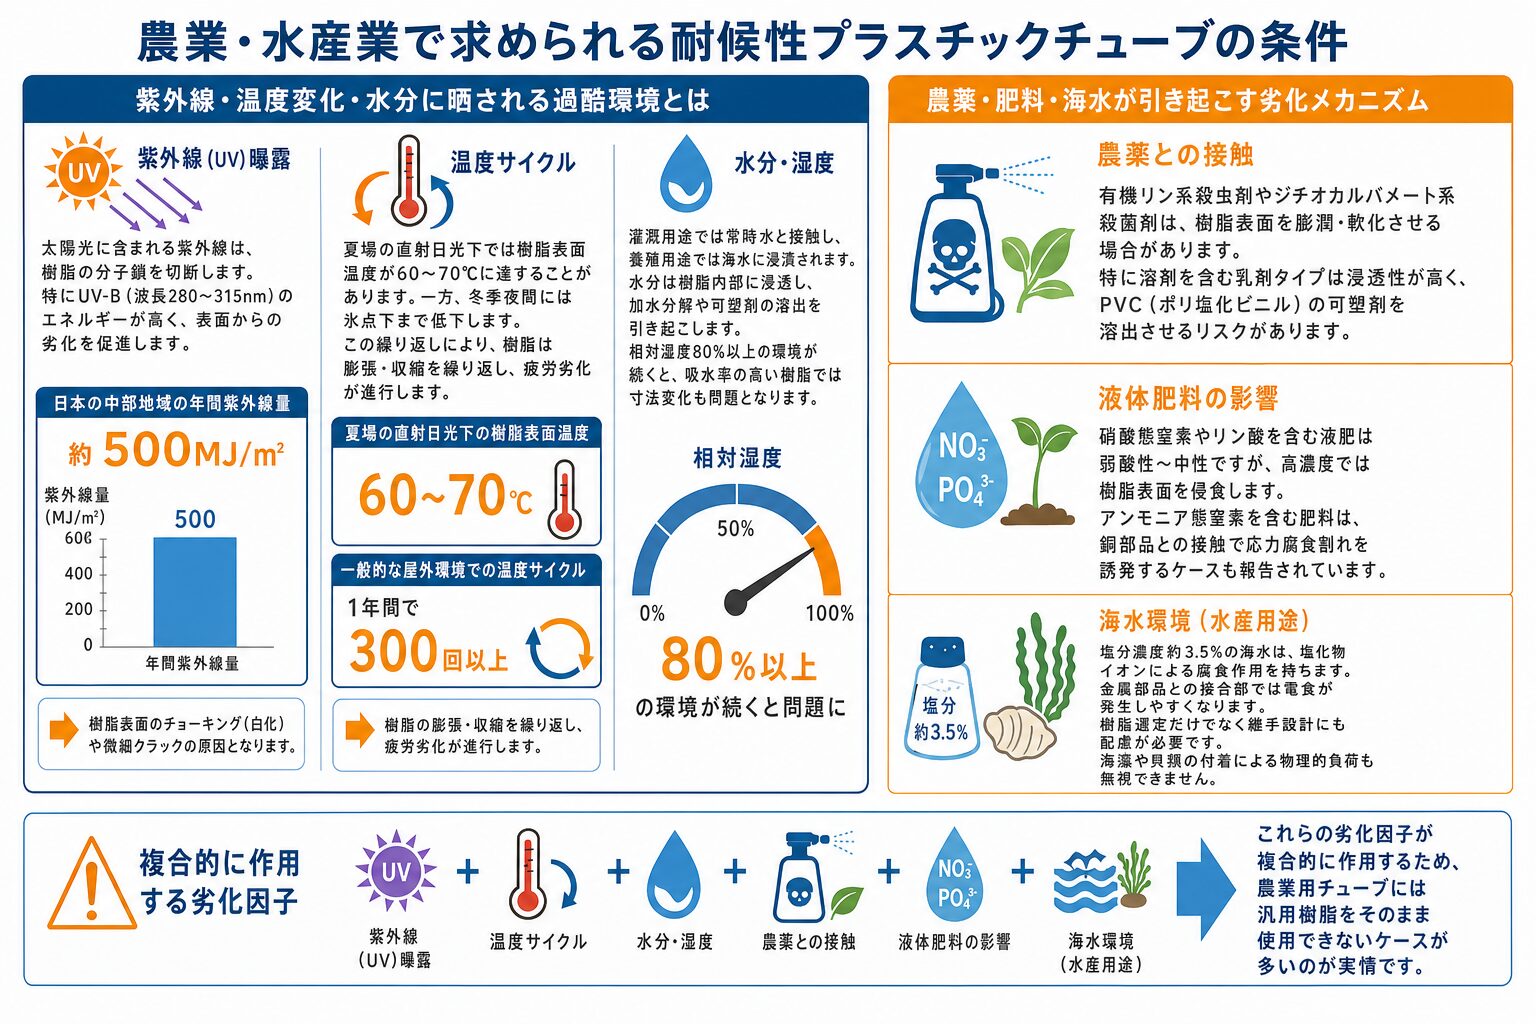
農業用チューブは、圃場や温室、養殖施設など屋外環境で長期間使用されます。この環境がプラスチックにとって極めて過酷である理由を整理します。
紫外線(UV)曝露
太陽光に含まれる紫外線は、樹脂の分子鎖を切断します。特にUV-B(波長280〜315nm)のエネルギーが高く、表面からの劣化を促進します。一般的な設計指標として、日本の中部地域では年間紫外線量が約500MJ/m²に達し、樹脂表面のチョーキング(白化)や微細クラックの原因となります。
温度サイクル
夏場の直射日光下では樹脂表面温度が60〜70℃に達することがあります。一方、冬季夜間には氷点下まで低下します。この繰り返しにより、樹脂は膨張・収縮を繰り返し、疲労劣化が進行します。一般的な屋外環境では、1年間で温度サイクルは300回以上に及びます。
水分・湿度
灌漑用途では常時水と接触し、養殖用途では海水に浸漬されます。水分は樹脂内部に浸透し、加水分解や可塑剤の溶出を引き起こします。相対湿度80%以上の環境が続くと、吸水率の高い樹脂では寸法変化も問題となります。
化学的要因も農業用チューブの寿命を左右する重要な因子です。
農薬との接触
有機リン系殺虫剤やジチオカルバメート系殺菌剤は、樹脂表面を膨潤・軟化させる場合があります。特に溶剤を含む乳剤タイプは浸透性が高く、PVC(ポリ塩化ビニル)の可塑剤を溶出させるリスクがあります。
液体肥料の影響
硝酸態窒素やリン酸を含む液肥は弱酸性〜中性ですが、高濃度では樹脂表面を侵食します。アンモニア態窒素を含む肥料は、銅部品との接触で応力腐食割れを誘発するケースも報告されています。
海水環境(水産用途)
塩分濃度約3.5%の海水は、塩化物イオンによる腐食作用を持ちます。金属部品との接合部では電食が発生しやすくなります。樹脂選定だけでなく継手設計にも配慮が必要です。海藻や貝類の付着による物理的負荷も無視できません。
これらの劣化因子が複合的に作用するため、農業用チューブには汎用樹脂をそのまま使用できないケースが多いのが実情です。
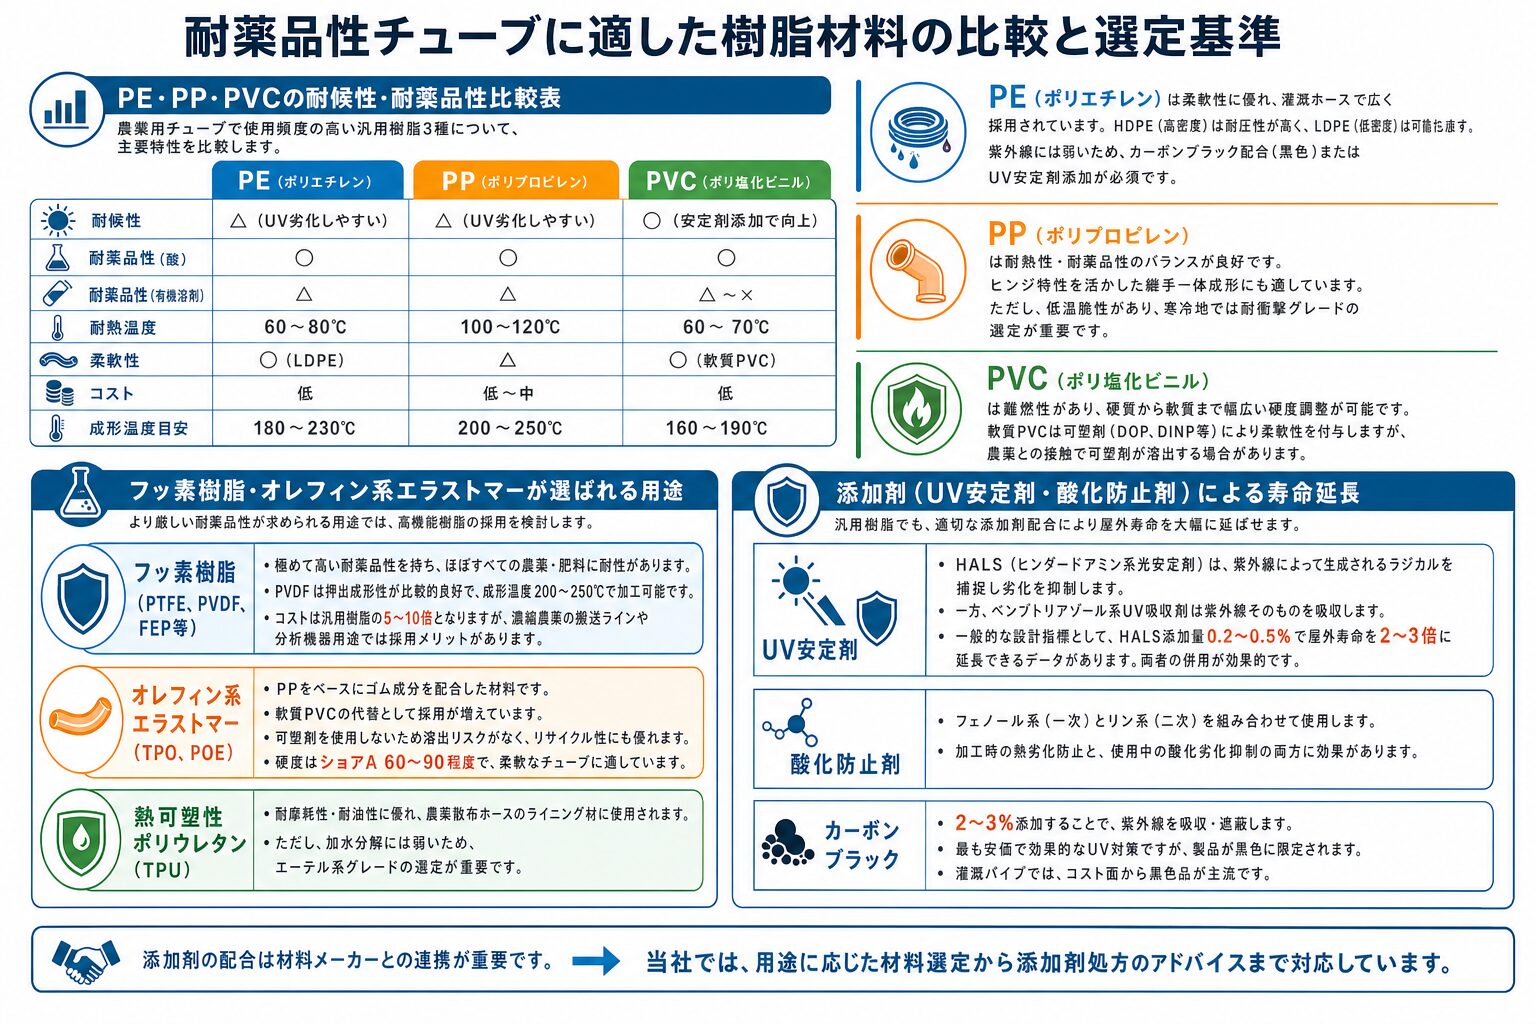
農業用チューブで使用頻度の高い汎用樹脂3種について、主要特性を比較します。
| 項目 | PE(ポリエチレン) | PP(ポリプロピレン) | PVC(ポリ塩化ビニル) |
|---|---|---|---|
| 耐候性 | △(UV劣化しやすい) | △(UV劣化しやすい) | ○(安定剤添加で向上) |
| 耐薬品性(酸) | ○ | ○ | ○ |
| 耐薬品性(有機溶剤) | △ | △ | △〜× |
| 耐熱温度 | 60〜80℃ | 100〜120℃ | 60〜70℃ |
| 柔軟性 | ○(LDPE) | △ | ○(軟質PVC) |
| コスト | 低 | 低〜中 | 低 |
| 成形温度目安 | 180〜230℃ | 200〜250℃ | 160〜190℃ |
PE(ポリエチレン) は柔軟性に優れ、灌漑ホースで広く採用されています。HDPE(高密度)は耐圧性が高く、LDPE(低密度)は可撓性に優れます。紫外線には弱いため、カーボンブラック配合(黒色)またはUV安定剤添加が必須です。
PP(ポリプロピレン) は耐熱性・耐薬品性のバランスが良好です。ヒンジ特性を活かした継手一体成形にも適しています。ただし、低温脆性があり、寒冷地では耐衝撃グレードの選定が重要です。
PVC は難燃性があり、硬質から軟質まで幅広い硬度調整が可能です。軟質PVCは可塑剤(DOP、DINP等)により柔軟性を付与しますが、農薬との接触で可塑剤が溶出する場合があります。
より厳しい耐薬品性が求められる用途では、高機能樹脂の採用を検討します。
フッ素樹脂(PTFE、PVDF、FEP等)
極めて高い耐薬品性を持ち、ほぼすべての農薬・肥料に耐性があります。PVDFは押出成形性が比較的良好で、成形温度200〜250℃で加工可能です。コストは汎用樹脂の5〜10倍となりますが、濃縮農薬の搬送ラインや分析機器用途では採用メリットがあります。
オレフィン系エラストマー(TPO、POE)
PPをベースにゴム成分を配合した材料です。軟質PVCの代替として採用が増えています。可塑剤を使用しないため溶出リスクがなく、リサイクル性にも優れます。硬度はショアA 60〜90程度で、柔軟なチューブに適しています。
熱可塑性ポリウレタン(TPU)
耐摩耗性・耐油性に優れ、農薬散布ホースのライニング材に使用されます。ただし、加水分解には弱いため、エーテル系グレードの選定が重要です。
汎用樹脂でも、適切な添加剤配合により屋外寿命を大幅に延ばせます。
UV安定剤
HALS(ヒンダードアミン系光安定剤)は、紫外線によって生成されるラジカルを捕捉し劣化を抑制します。一方、ベンゾトリアゾール系UV吸収剤は紫外線そのものを吸収します。一般的な設計指標として、HALS添加量0.2〜0.5%で屋外寿命を2〜3倍に延長できるデータがあります。両者の併用が効果的です。
酸化防止剤
フェノール系(一次)とリン系(二次)を組み合わせて使用します。加工時の熱劣化防止と、使用中の酸化劣化抑制の両方に効果があります。
カーボンブラック
2〜3%添加することで、紫外線を吸収・遮蔽します。最も安価で効果的なUV対策ですが、製品が黒色に限定されます。灌漑パイプでは、コスト面から黒色品が主流です。
添加剤の配合は材料メーカーとの連携が重要です。当社では、用途に応じた材料選定から添加剤処方のアドバイスまで対応しています。
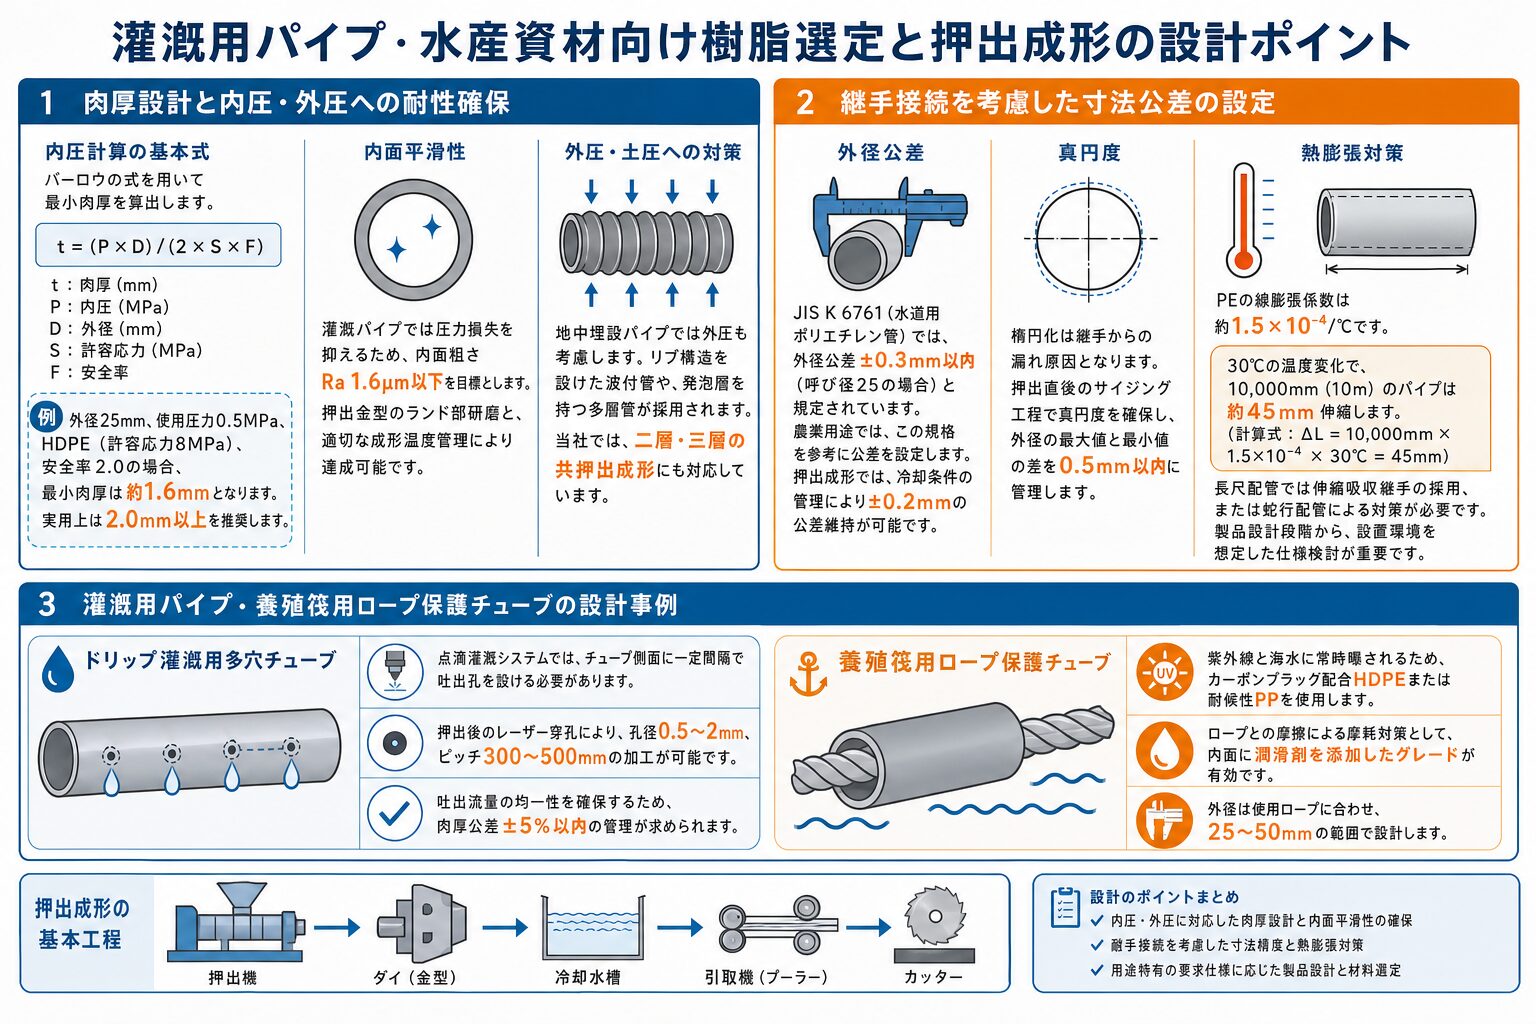
灌漑パイプの断面設計では、使用圧力に応じた肉厚計算が基本となります。
内圧計算の基本式
バーロウの式を用いて最小肉厚を算出します。
t = (P × D) / (2 × S × F)
t:肉厚(mm)、P:内圧(MPa)、D:外径(mm)、S:許容応力(MPa)、F:安全率
例えば、外径25mm、使用圧力0.5MPa、HDPE(許容応力8MPa)、安全率2.0の場合、最小肉厚は約1.6mmとなります。実用上は2.0mm以上を推奨します。
内面平滑性
灌漑パイプでは圧力損失を抑えるため、内面粗さRa 1.6μm以下を目標とします。押出金型のランド部研磨と、適切な成形温度管理により達成可能です。
外圧・土圧への対策
地中埋設パイプでは外圧も考慮します。リブ構造を設けた波付管や、発泡層を持つ多層管が採用されます。当社では、二層・三層の共押出成形にも対応しています。
継手との嵌合部は、寸法精度が製品品質を左右します。
外径公差
JIS K 6761(水道用ポリエチレン管)では、外径公差±0.3mm以内(呼び径25の場合)と規定されています。農業用途では、この規格を参考に公差を設定します。押出成形では、冷却条件の管理により±0.2mmの公差維持が可能です。
真円度
楕円化は継手からの漏れ原因となります。押出直後のサイジング工程で真円度を確保し、外径の最大値と最小値の差を0.5mm以内に管理します。
熱膨張対策
PEの線膨張係数は約1.5×10⁻⁴/℃です。30℃の温度変化で、10,000mm(10m)のパイプは約45mm伸縮します(計算式:ΔL = 10,000mm × 1.5×10⁻⁴ × 30℃ = 45mm)。長尺配管では伸縮吸収継手の採用、または蛇行配管による対策が必要です。製品設計段階から、設置環境を想定した仕様検討が重要です。
農業・水産分野では、用途特有の要求仕様があります。
ドリップ灌漑用多穴チューブ
点滴灌漑システムでは、チューブ側面に一定間隔で吐出孔を設ける必要があります。押出後のレーザー穿孔により、孔径0.5〜2mm、ピッチ300〜500mmの加工が可能です。吐出流量の均一性を確保するため、肉厚公差±5%以内の管理が求められます。
養殖筏用ロープ保護チューブ
紫外線と海水に常時曝されるため、カーボンブラック配合HDPEまたは耐候性PPを使用します。ロープとの摩擦による摩耗対策として、内面に潤滑剤を添加したグレードが有効です。外径は使用ロープに合わせ、25〜50mmの範囲で設計します。
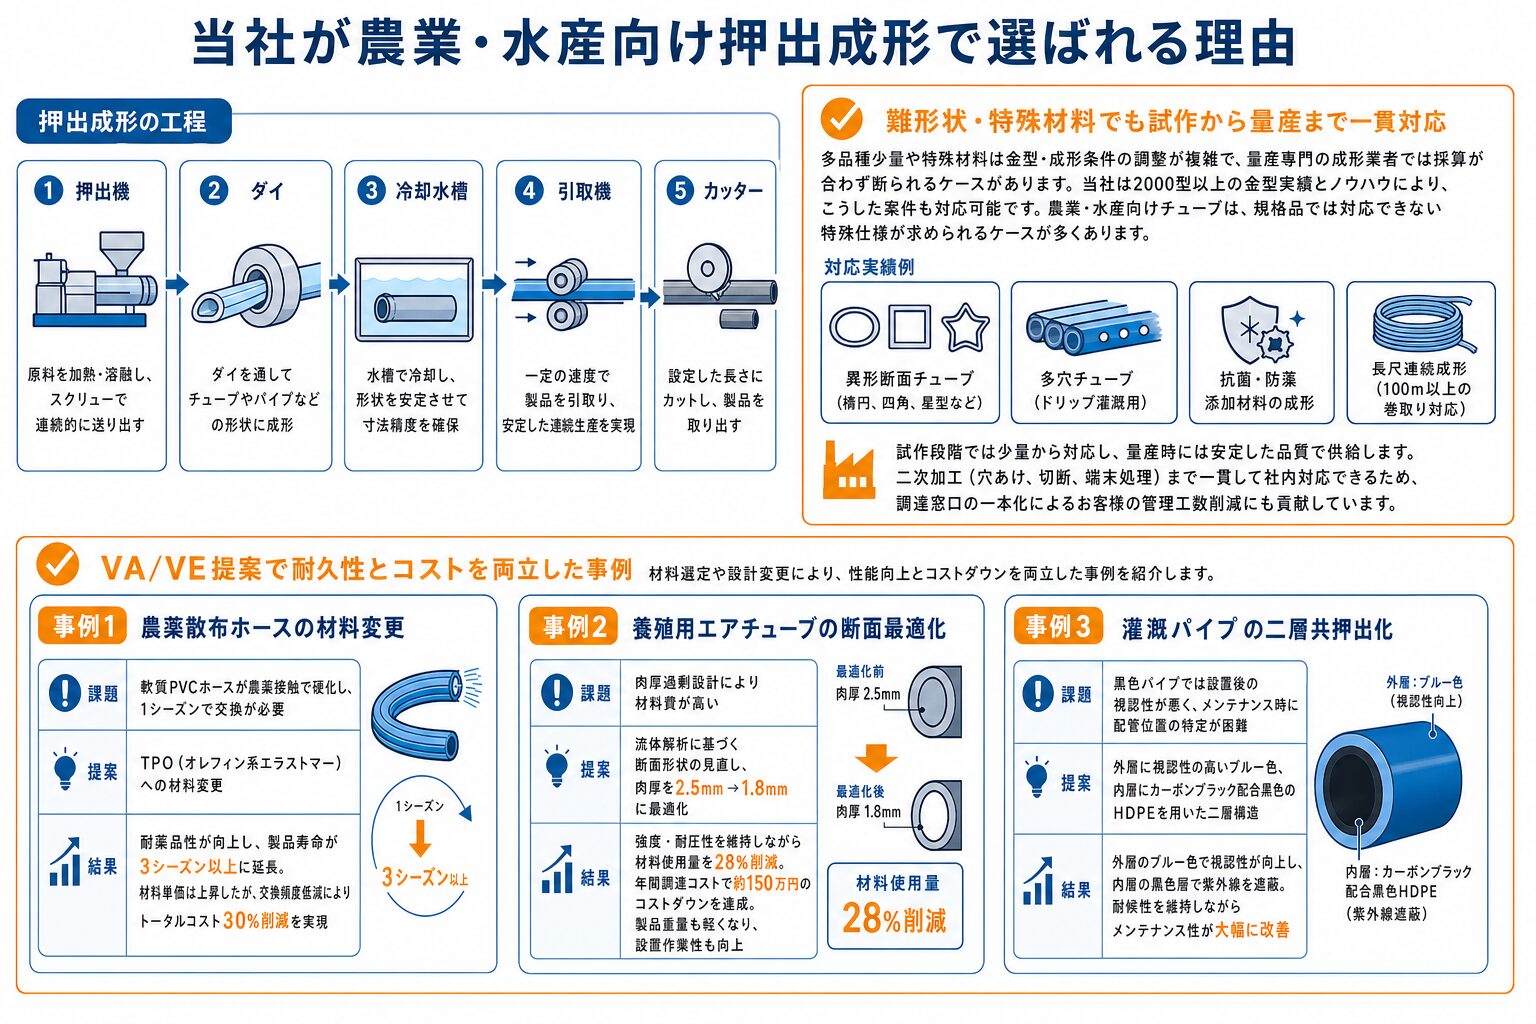
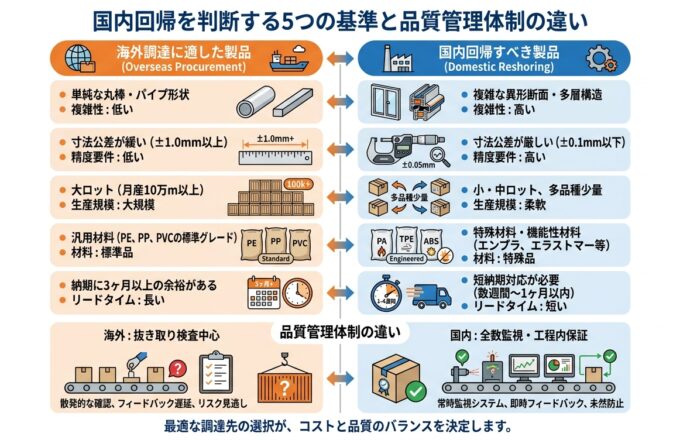
多品種少量や特殊材料は金型・成形条件の調整が複雑で、量産専門の成形業者では採算が合わず断られるケースがあります。当社は2000型以上の金型実績とノウハウにより、こうした案件も対応可能です。農業・水産向けチューブは、規格品では対応できない特殊仕様が求められるケースが多くあります。
対応実績例
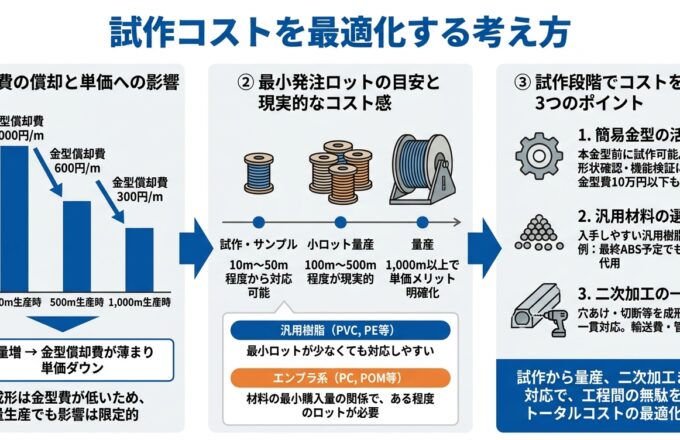
試作段階では少量から対応し、量産時には安定した品質で供給します。二次加工(穴あけ、切断、端末処理)まで一貫して社内対応できるため、調達窓口の一本化によるお客様の管理工数削減にも貢献しています。
材料選定や設計変更により、性能向上とコストダウンを両立した事例を紹介します。
事例1:農薬散布ホースの材料変更
事例2:養殖用エアチューブの断面最適化
事例3:灌漑パイプの二層共押出化
これらの事例では、単なる材料変更にとどまらず、押出成形技術を活かした設計提案により、お客様の課題解決を実現しています。
農業用チューブ・灌漑パイプの押出成形では、紫外線・温度変化・薬品といった複合的な劣化因子への対策が不可欠です。本記事で解説したポイントをまとめます。
材料選定
押出成形に関するご質問や課題がございましたら、お気軽にお問い合わせください。 材料選定から工程設計、QA/QC体制の構築まで、長年の実績を生かした最適なご提案をさせていただきます。
デコライン株式会社が運営する押出成形.com|プラスチック押出成形の試作・量産・二次加工をご覧頂き、誠にありがとうございます。
当サイトに掲載されている内容では解決できないお困り事や、相談などがございましたら、お気軽にご相談を頂けますと幸いです。