目次
食品機械や食品工場向けの樹脂部品を調達する際、「どの衛生基準を満たせばよいのか」「FDA対応とは具体的に何を指すのか」と悩む方は少なくありません。2020年の食品衛生法改正により、日本でもポジティブリスト制度が導入され、樹脂材料の選定基準は大きく変わりました。本記事では、食品衛生法対応の押出成形について、基準の理解から材料選定、設計・加工のポイントまでを体系的に解説します。
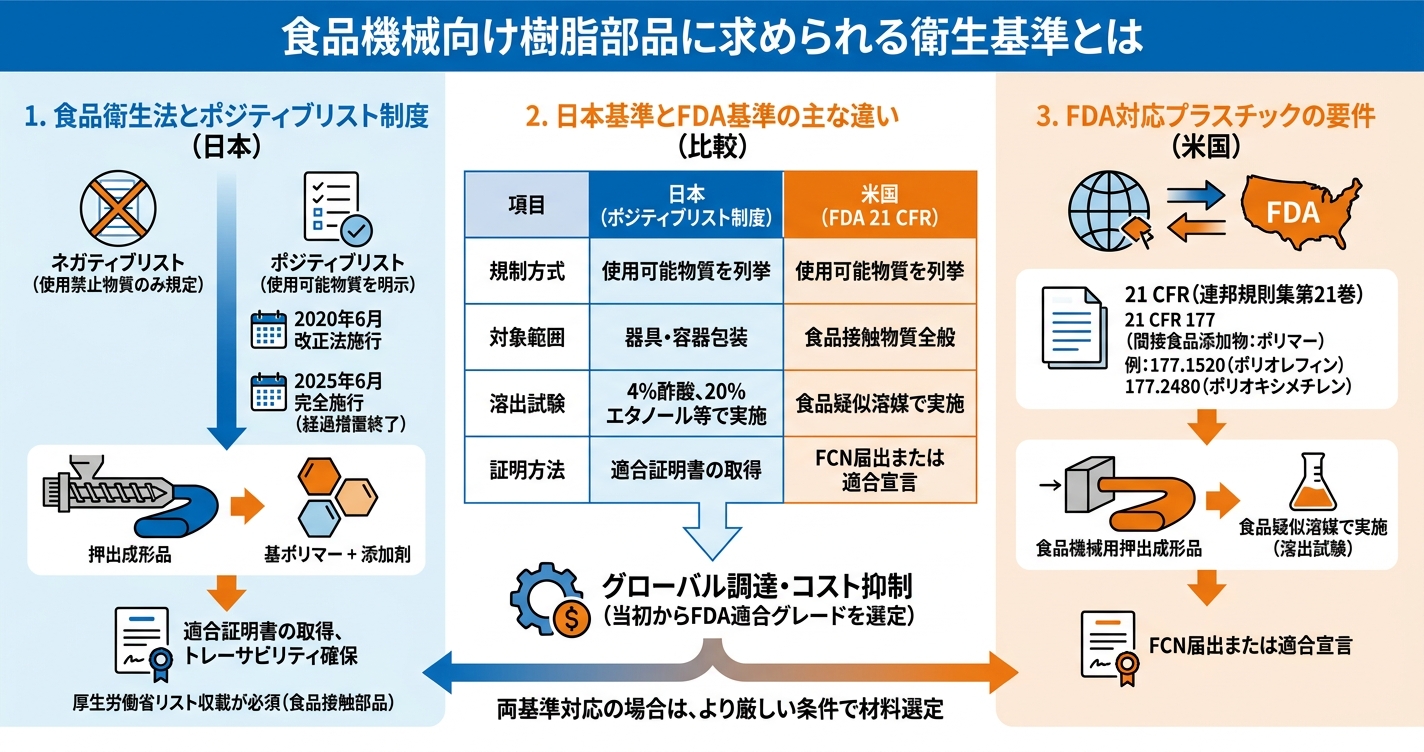
日本では2020年6月に改正食品衛生法が施行されました。この改正で導入されたのが「ポジティブリスト制度」です。従来のネガティブリスト方式では、使用禁止物質のみを規定していました。一方、ポジティブリスト制度では、使用可能な物質を明示する方式に変更されています。
食品接触用の器具・容器包装に使用できる樹脂は、厚生労働省が公表するリストに収載されたものに限定されます。具体的には、基ポリマー(樹脂の主成分)と添加剤の両方がリストに掲載されている必要があります。2025年6月以降は経過措置期間が終了し、完全施行となります。
押出成形品においても、本制度への適合が求められます。特に食品に直接触れる部品や食品機械の構成部品では、必須要件です。材料メーカーから適合証明書を取得し、トレーサビリティを確保することが重要です。
米国向けに輸出する製品や、グローバル展開する食品機械メーカーでは、FDA(米国食品医薬品局)の基準への適合が求められます。FDAの規制は21 CFR(連邦規則集第21巻)に定められており、食品接触材料は主に21 CFR 177(間接食品添加物:ポリマー)で規定されています。具体的には、21 CFR 177.1520(ポリオレフィン)、21 CFR 177.2480(ポリオキシメチレン)など、樹脂ごとに詳細な条文が設けられています。
日本のポジティブリスト制度とFDA基準の主な違いは以下のとおりです。
| 項目 | 日本(ポジティブリスト制度) | 米国(FDA 21 CFR) |
|---|---|---|
| 規制方式 | 使用可能物質を列挙 | 使用可能物質を列挙 |
| 対象範囲 | 器具・容器包装 | 食品接触物質全般 |
| 溶出試験 | 4%酢酸、20%エタノール等で実施 | 食品疑似溶媒で実施 |
| 証明方法 | 適合証明書の取得 | FCN届出または適合宣言 |
両基準を満たす必要がある場合は、より厳しい条件で材料選定を行います。グローバル調達を視野に入れるなら、当初からFDA適合グレードを選定しておくと、後工程での切り替えコストを抑えられます。
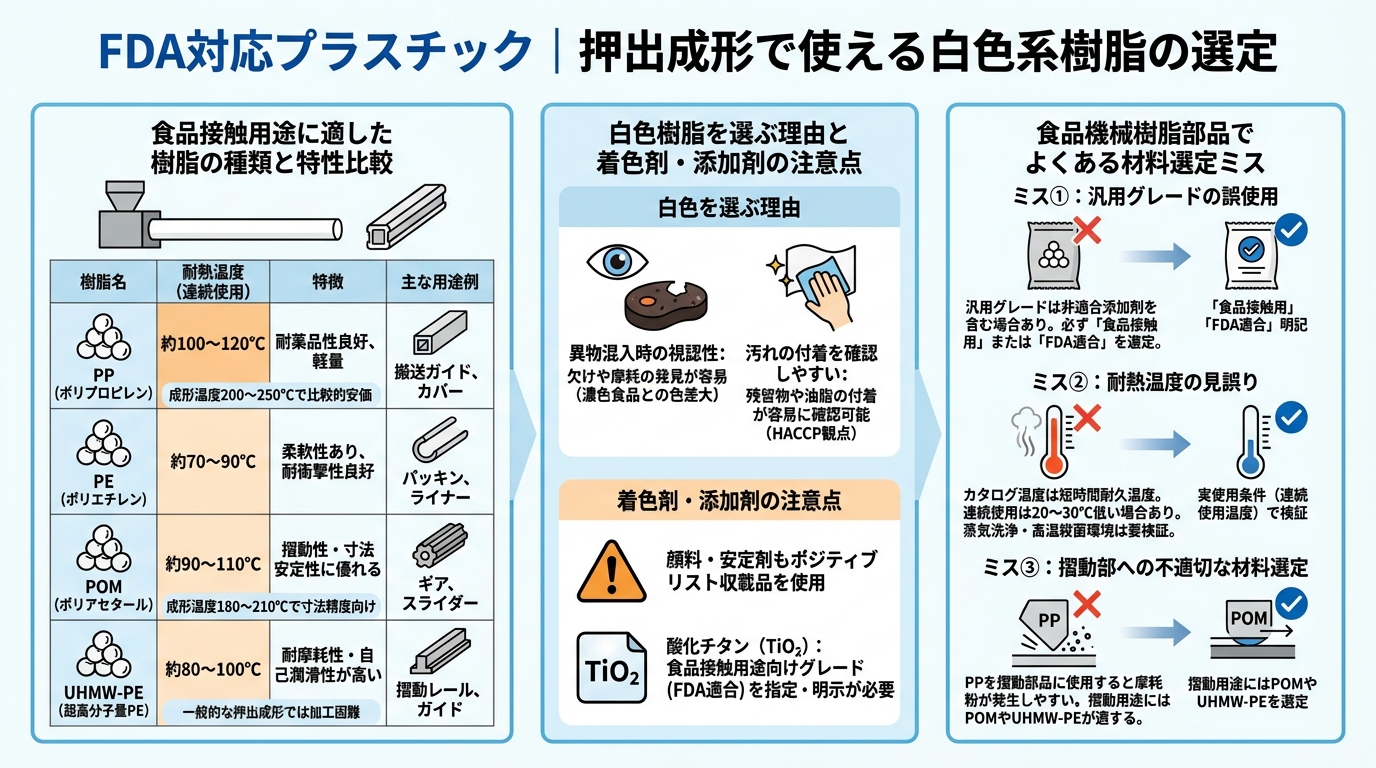
押出成形で使用される食品接触用樹脂には、それぞれ特性と適用範囲があります。代表的な樹脂を比較すると、以下のようになります。
| 樹脂名 | 耐熱温度(連続使用) | 特徴 | 主な用途例 |
|---|---|---|---|
| PP(ポリプロピレン) | 約100〜120℃ | 耐薬品性良好、軽量 | 搬送ガイド、カバー |
| PE(ポリエチレン) | 約70〜90℃ | 柔軟性あり、耐衝撃性良好 | パッキン、ライナー |
| POM(ポリアセタール) | 約90〜110℃ | 摺動性・寸法安定性に優れる | ギア、スライダー |
| UHMW-PE(超高分子量PE) | 約80〜100℃ | 耐摩耗性・自己潤滑性が高い | 摺動レール、ガイド |
PPは成形温度200〜250℃で押出し、比較的安価に製造できます。POMは成形温度180〜210℃で、寸法精度が求められる摺動部品に適しています。UHMW-PEは分子量が極めて高く、一般的な押出成形では加工が難しいため、対応可能な成形会社は限られます。
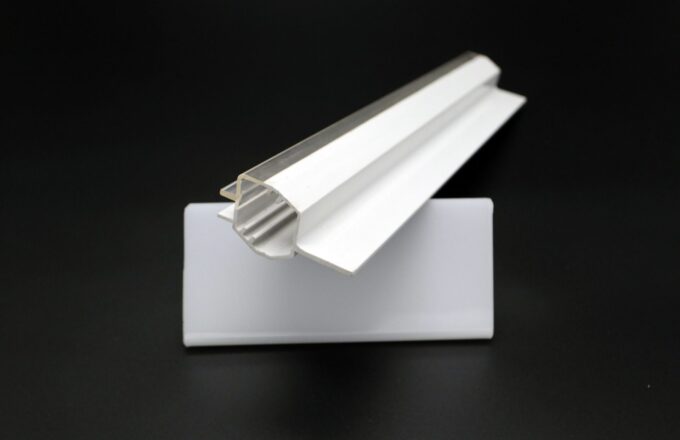
食品機械の樹脂部品に白色が多用されるのには、明確な理由があります。
第一に、異物混入時の視認性です。黒色や濃色の部品では、欠けや摩耗で生じた樹脂片が食品に混入しても発見が困難です。白色であれば、多くの食品(特に濃色食品)との色差が大きく、目視検査で発見しやすくなります。
第二に、汚れの付着を確認しやすい点です。洗浄後の残留物や油脂の付着を白色表面なら容易に確認できます。これはHACCP(危害分析重要管理点)の観点からも重要な要素です。
ただし、白色に着色する際は注意が必要です。顔料や安定剤もポジティブリストに収載されたものを使用しなければなりません。酸化チタン(TiO₂)は代表的な白色顔料ですが、食品接触用途向けのグレードを指定する必要があります。材料メーカーに「食品衛生法適合グレード」または「FDA適合グレード」を明示して発注してください。
実務で頻繁に見られる材料選定のミスを整理します。
ミス①:汎用グレードの誤使用
工業用の汎用グレードには、食品衛生法に適合しない添加剤が含まれている場合があります。同じ樹脂名(例:PP)でも、グレードによって適合・非適合が分かれます。必ず「食品接触用」または「FDA適合」の表記があるグレードを選定してください。
ミス②:耐熱温度の見誤り
カタログ記載の耐熱温度は短時間の耐久温度であることが多く、連続使用温度はそれより20〜30℃低い場合があります。蒸気洗浄や高温殺菌を行う環境では、実使用条件での検証が必要です。
ミス③:摺動部への不適切な材料選定
摺動部品にPPを使用すると、摩耗粉が発生しやすくなります。摺動用途にはPOMやUHMW-PEが適しています。材料選定の段階で使用環境を正確に把握することが重要です。
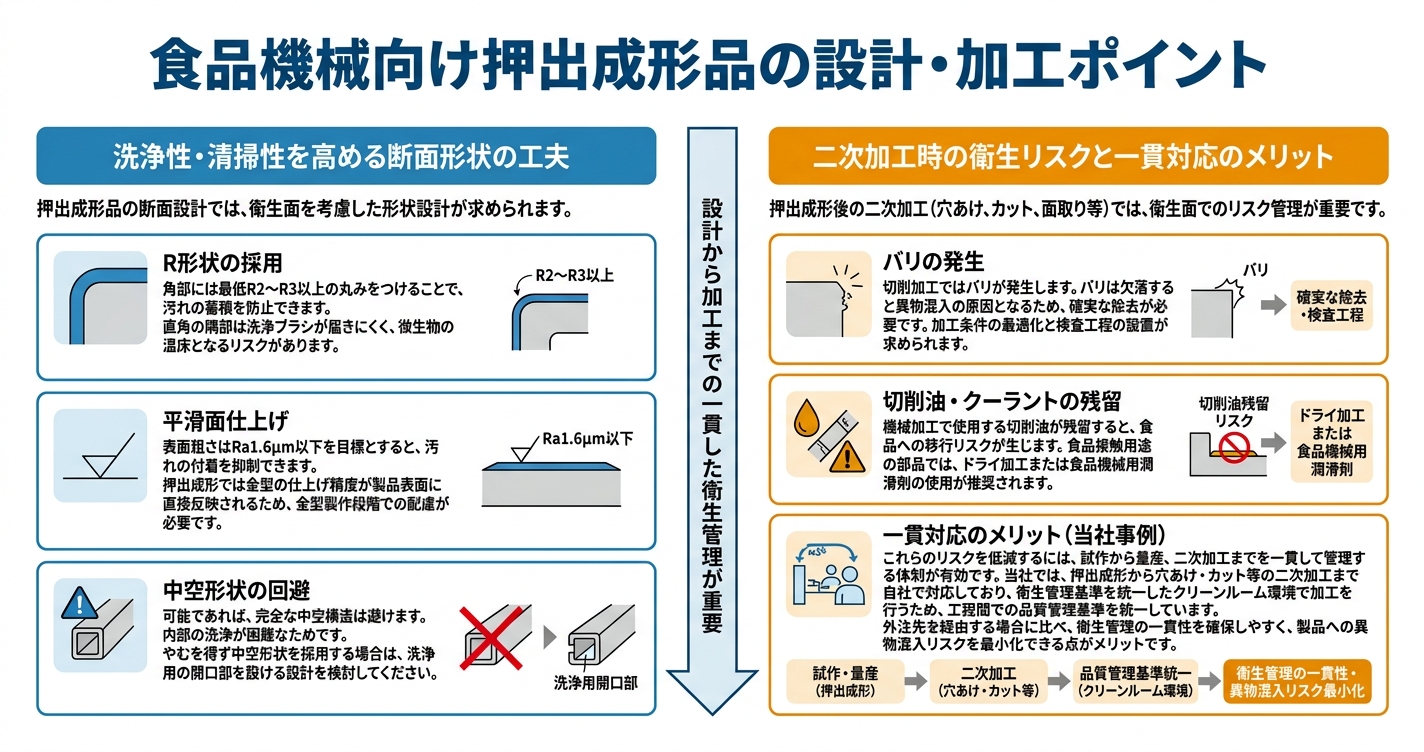
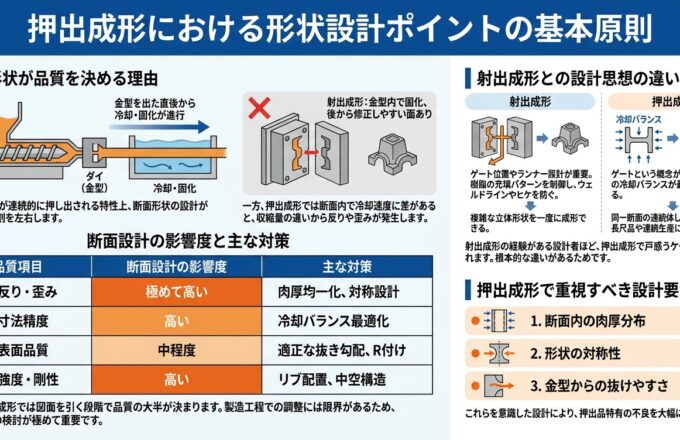
押出成形品の断面設計では、衛生面を考慮した形状設計が求められます。
R形状の採用
角部には最低R2〜R3以上の丸みをつけることで、汚れの蓄積を防止できます。直角の隅部は洗浄ブラシが届きにくく、微生物の温床となるリスクがあります。
平滑面仕上げ
表面粗さはRa1.6μm以下を目標とすると、汚れの付着を抑制できます。押出成形では金型の仕上げ精度が製品表面に直接反映されるため、金型製作段階での配慮が必要です。
中空形状の回避
可能であれば、完全な中空構造は避けます。内部の洗浄が困難なためです。やむを得ず中空形状を採用する場合は、洗浄用の開口部を設ける設計を検討してください。
押出成形後の二次加工(穴あけ、カット、面取り等)では、衛生面でのリスク管理が重要です。
バリの発生
切削加工ではバリが発生します。バリは欠落すると異物混入の原因となるため、確実な除去が必要です。加工条件の最適化と検査工程の設置が求められます。
切削油・クーラントの残留
機械加工で使用する切削油が残留すると、食品への移行リスクが生じます。食品接触用途の部品では、ドライ加工または食品機械用潤滑剤の使用が推奨されます。
これらのリスクを低減するには、試作から量産、二次加工までを一貫して管理する体制が有効です。当社では、押出成形から穴あけ・カット等の二次加工まで自社で対応しており、衛生管理基準を統一したクリーンルーム環境で加工を行うため、工程間での品質管理基準を統一しています。外注先を経由する場合に比べ、衛生管理の一貫性を確保しやすく、製品への異物混入リスクを最小化できる点がメリットです。
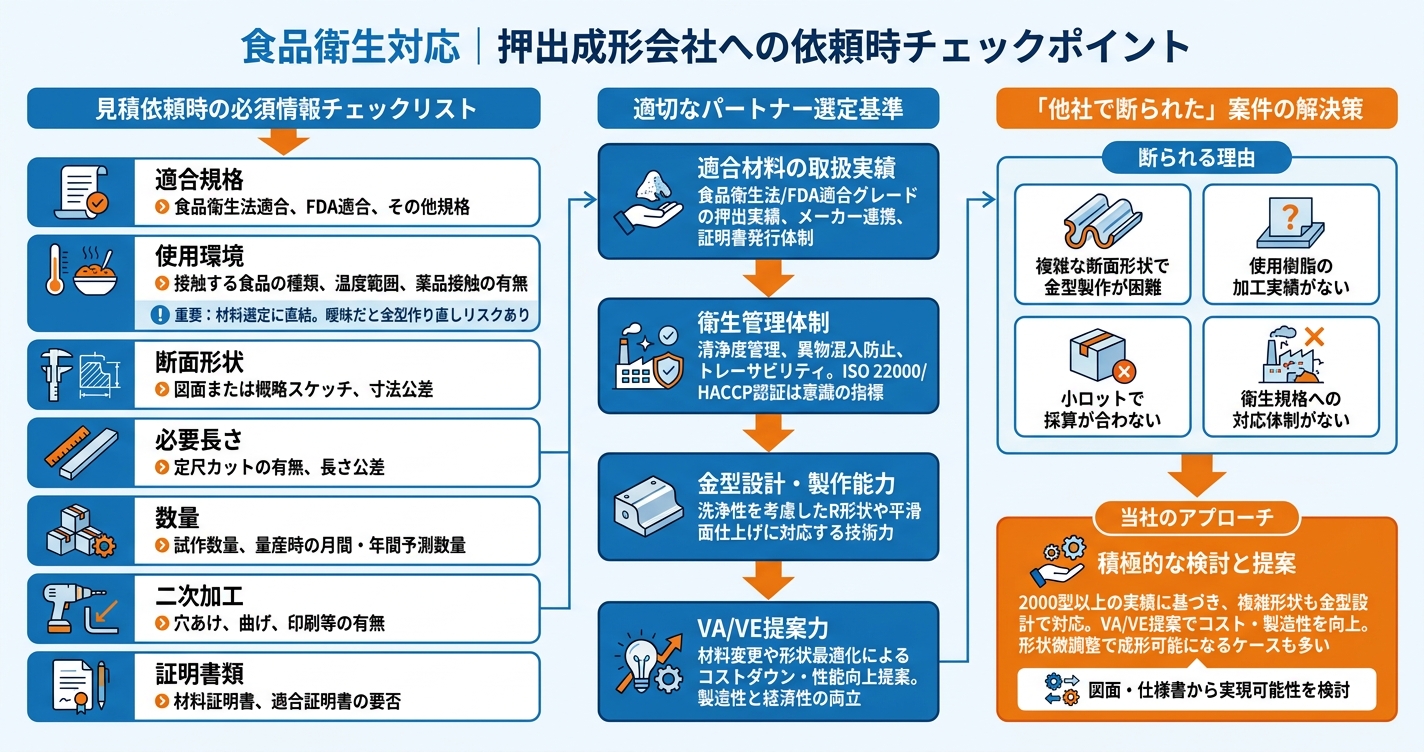
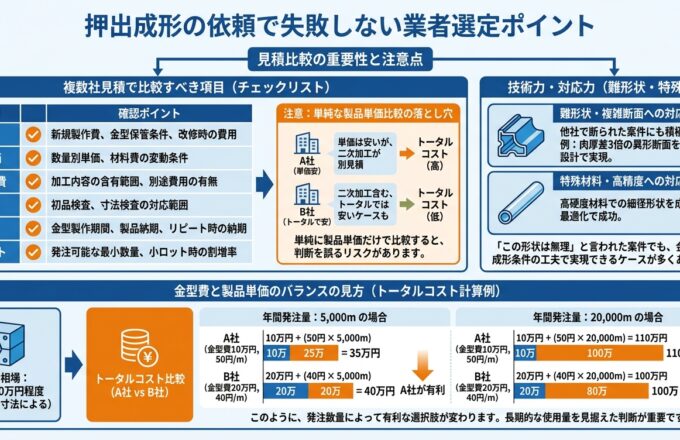
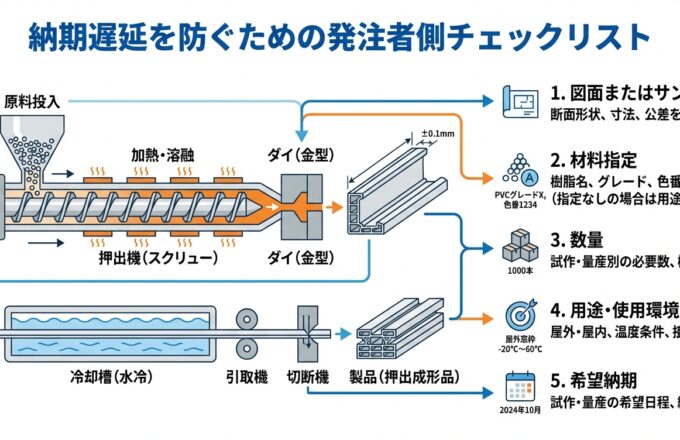
成形会社への見積依頼時には、以下の情報を整理しておくと、適切な提案を受けやすくなります。
| 項目 | 確認内容 |
|---|---|
| 適合規格 | 食品衛生法適合、FDA適合、その他規格 |
| 使用環境 | 接触する食品の種類、温度範囲、薬品接触の有無 |
| 断面形状 | 図面または概略スケッチ、寸法公差 |
| 必要長さ | 定尺カットの有無、長さ公差 |
| 数量 | 試作数量、量産時の月間・年間予測数量 |
| 二次加工 | 穴あけ、曲げ、印刷等の有無 |
| 証明書類 | 材料証明書、適合証明書の要否 |
特に「適合規格」と「使用環境」は、材料選定に直結する情報です。曖昧なまま進めると、後から材料変更が必要になり、金型の作り直しが発生する場合もあります。
食品衛生法やFDA対応が求められる案件では、成形会社の選定基準が通常の工業用途とは異なります。以下の項目を確認することで、適切なパートナーを見極められます。
適合材料の取扱実績
食品衛生法適合グレードやFDA適合グレードの押出成形実績があるかを確認してください。材料メーカーとの連携体制や、適合証明書の発行フローが確立されているかも重要です。
衛生管理体制
成形工場の清浄度管理、異物混入防止対策、トレーサビリティ管理の仕組みを確認します。ISO 22000やHACCPの認証取得は必須ではありませんが、衛生管理意識の高さを示す指標になります。
金型設計・製作能力
食品機械向けの押出成形では、洗浄性を考慮したR形状や平滑面仕上げが求められます。金型設計段階からこれらの要件に対応できる技術力があるかを確認してください。
VA/VE提案力
図面通りの成形だけでなく、材料変更や形状最適化によるコストダウン・性能向上の提案ができるかも重要です。食品衛生要件を満たしながら、製造性や経済性を両立させる提案力が求められます。
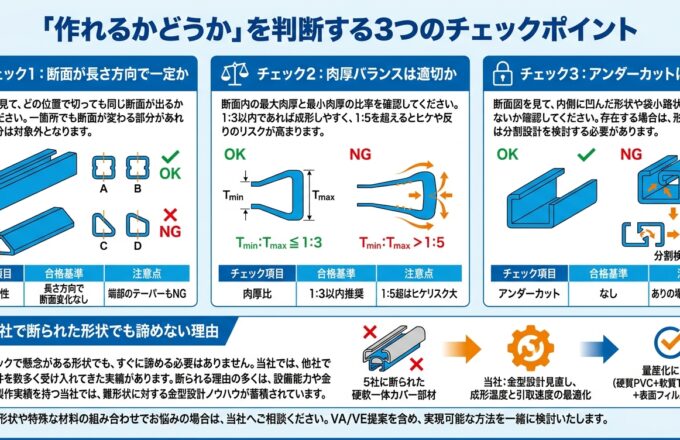
食品衛生法やFDA対応が求められる案件では、以下の理由で成形会社から断られるケースがあります。
当社では、他社で断られた案件も積極的に検討しています。2000型以上の金型製作実績に基づき、複雑形状でも成形可能な金型設計を提案できます。また、形状や材料の変更によるVA(価値分析)・VE(価値工程)提案を通じて、コストダウンや製造性向上を図ることも可能です。
「この形状は押出成形では無理」と言われた場合でも、断面形状の微調整で成形可能になるケースは少なくありません。まずは図面や仕様書をお送りいただければ、実現可能性を検討いたします。
食品衛生法対応の押出成形では、ポジティブリスト制度やFDA基準の理解が不可欠です。材料選定では、樹脂本体だけでなく着色剤・添加剤まで適合品を選ぶ必要があります。白色樹脂は異物混入の視認性や衛生管理の観点から合理的な選択です。設計段階ではR形状の採用や平滑面仕上げにより、洗浄性を確保してください。また、試作から量産・二次加工まで一貫対応できる成形会社を選ぶことで、衛生管理の統一と品質安定を実現できます。複雑形状や厳しい衛生要件で他社に断られた案件でも、VA/VE提案により解決できる可能性があります。
押出成形に関するご質問や課題がございましたら、お気軽にお問い合わせください。 材料選定から工程設計、QA/QC体制の構築まで、長年の実績を生かした最適なご提案をさせていただきます。
デコライン株式会社が運営する押出成形.com|プラスチック押出成形の試作・量産・二次加工をご覧頂き、誠にありがとうございます。
当サイトに掲載されている内容では解決できないお困り事や、相談などがございましたら、お気軽にご相談を頂けますと幸いです。