目次
「サプライヤーが多すぎて管理が追いつかない」「品質にばらつきがあり、クレーム対応に追われている」——押出成形品の調達を担当する方なら、一度はこうした悩みを抱えた経験があるはずです。
近年、押出成形のサプライヤーを集約し、一社または少数に絞り込む企業が増えています。しかし、一本化には明確なメリットがある一方、供給リスクへの懸念も無視できません。
本記事では、サプライヤー集約のメリットと一社購買リスクの両面を整理し、リスクを最小化しながら調達効率を高めるための具体策を解説します。
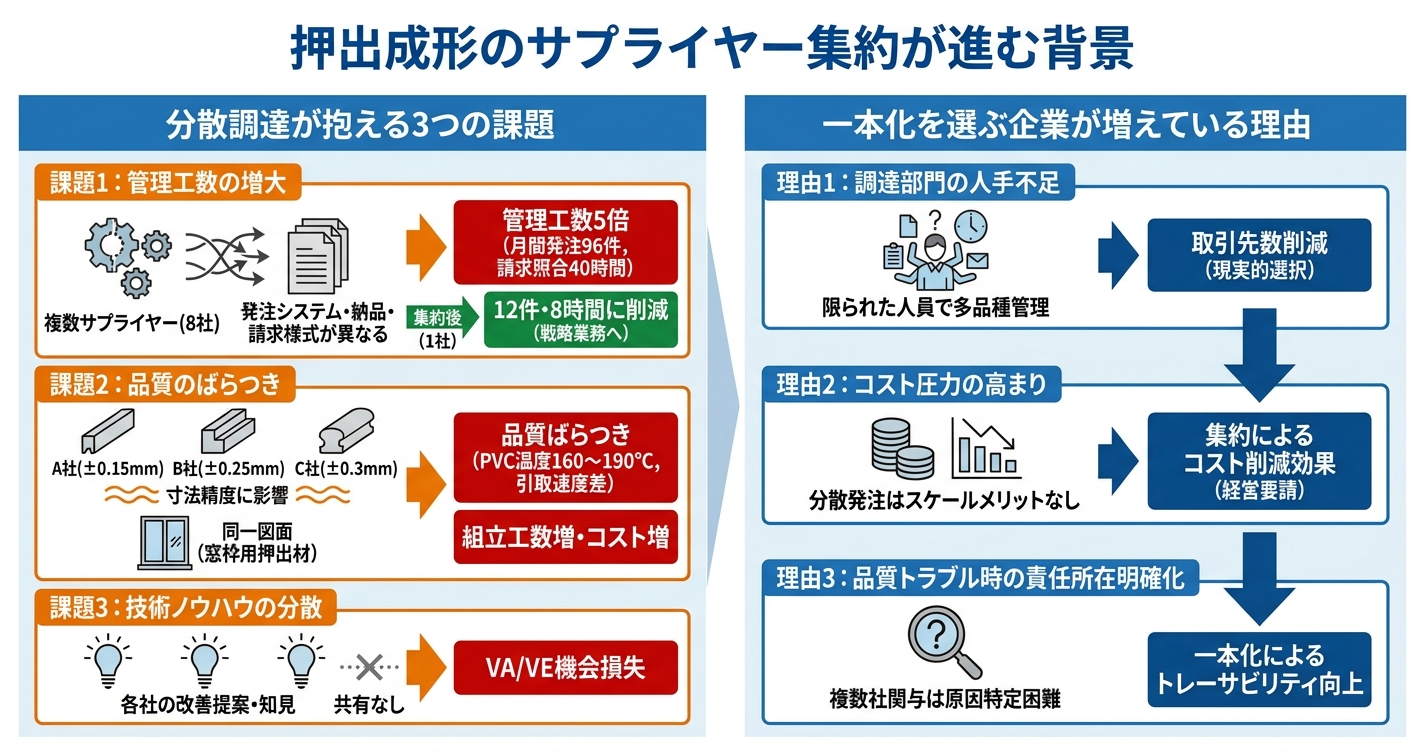
複数のサプライヤーに発注を分散させる調達方式には、以下の課題がつきまといます。
課題1:管理工数の増大
サプライヤーごとに異なる発注システム、納品形態、請求フォーマットへの対応が必要です。5社に分散すれば、単純計算で5倍の管理工数が発生します。納期調整の連絡だけでも、担当者の業務を圧迫する要因となります。
たとえば、ある製造業では、8社のサプライヤーに分散発注していた結果、月間の発注処理だけで96件、請求照合作業に毎月40時間を費やしていました。集約後は12件・8時間に削減され、担当者は戦略的な調達業務に時間を振り向けられるようになりました。
課題2:品質のばらつき
押出成形では、金型設計・成形温度・引取速度の微妙な違いが寸法精度に影響します。たとえばPVC(ポリ塩化ビニル)の成形温度は160〜190℃が一般的ですが、設定が異なれば収縮率も変化します。供給元ごとに条件が異なると、同一図面でも製品品質にばらつきが生じます。
実際の事例では、同一図面の窓枠用押出材を3社に発注していたところ、寸法公差±0.2mmの指定に対し、A社は±0.15mm、B社は±0.25mm、C社は±0.3mmと、精度に大きな差が見られました。組立工程での調整工数が増え、結果的にコスト増につながっていました。
課題3:技術ノウハウの分散
複数社に発注していると、各社が持つ改善提案や不具合対策の知見が共有されません。結果として、VA/VE(価値分析/価値工学)の機会損失につながります。
サプライヤー集約が進む背景には、企業を取り巻く環境変化があります。
まず、調達部門の人手不足です。限られた人員で多品種を管理するには、取引先数の削減が現実的な選択肢となります。
次に、コスト圧力の高まりです。分散発注では数量が分かれるため、スケールメリットを得にくい構造になります。集約によるコスト削減効果は、経営層からの要請としても強まっています。
さらに、品質トラブル時の責任所在の明確化も理由の一つです。複数社が関わる製品で不具合が発生すると、原因特定に時間がかかります。一本化により、トレーサビリティが向上します。
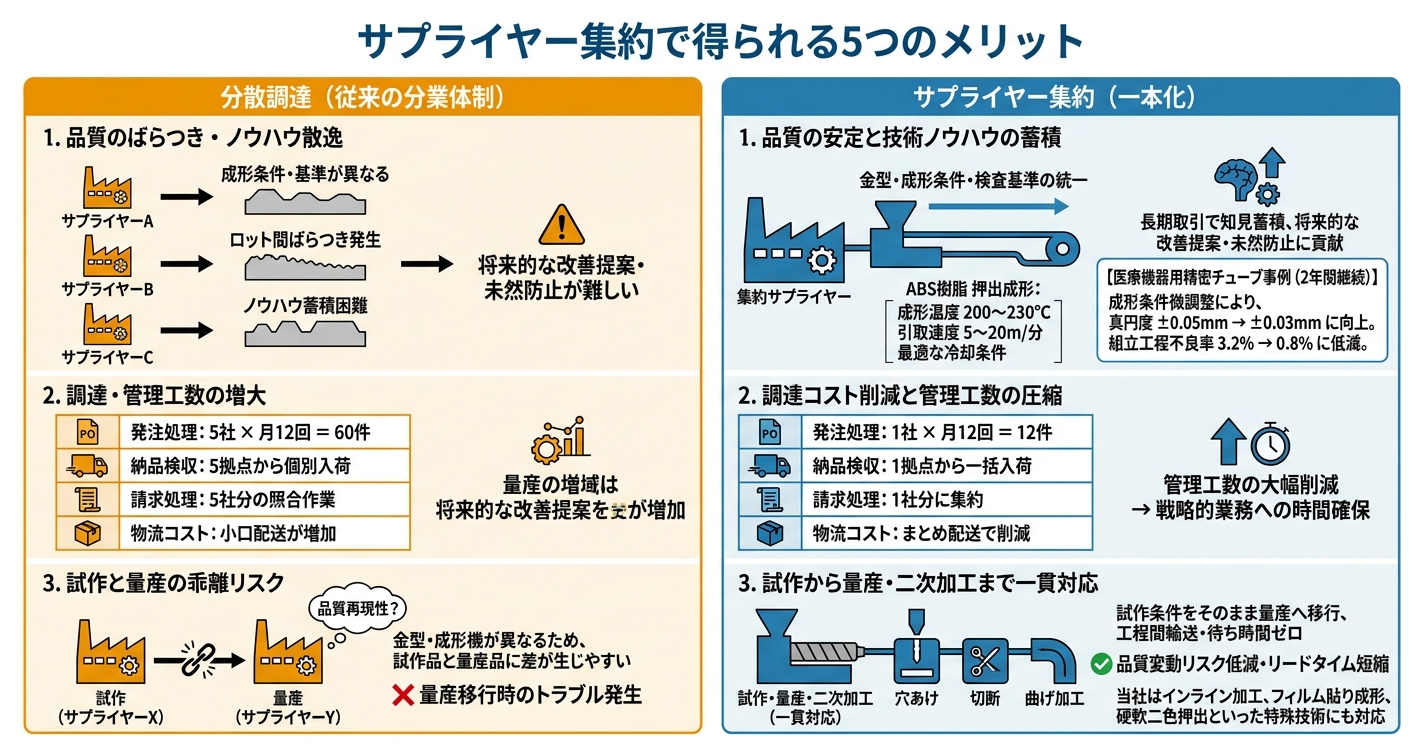
同一の供給元に継続発注すると、金型・成形条件・検査基準が統一されます。ABS樹脂の押出成形であれば、成形温度200〜230℃、引取速度5〜20m/分、冷却条件といったパラメータが最適化され、ロット間のばらつきが減少します。
また、長期取引により、当該企業側に製品特性や使用環境の知見が蓄積されます。この蓄積が、将来的な改善提案や不具合の未然防止につながります。
たとえば、医療機器用の精密チューブを2年間継続発注した事例では、同社が成形条件を微調整し、真円度が従来の±0.05mmから±0.03mmに向上。組立工程での不良率が3.2%から0.8%に低減しました。
集約による効果は、単価削減だけではありません。以下の表に主な削減効果をまとめます。
| 項目 | 分散調達時 | 集約後 |
|---|---|---|
| 発注処理 | 5社×月12回=60件 | 1社×月12回=12件 |
| 納品検収 | 5拠点から個別入荷 | 1拠点から一括入荷 |
| 請求処理 | 5社分の照合作業 | 1社分に集約 |
| 物流コスト | 小口配送が増加 | まとめ配送で削減 |
管理工数の削減は、担当者が本来注力すべき戦略的業務への時間確保にもつながります。
押出成形品の調達では、試作・量産・二次加工を別々のサプライヤーに依頼するケースがあります。しかし、この分業体制には落とし穴があります。
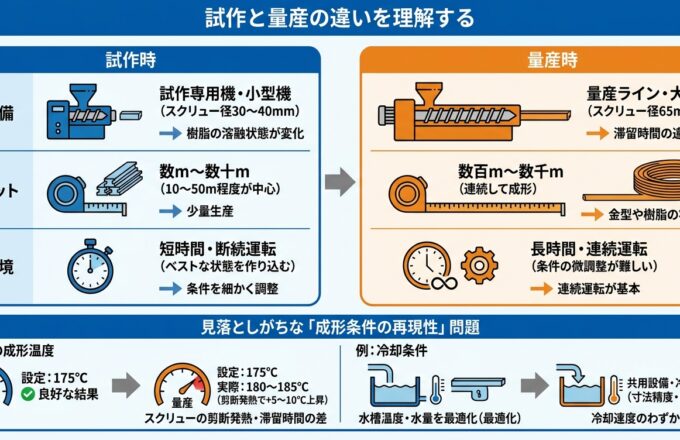
試作段階で確認した品質が、量産移管時に再現されないリスクです。金型が異なる、成形機の仕様が違う、といった要因で、試作品と量産品に差が生じることがあります。
一貫対応が可能な供給元であれば、試作で確立した条件をそのまま量産に引き継げます。穴あけ・切断・曲げ加工などの二次加工も同一ライン内で完結すれば、工程間の輸送や待ち時間も削減できます。
当社では、押出成形後のインライン加工設備を保有し、成形から二次加工までを一貫して対応しています。これにより、工程間の品質変動リスクを抑えた調達が可能です。また、フィルム貼り成形や硬軟二色押出といった特殊技術にも対応しており、多様なニーズに幅広くお応えできる体制を整えています。
一社購買における最大の懸念は、そのサプライヤーが供給停止に陥った場合の影響です。この懸念に対しては、事前の備えで対処できます。
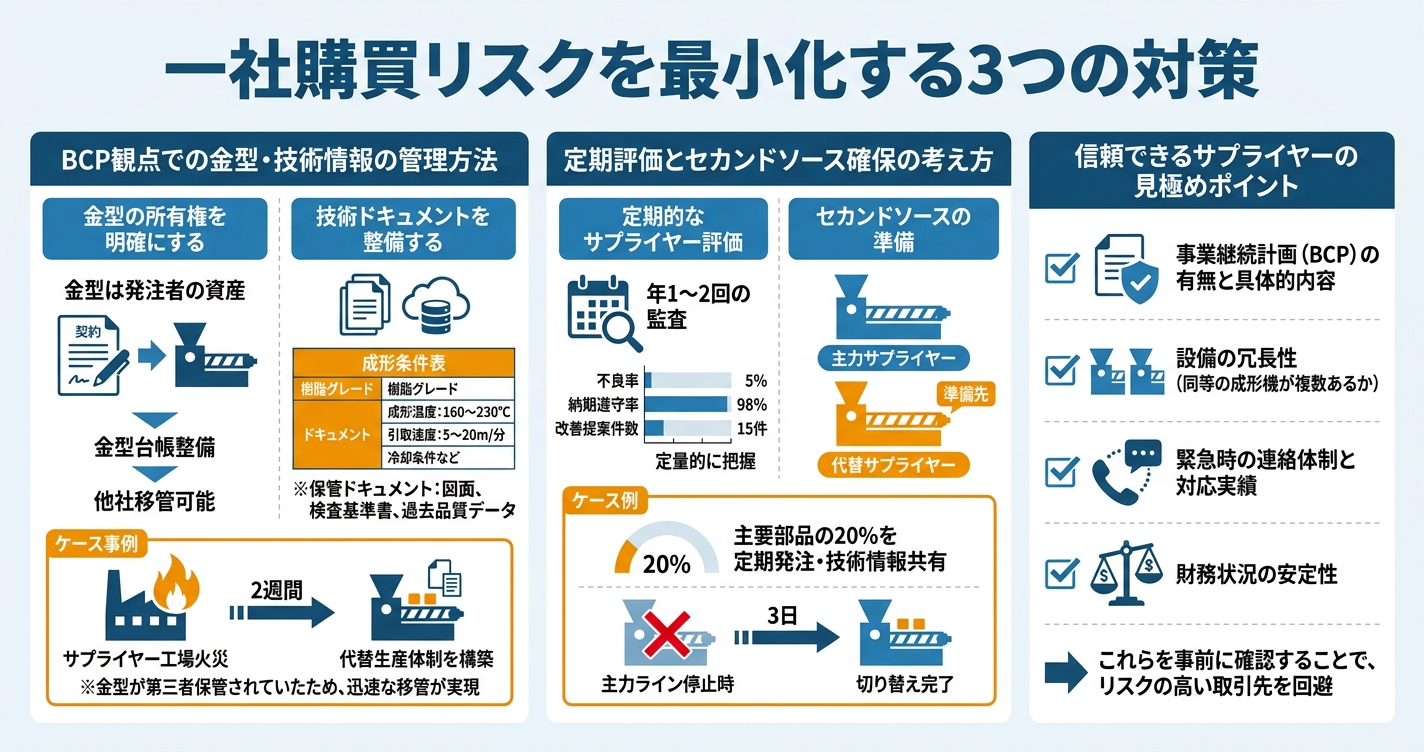
金型の所有権を明確にする
契約時に「金型は発注者の資産である」と明記し、必要に応じて他社への移管が可能な状態を確保します。金型台帳を整備し、型番・材質・保管場所を把握しておくことも重要です。
実際に、ある企業では金型所有権を明確化していたことで、サプライヤーの工場火災時にも2週間で代替生産体制を構築できました。金型が第三者保管されていたため、迅速な移管が実現しました。
技術ドキュメントを整備する
成形条件表(樹脂グレード、成形温度160〜230℃、引取速度5〜20m/分、冷却条件など)を発注者側でも保管します。図面だけでなく、検査基準書や過去の品質データも含めて管理すると、万一の移管時に役立ちます。
一社購買でも、完全にリスクをゼロにはできません。以下の対策を組み合わせることで、リスクを許容範囲内に抑えられます。
定期的なサプライヤー評価
年1〜2回の監査や評価会議を実施し、品質・納期・対応力を定量的に把握します。評価項目には、不良率、納期遵守率、改善提案件数などを含めます。
セカンドソースの準備
主力品については、緊急時に対応可能な代替サプライヤーを事前に選定しておきます。実際に少量発注を行い、品質を確認しておくと、切り替え時の混乱を防げます。
ある電機メーカーでは、主要部品の20%を準備先に定期発注し、技術情報を共有。主力サプライヤーのライン停止時にも、3日で切り替えを完了しました。
一社購買のパートナーには、高い信頼性が求められます。選定時には以下の点を確認してください。
これらを事前に確認することで、リスクの高い取引先を回避できます。
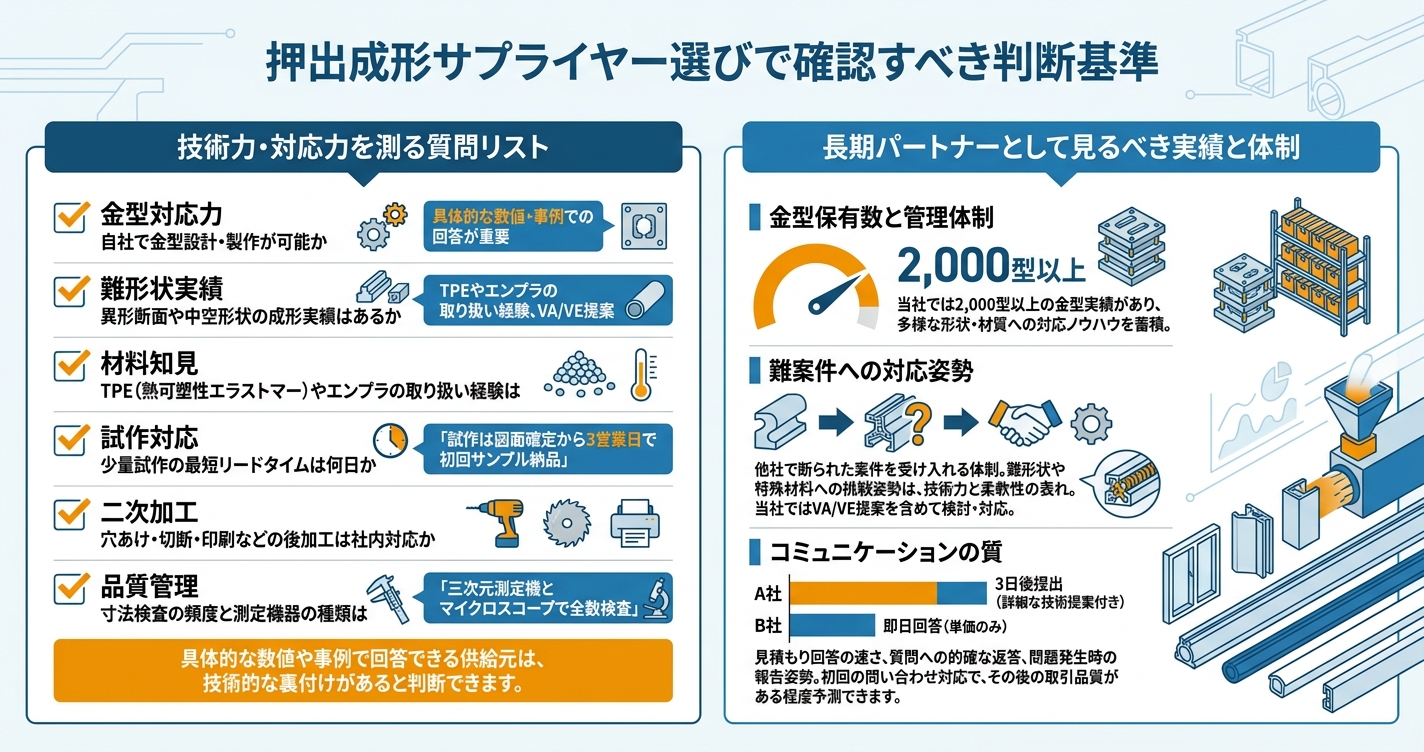
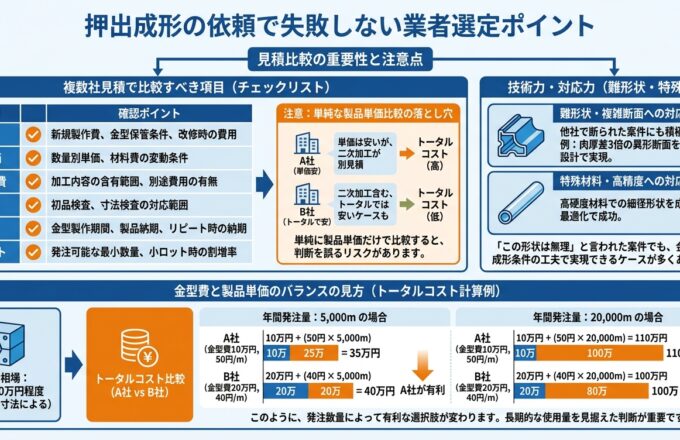
サプライヤーの実力を見極めるには、具体的な質問が有効です。以下のリストを商談時に活用してください。
| 確認項目 | 質問例 |
|---|---|
| 金型対応力 | 自社で金型設計・製作が可能か |
| 難形状実績 | 異形断面や中空形状の成形実績はあるか |
| 材料知見 | TPE(熱可塑性エラストマー)やエンプラの取り扱い経験は |
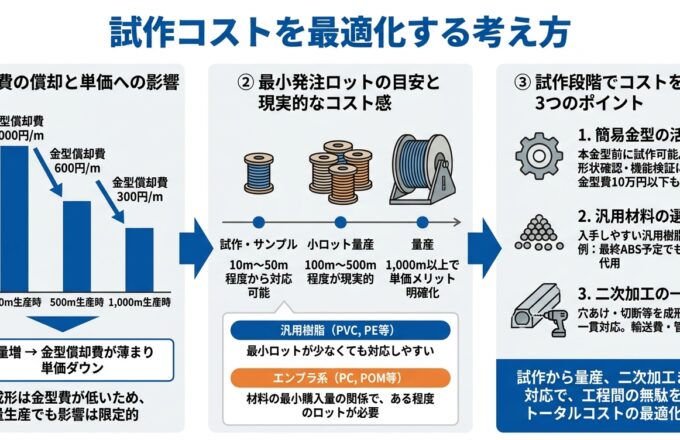
| 試作対応 | 少量試作の最短リードタイムは何日か |
| 二次加工 | 穴あけ・切断・印刷などの後加工は社内対応か |
| 品質管理 | 寸法検査の頻度と測定機器の種類は |
これらの質問に具体的な数値や事例で回答できる供給元は、技術的な裏付けがあると判断できます。
たとえば、「試作は図面確定から3営業日で初回サンプル納品」「三次元測定機とマイクロスコープで全数検査」といった具体的な回答があれば、対応力の高さがうかがえます。
短期的な価格だけでなく、長期的な関係構築を見据えた評価も重要です。
金型保有数と管理体制
金型の保有数は、そのサプライヤーの経験値を示す指標の一つです。当社では2,000型以上の金型実績があり、多様な形状・材質への対応ノウハウを蓄積しています。
難案件への対応姿勢
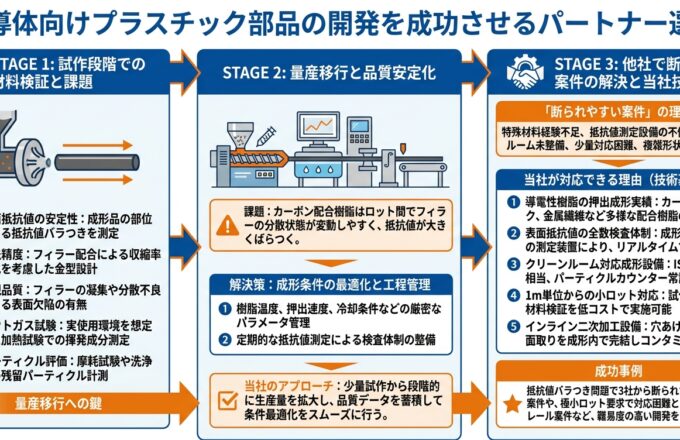
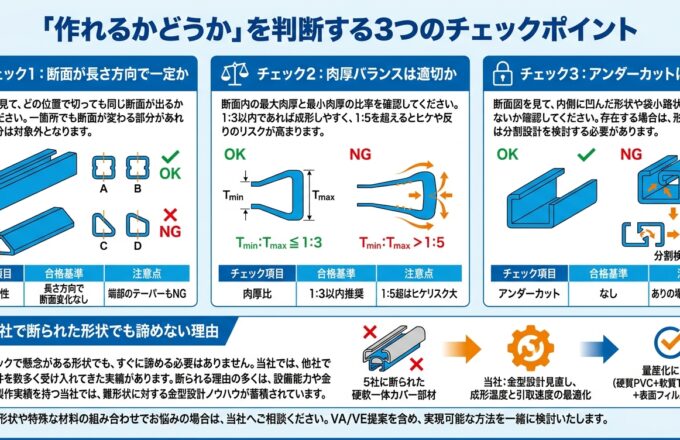
他社で断られた案件を受け入れる体制があるかどうかも、判断材料になります。難形状や特殊材料への挑戦姿勢は、技術力と柔軟性の表れです。当社では、他社で対応困難とされた案件についても、VA/VE提案を含めて検討・対応しています。
コミュニケーションの質
見積もり回答の速さ、質問への的確な返答、問題発生時の報告姿勢など、日常のやり取りから対応力は見えてきます。初回の問い合わせ対応で、その後の取引品質がある程度予測できます。
実際の判断例として、A社は見積もり提出が3日後で詳細な技術提案付き、B社は即日回答だが単価のみ、という場合、A社の方が技術的な検討を重視していると評価できます。
押出成形のサプライヤー一本化は、品質安定・コスト削減・管理工数圧縮といった明確なメリットをもたらします。一方で、供給リスクへの対策を怠れば、事業継続に影響を及ぼす可能性もあります。
リスクを最小化するためには、金型・技術情報の管理、定期的な評価、セカンドソースの準備が有効です。そして何より、技術力・対応力・信頼性を備えたパートナーを選ぶことが、一本化成功の鍵となります。
サプライヤー選定の際は、本記事で紹介した質問リストや評価基準を活用し、自社の調達課題に最適なパートナーを見つけてください。
押出成形に関するご質問や課題がございましたら、お気軽にお問い合わせください。 材料選定から工程設計、QA/QC体制の構築まで、長年の実績を生かした最適なご提案をさせていただきます。
デコライン株式会社が運営する押出成形.com|プラスチック押出成形の試作・量産・二次加工をご覧頂き、誠にありがとうございます。
当サイトに掲載されている内容では解決できないお困り事や、相談などがございましたら、お気軽にご相談を頂けますと幸いです。