目次
半導体製造装置の設計において、静電気対策は避けて通れない課題です。「帯電防止性能を持つプラスチック部品を採用したいが、どの材料を選べばよいかわからない」「導電性樹脂の押出成形を依頼したが断られてしまった」——そんな悩みを抱える設計者や購買担当者の方は少なくありません。
本記事では、帯電防止押出成形の基礎知識から、半導体向け部品に求められる要件、パートナー選びのポイントまでを詳しく解説します。
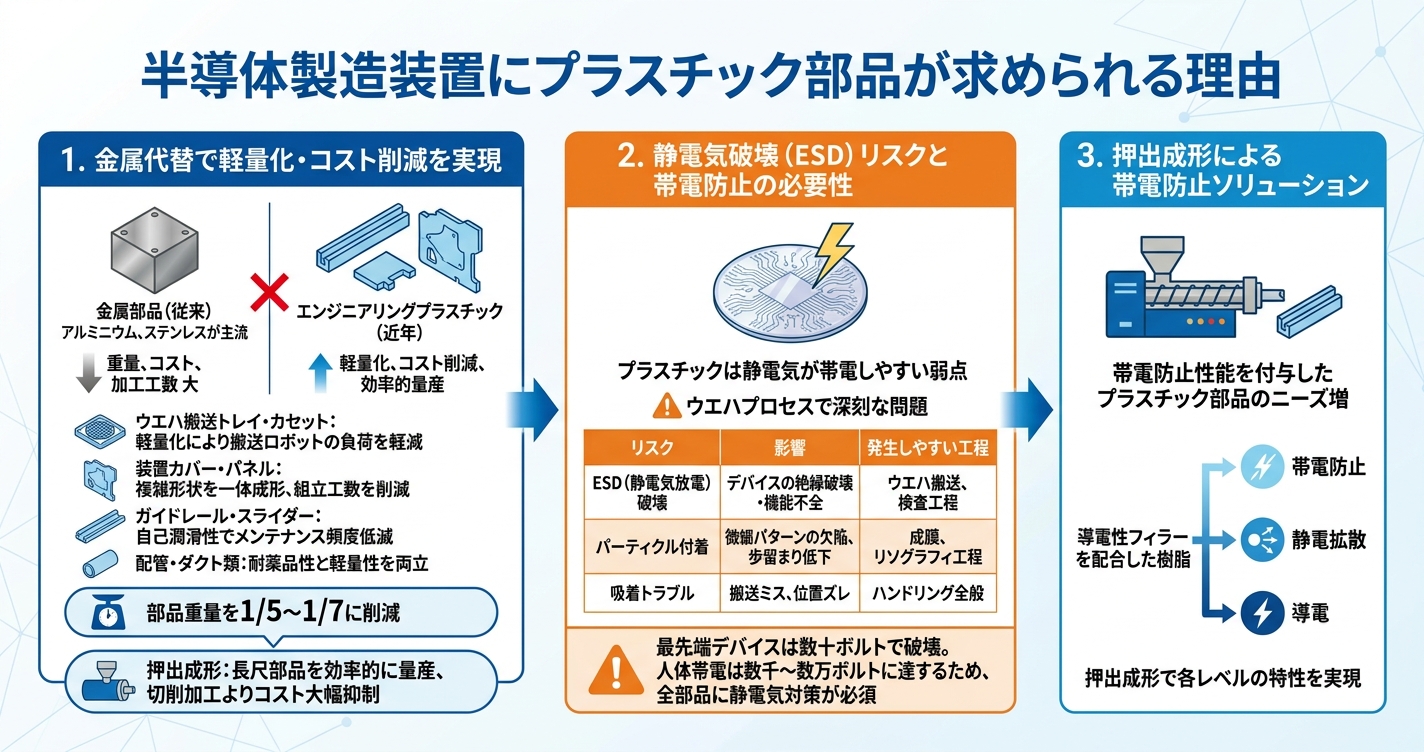
デバイス製造の現場では、金属部品からプラスチック部品への置き換えが加速しています。その背景には、軽量化・コスト削減のニーズと、静電気対策の両面があります。
半導体製造装置には、多くの構造部品や搬送系部品が使用されています。従来はアルミニウムやステンレスが主流でした。しかし近年はエンジニアリングプラスチックへの代替が進んでいます。
プラスチック部品が採用される主な用途は以下のとおりです。
金属からプラスチックへ置き換えることで、部品重量を1/5〜1/7に削減できます。また、押出成形を活用すれば、長尺部品を効率的に量産でき、切削加工と比較してコストを大幅に抑えられます。
一方で、プラスチックには静電気が帯電しやすいという弱点があります。ウエハプロセスでは、この静電気が深刻な問題を引き起こします。
静電気がもたらす主なリスク:
| リスク | 影響 | 発生しやすい工程 |
|---|---|---|
| ESD(静電気放電)破壊 | デバイスの絶縁破壊・機能不全 | ウエハ搬送、検査工程 |
| パーティクル付着 | 微細パターンの欠陥、歩留まり低下 | 成膜、リソグラフィ工程 |
| 吸着トラブル | 搬送ミス、位置ズレ | ハンドリング全般 |
最先端の半導体デバイスは数十ボルト程度の静電気で破壊されます。人体が帯電する電圧は数千〜数万ボルトに達するため、装置を構成するすべての部品に静電気対策が求められます。
このような背景から、帯電防止性能を付与したプラスチック部品のニーズが高まっています。押出成形では、導電性フィラーを配合した樹脂を用いることで、帯電防止・静電拡散・導電といった各レベルの特性を実現できます。
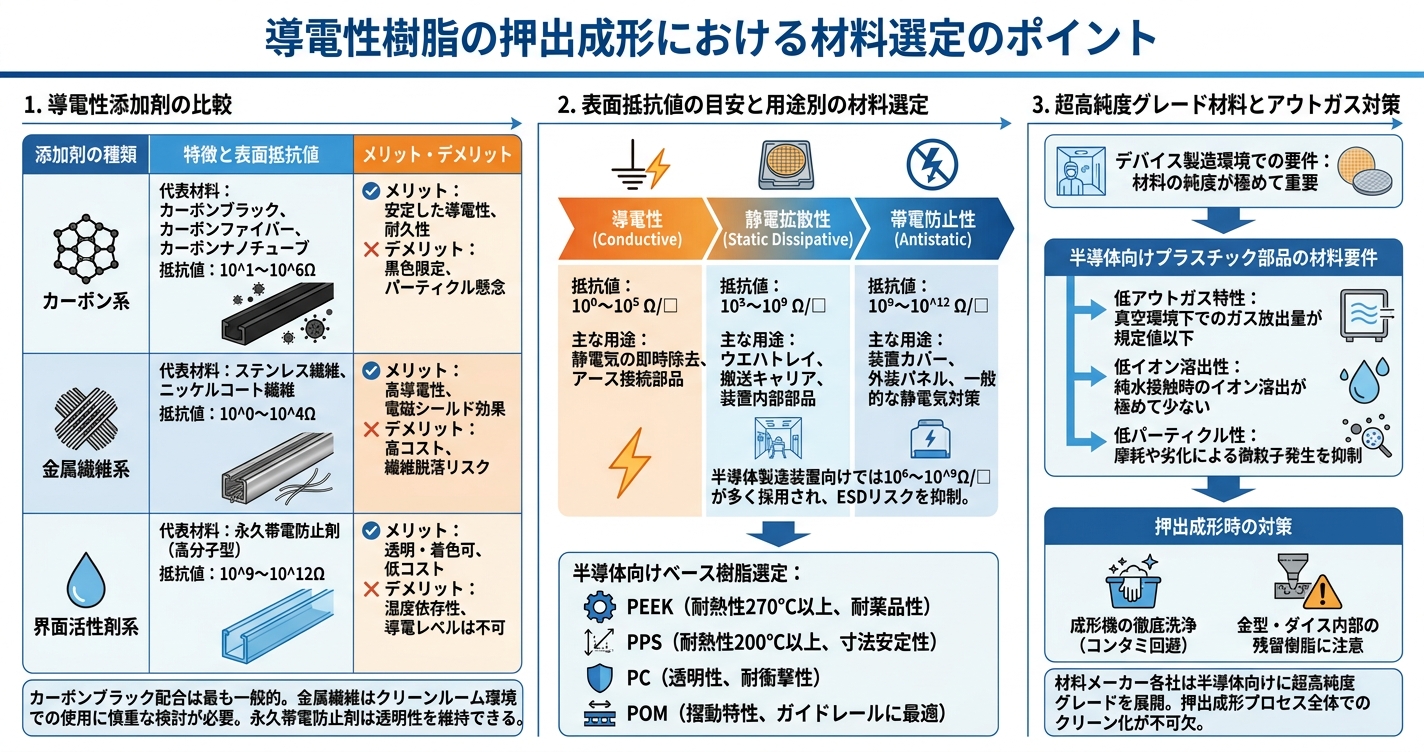
帯電防止押出成形を成功させるには、用途に適した材料選定が不可欠です。導電性樹脂にはさまざまな種類があり、それぞれ特性が異なります。
導電性を付与する添加剤は、大きく3つのカテゴリーに分類されます。
導電性添加剤の比較表:
| 添加剤の種類 | 代表的な材料 | 表面抵抗値 | メリット | デメリット |
|---|---|---|---|---|
| カーボン系 | カーボンブラック、カーボンファイバー、カーボンナノチューブ | 10^1〜10^6Ω | 安定した導電性、耐久性 | 黒色限定、パーティクル懸念 |
| 金属繊維系 | ステンレス繊維、ニッケルコート繊維 | 10^0〜10^4Ω | 高導電性、電磁シールド効果 | 高コスト、繊維脱落リスク |
| 界面活性剤系 | 永久帯電防止剤(高分子型) | 10^9〜10^12Ω | 透明・着色可、低コスト | 湿度依存性、導電レベルは不可 |
カーボンブラック配合は最も一般的な方法です。配合量を調整することで、帯電防止から導電まで幅広い抵抗値をコントロールできます。ただし、成形品は黒色となり、パーティクル発生にも注意が必要です。
金属繊維系は高い導電性を得られますが、繊維の脱落がコンタミの原因となる可能性があります。クリーンルーム環境での使用には慎重な検討が必要です。
永久帯電防止剤は、ポリマーアロイ技術により樹脂中に分散させる方式です。透明性を維持できるため、内部視認が必要な部品に適しています。
導電性樹脂は、表面抵抗値によって以下のように分類されます。
抵抗値レベルと用途の対応:
| 分類 | 表面抵抗値(Ω/□) | 主な用途 |
|---|---|---|
| 導電性 | 10^0〜10^5 | 静電気の即時除去が必要な部品、アース接続部品 |
| 静電拡散性 | 10^5〜10^9 | ウエハトレイ、搬送キャリア、装置内部部品 |
| 帯電防止性 | 10^9〜10^12 | 装置カバー、外装パネル、一般的な静電気対策 |
半導体製造装置向けでは、10^6〜10^9Ω/□の静電拡散性グレードが多く採用されています。この範囲であれば、静電気を穏やかに逃がしつつ、急激な放電によるESDリスクを抑制できます。
ベース樹脂の選定も重要です。半導体向けプラスチック部品には以下の樹脂が使用されます。
デバイス製造環境では、材料の純度が極めて重要です。通常グレードの樹脂には、安定剤や滑剤などの添加剤が含まれています。これらがアウトガスとして揮発すると、ウエハ表面を汚染する原因となります。
半導体向けプラスチック部品に求められる材料要件は以下のとおりです。
材料メーカー各社は、半導体向けに超高純度グレードを展開しています。押出成形時には、コンタミを避けるために成形機の徹底洗浄が必要です。また、金型やダイス内部の残留樹脂にも注意を払わなければなりません。
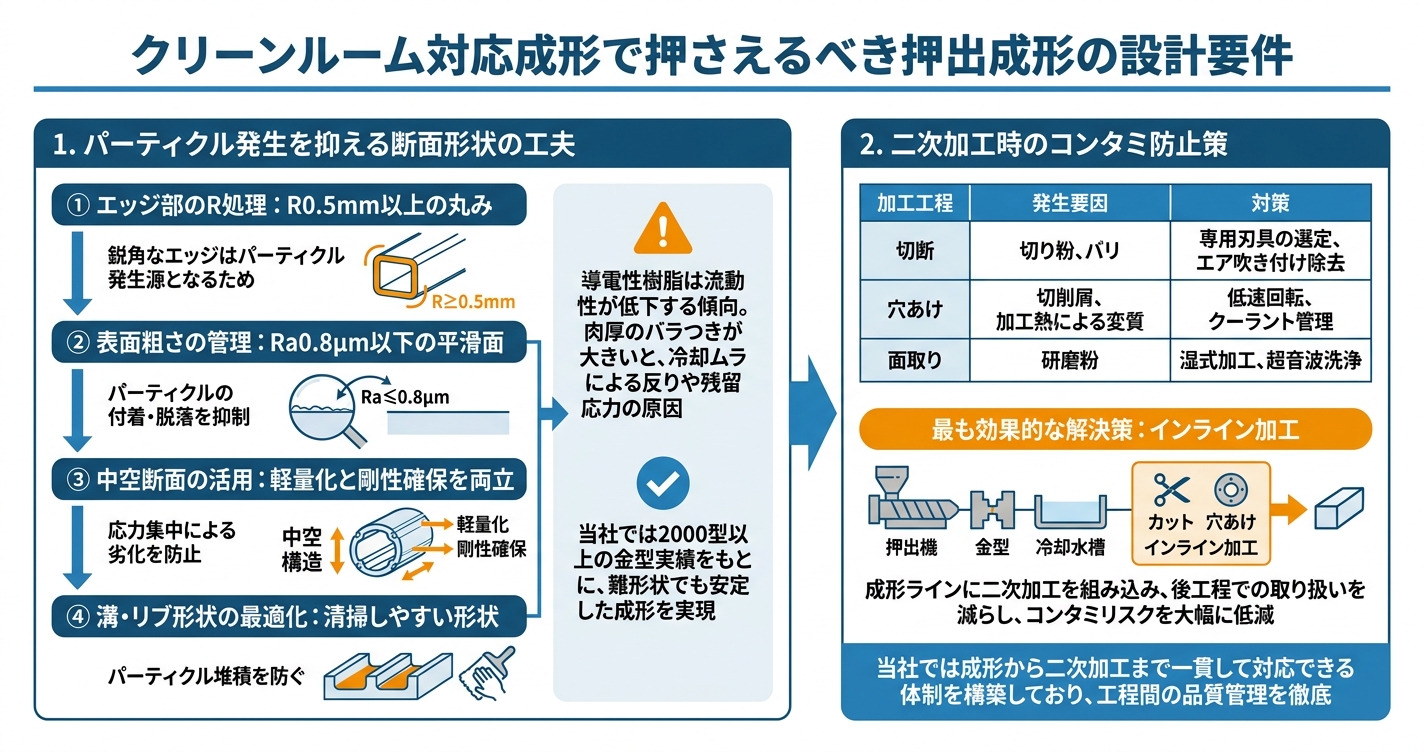
帯電防止材料を選定しても、成形品の設計が不適切であればクリーンルーム対応は実現できません。押出成形ならではの設計ポイントを解説します。
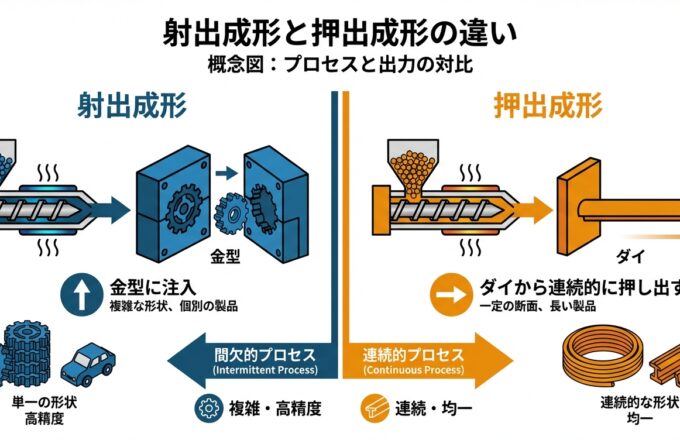
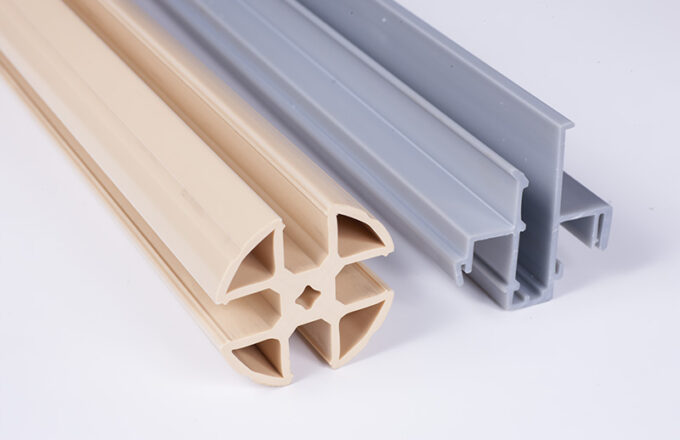
押出成形では、断面形状の設計自由度が高いという特長があります。この特長を活かし、パーティクル発生を抑える形状設計が可能です。
設計上のポイント:
導電性樹脂は流動性が低下する傾向があるため、断面形状の設計には経験が求められます。肉厚のバラつきが大きいと、冷却ムラによる反りや残留応力の原因となります。当社では2000型以上の金型実績をもとに、難形状でも安定した成形を実現しています。
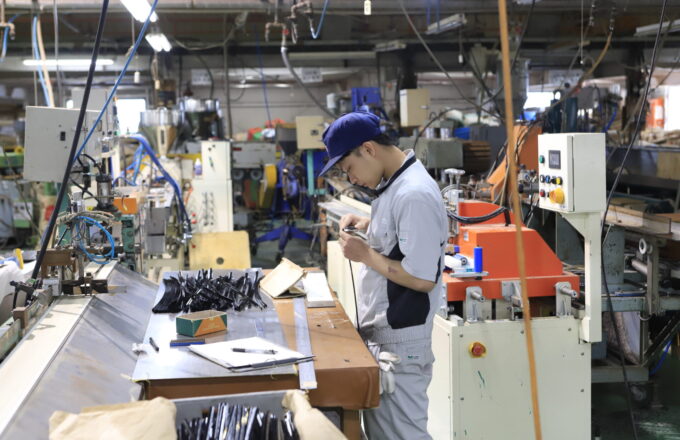
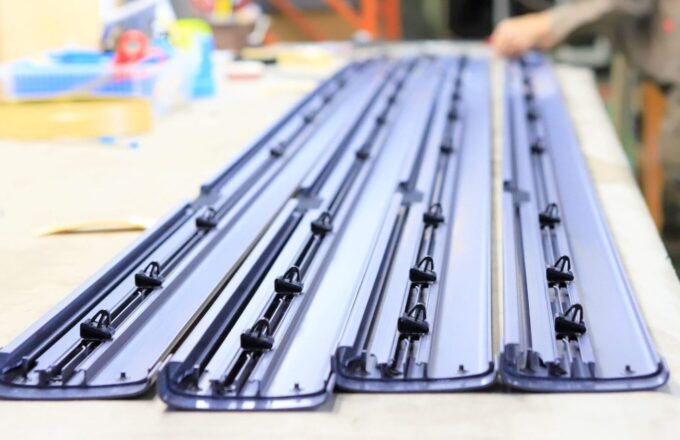
押出成形品は、穴あけ・切断・面取りなどの二次加工を施して最終製品となります。この二次加工工程がコンタミの発生源となるケースは少なくありません。
二次加工でのコンタミ発生要因と対策:
| 加工工程 | 発生要因 | 対策 |
|---|---|---|
| 切断 | 切り粉、バリ | 専用刃具の選定、エア吹き付け除去 |
| 穴あけ | 切削屑、加工熱による変質 | 低速回転、クーラント管理 |
| 面取り | 研磨粉 | 湿式加工、超音波洗浄 |
最も効果的なのは、成形ラインに二次加工を組み込む「インライン加工」です。成形直後の製品に対して穴あけやカットを行うことで、後工程での取り扱いを減らし、コンタミリスクを大幅に低減できます。当社では成形から二次加工まで一貫して対応できる体制を構築しており、工程間の品質管理を徹底しています。
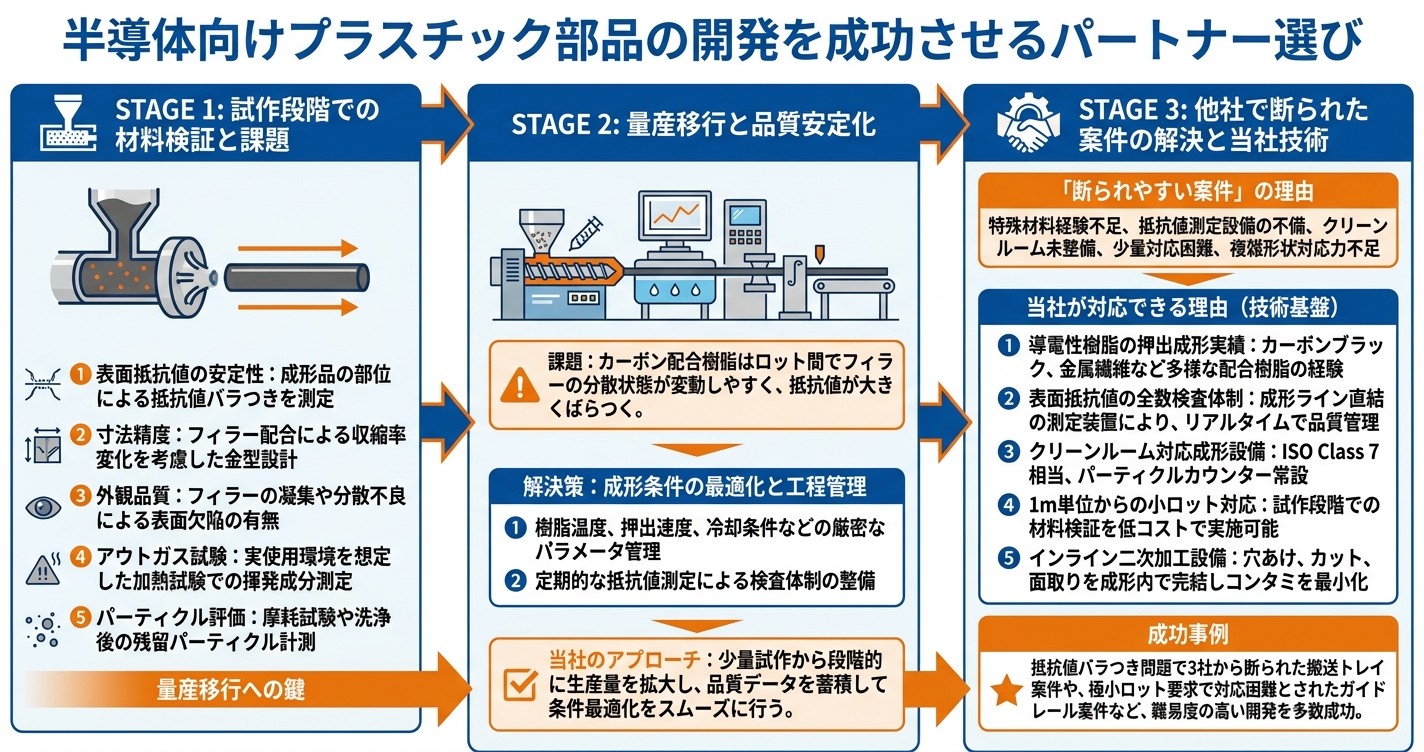
帯電防止押出成形は、通常の押出成形と比較して難易度が高く、対応できる成形メーカーは限られています。具体的には、導電性樹脂の分散制御技術、抵抗値測定設備、クリーンルーム環境での加工設備などが必要とされます。開発を成功させるには、パートナー選びが重要な鍵を握ります。
導電性樹脂の押出成形では、試作段階での検証項目が多岐にわたります。
試作段階で確認すべき項目:
試作で良好な結果が得られても、量産移行時に品質が安定しないケースがあります。特にカーボン配合樹脂は、ロット間でフィラーの分散状態が変動しやすく、抵抗値が大きくばらつくことがあります。
量産では、成形条件の最適化と工程管理が品質安定の鍵となります。樹脂温度、押出速度、冷却条件などのパラメータを厳密に管理し、定期的な抵抗値測定による検査体制を整備する必要があります。
当社では試作段階から量産まで一貫して対応できる体制を整えています。少量試作から段階的に生産量を拡大し、各段階で品質データを蓄積することで、量産時の条件最適化をスムーズに行えます。
「導電性樹脂の成形を依頼したが、対応できないと断られた」——このような経験をお持ちの方は多いのではないでしょうか。
帯電防止押出成形が断られやすい理由:
当社がこうした「断られやすい案件」に対応できる理由は、以下の技術基盤があるためです。
当社の対応力:
特に他社で断られた案件では、「なぜ断られたのか」という課題分析から始めることが重要です。材料選定の見直し、形状設計の最適化、成形条件の再検討など、多角的にアプローチすることで解決策が見つかるケースは少なくありません。
当社ではこれまでに、抵抗値バラつき問題で3社から断られた搬送トレイ案件や、極小ロット要求で対応困難とされたガイドレール案件など、難易度の高い開発を多数成功させてきました。「困難」と判断された案件こそ、当社の技術力を発揮できる場面です。
半導体製造装置向けの帯電防止押出成形は、材料選定・形状設計・成形技術・品質管理のすべてにおいて高度な専門性が求められます。
本記事のポイント:
押出成形に関するご質問や課題がございましたら、お気軽にお問い合わせください。 材料選定から工程設計、QA/QC体制の構築まで、長年の実績を生かした最適なご提案をさせていただきます。
デコライン株式会社が運営する押出成形.com|プラスチック押出成形の試作・量産・二次加工をご覧頂き、誠にありがとうございます。
当サイトに掲載されている内容では解決できないお困り事や、相談などがございましたら、お気軽にご相談を頂けますと幸いです。