目次
「プラスチック規制が厳しくなると聞いたが、自社製品にどう影響するのか」「環境対応素材に切り替えたいが、品質やコストが心配」——。こうした声が、製品設計者や資材購買担当者の間で急速に増えています。
2022年のプラスチック資源循環促進法施行以降、国内外の規制は確実に強化されています。製造業として、規制動向の把握と具体的な対応策の検討は避けて通れません。
本記事では、プラスチック規制の最新動向から、代替材料の選定ポイント、押出成形における切り替えの実務まで、体系的に解説します。
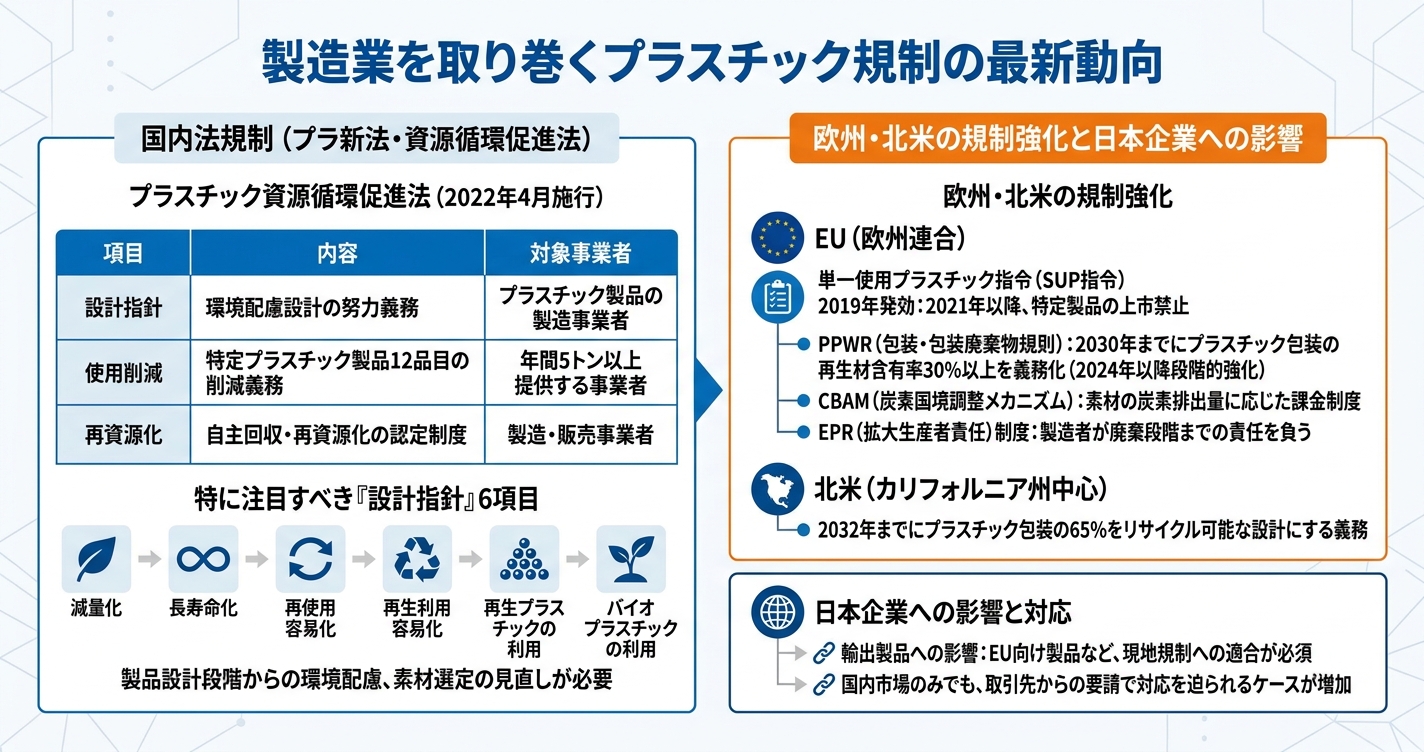
2022年4月に施行された「プラスチック資源循環促進法」は、製造業に大きな影響を与えています。この法律の主なポイントは以下の3点です。
| 項目 | 内容 | 対象事業者 |
|---|---|---|
| 設計指針 | 環境配慮設計の努力義務 | プラスチック製品の製造事業者 |
| 使用削減 | 特定プラスチック製品12品目の削減義務 | 年間5トン以上提供する事業者 |
| 再資源化 | 自主回収・再資源化の認定制度 | 製造・販売事業者 |
特に注目すべきは「設計指針」です。減量化、長寿命化、再使用容易化、再生利用容易化、再生プラスチックの利用、バイオプラスチックの利用——これら6項目への配慮が求められています。
製品設計の段階から環境配慮を組み込む必要があり、素材選定の考え方そのものを見直す時期に来ています。
EU(欧州連合)では、2019年に単一使用プラスチック指令(SUP指令)が発効しました。2021年以降、特定のプラスチック製品の上市が禁止されています。
さらに2024年以降、EUでは以下の規制が段階的に強化されています。
北米でもカリフォルニア州を中心に規制が進んでいます。2032年までにプラスチック包装の65%をリサイクル可能な設計にする義務が課されています。
日本企業にとって重要なのは、輸出製品への影響です。EU向け製品を製造する場合、現地規制への適合が必須となります。国内市場のみを対象とする企業でも、取引先からの要請で対応を迫られるケースが増えています。
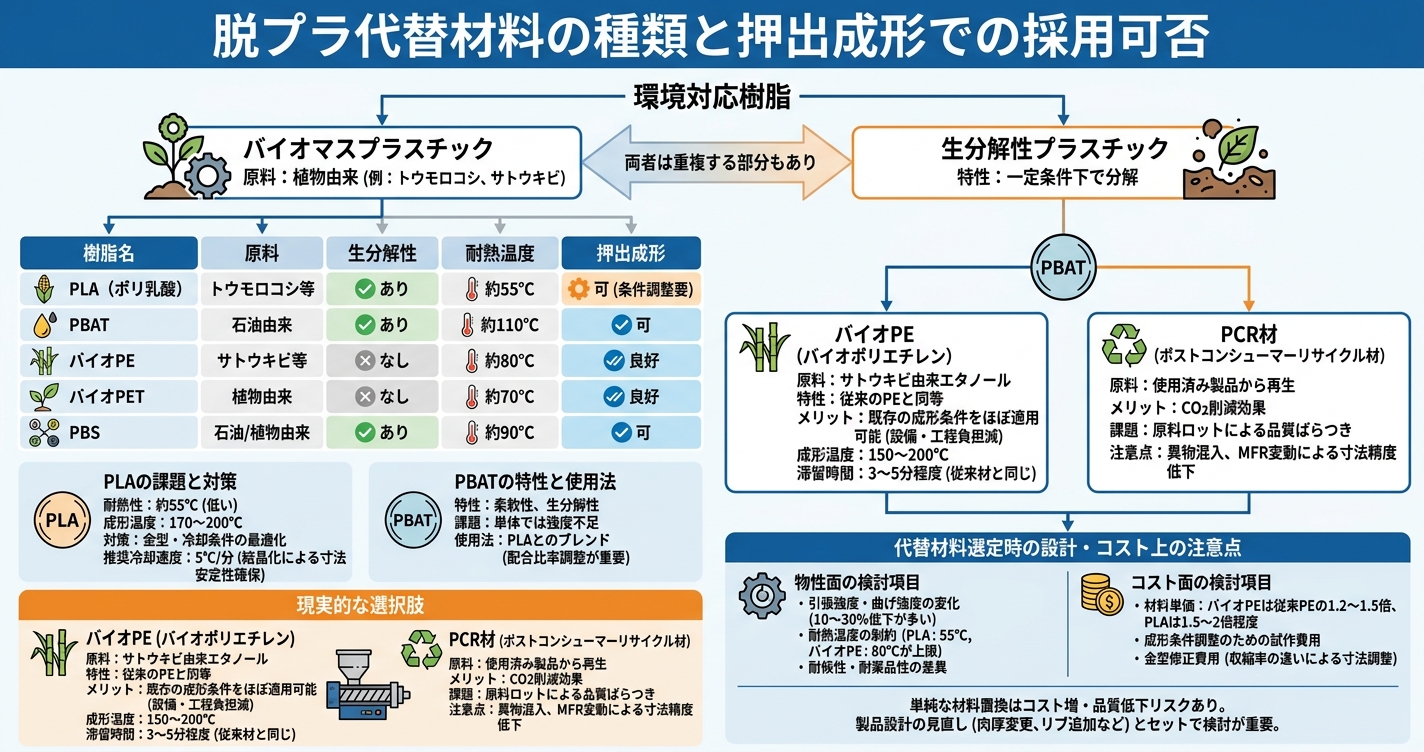
環境対応樹脂は、大きく「バイオマスプラスチック」と「生分解性プラスチック」に分類されます。両者は重複する部分もありますが、目的と特性が異なります。
| 樹脂名 | 原料 | 生分解性 | 耐熱温度 | 押出成形 |
|---|---|---|---|---|
| PLA(ポリ乳酸) | トウモロコシ等 | あり | 約55℃ | 可(条件調整要) |
| PBAT | 石油由来 | あり | 約110℃ | 可 |
| バイオPE | サトウキビ等 | なし | 約80℃ | 良好 |
| バイオPET | 植物由来 | なし | 約70℃ | 良好 |
| PBS | 石油/植物由来 | あり | 約90℃ | 可 |
PLA(ポリ乳酸)は最も普及したバイオマス素材ですが、耐熱性が約55℃と低い点に注意が必要です。押出成形では、成形温度170〜200℃での加工が一般的ですが、金型温度や冷却条件の最適化が欠かせません。特に冷却速度は5℃/分程度に制御することで、結晶化による寸法安定性を確保できます。
PBATは柔軟性と生分解性を兼ね備えていますが、単体では強度が不足します。PLAとのブレンドで使用されるケースが多く、配合比率の調整が製品設計のポイントとなります。
実務上、最も導入しやすいのはバイオPE(バイオポリエチレン)です。サトウキビ由来のエタノールから製造され、従来のPEと同等の物性を持ちます。
既存の成形条件をほぼそのまま適用できるため、設備投資や工程変更の負担が少ない点が魅力です。成形温度は従来PE同様、150〜200℃の範囲で対応でき、滞留時間も3〜5分程度と従来材と変わりません。
PCR材(ポストコンシューマーリサイクル材)も現実的な選択肢です。使用済み製品から再生されたプラスチックで、CO2削減効果が高く評価されています。
ただし、PCR材は原料ロットによる品質のばらつきが課題です。押出成形では、異物混入による外観不良や、メルトフローレート(MFR)の変動による寸法精度の低下に注意が必要です。
代替材料への切り替えでは、以下の要素を総合的に検討する必要があります。
物性面の検討項目
コスト面の検討項目
単純な材料置換では、コスト増と品質低下を招くリスクがあります。製品設計の見直し(肉厚変更、リブ追加など)とセットで検討することが重要です。
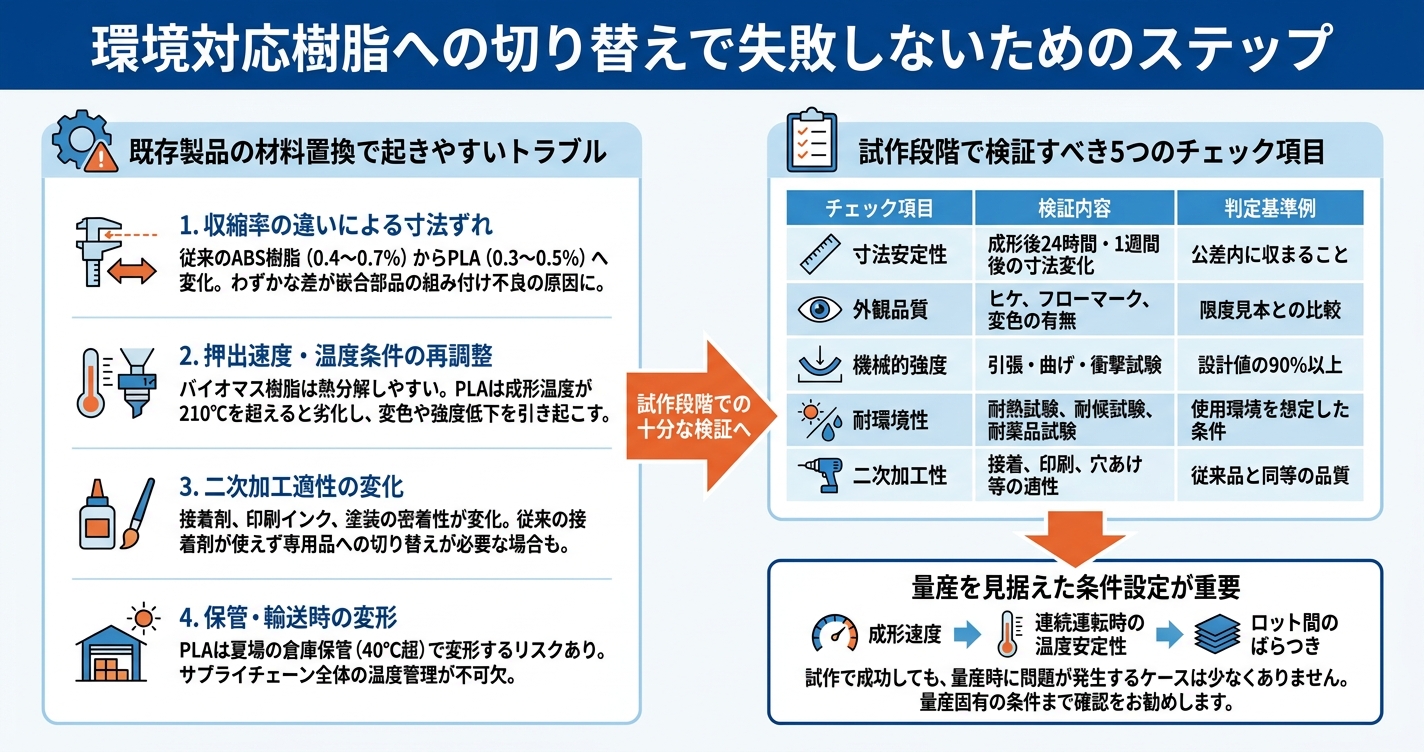
環境対応樹脂への切り替えでは、予期せぬトラブルが発生しがちです。押出成形において特に多いのが以下の4つです。
1. 収縮率の違いによる寸法ずれ
従来のABS樹脂からPLAに切り替えた場合、収縮率が0.4〜0.7%から0.3〜0.5%へ変化します。わずかな差ですが、嵌合部品では組み付け不良の原因となります。
2. 押出速度・温度条件の再調整
バイオマス樹脂は熱分解しやすい傾向があります。PLAでは成形温度が210℃を超えると劣化が進み、変色や強度低下を引き起こします。
3. 二次加工適性の変化
接着剤との相性、印刷インクの定着性、塗装の密着性が変わります。従来の接着剤が使用できず、専用品への切り替えが必要になるケースがあります。
4. 保管・輸送時の変形
PLAは夏場の倉庫保管(40℃超)で変形するリスクがあります。サプライチェーン全体での温度管理が求められます。
切り替え失敗を防ぐには、試作段階での十分な検証が不可欠です。以下の5項目を必ず確認してください。
| チェック項目 | 検証内容 | 判定基準例 |
|---|---|---|
| 寸法安定性 | 成形後24時間・1週間後の寸法変化 | 公差内に収まること |
| 外観品質 | ヒケ、フローマーク、変色の有無 | 限度見本との比較 |
| 機械的強度 | 引張・曲げ・衝撃試験 | 設計値の90%以上 |
| 耐環境性 | 耐熱試験、耐候試験、耐薬品試験 | 使用環境を想定した条件 |
| 二次加工性 | 接着、印刷、穴あけ等の適性 | 従来品と同等の品質 |
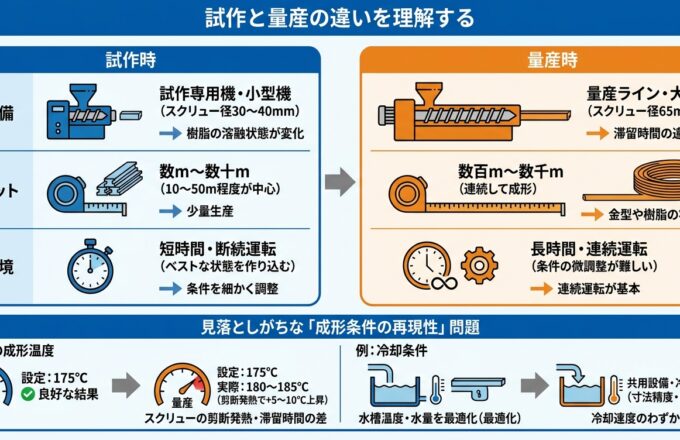
試作では、量産を見据えた条件設定が重要です。試作段階で成功しても、量産時に問題が発生するケースは少なくありません。成形速度・連続運転時の温度安定性・ロット間のばらつきといった量産固有の条件まで確認することをお勧めします。
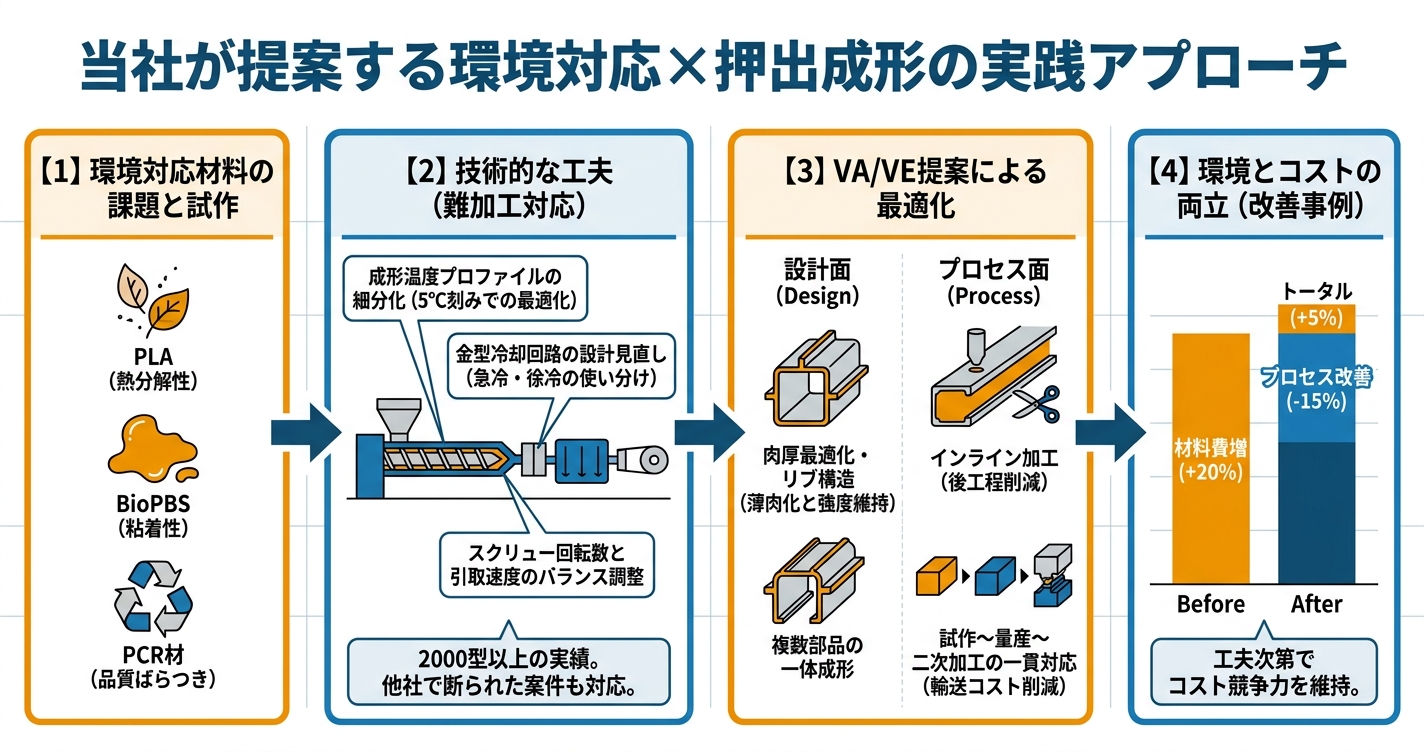
環境対応樹脂は、従来材料に比べて加工難易度が高い傾向にあります。PLAの熱分解性、バイオPBSの粘着性、PCR材の品質ばらつき——これらに対応するには、豊富な経験とノウハウが必要です。
当社では、2000型以上の金型製作実績を通じて蓄積した押出成形の技術を活かし、他社で断られた難加工案件にも積極的に取り組んでいます。
バイオマス樹脂の成形では、以下の点で技術的な工夫を行っています。
試作段階から量産を見据えた条件設定を行うことで、スムーズな量産移行を実現しています。
環境対応樹脂への切り替えでは、材料コストの上昇が避けられません。しかし、製品設計やプロセスの見直しによって、トータルコストを抑えることは可能です。
当社では、材料置換にとどまらないVA/VE提案を行っています。
設計面での提案例
製造フローでの提案例
当社での改善事例では、材料費が20%上昇しても、プロセス改善で15%のコストダウンを実現し、トータルで5%増に抑えることができました。環境対応とコスト競争力の両立は、工夫次第で十分に可能です。
プラスチック規制は、国内のプラスチック資源循環促進法、EUのPPWRやSUP指令など、着実に強化されています。製造業として、規制動向の把握と具体的な対応策の実行が急務となっています。
環境対応樹脂への切り替えでは、PLA、バイオPE、PCR材など選択肢が広がっていますが、それぞれに物性やコストの課題があります。単純な材料置換ではなく、製品設計や製造プロセスの見直しを含めた総合的なアプローチが求められます。
試作段階での十分な検証と、量産を見据えた条件設定が成功の鍵です。環境対応と品質・コストの両立は、適切なパートナーとの協働によって実現できます。
押出成形に関するご質問や課題がございましたら、お気軽にお問い合わせください。 材料選定から工程設計、QA/QC体制の構築まで、長年の実績を生かした最適なご提案をさせていただきます。
デコライン株式会社が運営する押出成形.com|プラスチック押出成形の試作・量産・二次加工をご覧頂き、誠にありがとうございます。
当サイトに掲載されている内容では解決できないお困り事や、相談などがございましたら、お気軽にご相談を頂けますと幸いです。