「サプライヤーにもCO2削減目標の達成を求める」——。大手メーカーからこうした要請を受け、対応に追われている企業は少なくありません。製造業全体でカーボンニュートラルへの取り組みが加速する中、押出成形の現場でも省エネ技術の導入が急務となっています。
本記事では、押出成形における省エネ技術の最前線を解説します。電力コスト削減の実践手法から、工程集約によるCO2削減効果まで、製品設計者・購買担当者の皆様が押さえておくべきポイントを網羅的にお伝えします。
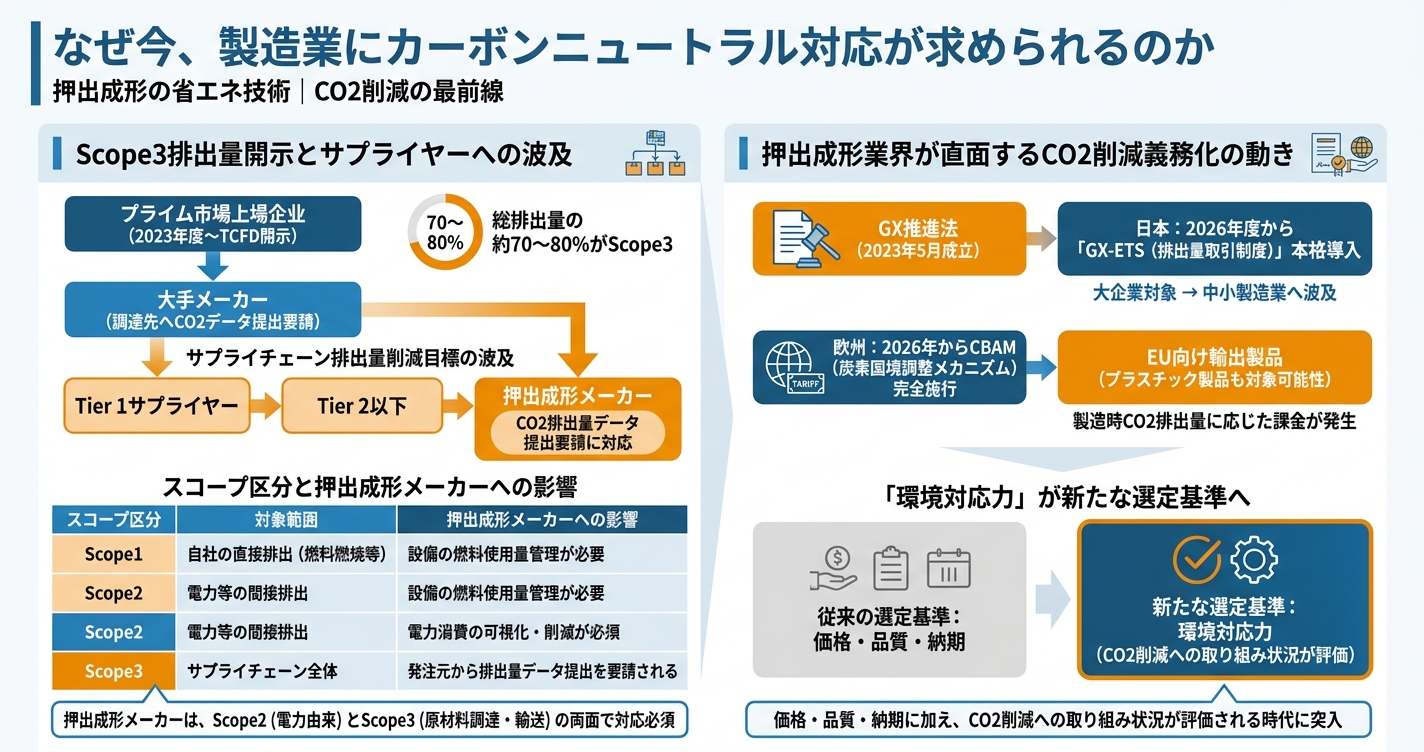
2023年度から、プライム市場上場企業にはTCFD提言に基づく気候関連情報の開示が求められています。特に注目すべきは、Scope3(サプライチェーン全体の排出量)の開示義務化の流れです。
この排出区分は企業の総排出量の約70〜80%を占めるケースが多く、削減には取引先の協力が不可欠です。そのため、大手メーカーは調達先に対してCO2排出量データの提出を要請しています。自動車業界では、すでにTier1サプライヤーを通じてTier2以下にもサプライチェーン排出量の削減目標が波及しています。
| スコープ区分 | 対象範囲 | 押出成形メーカーへの影響 |
|---|---|---|
| Scope1 | 自社の直接排出(燃料燃焼等) | 設備の燃料使用量管理が必要 |
| Scope2 | 電力等の間接排出 | 電力消費の可視化・削減が必須 |
| Scope3 | サプライチェーン全体 | 発注元から排出量データ提出を要請される |
押出成形メーカーは、Scope2(電力由来の排出)とScope3(原材料調達や輸送)の両面で対応を求められる立場にあります。
2023年5月に成立したGX推進法により、日本でも2026年度から「GX-ETS(排出量取引制度)」が本格導入されます。当面は大企業が対象ですが、中小製造業への波及は時間の問題です。
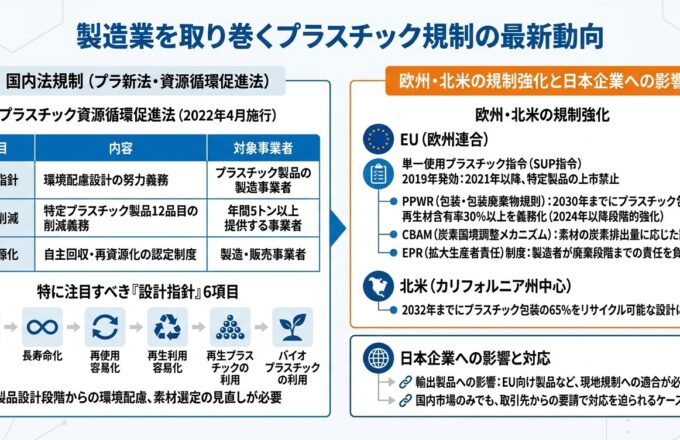
欧州では2026年からCBAM(炭素国境調整メカニズム)が完全施行されます。EU向け輸出製品には、製造時のCO2排出量に応じた課金が発生します。プラスチック製品も対象となる可能性があり、押出成形品の輸出においても無視できない要素です。
こうした規制動向を背景に、「環境対応力」が押出成形メーカーの選定基準に加わりつつあります。価格・品質・納期に加え、CO2削減への取り組み状況が評価される時代に突入しています。
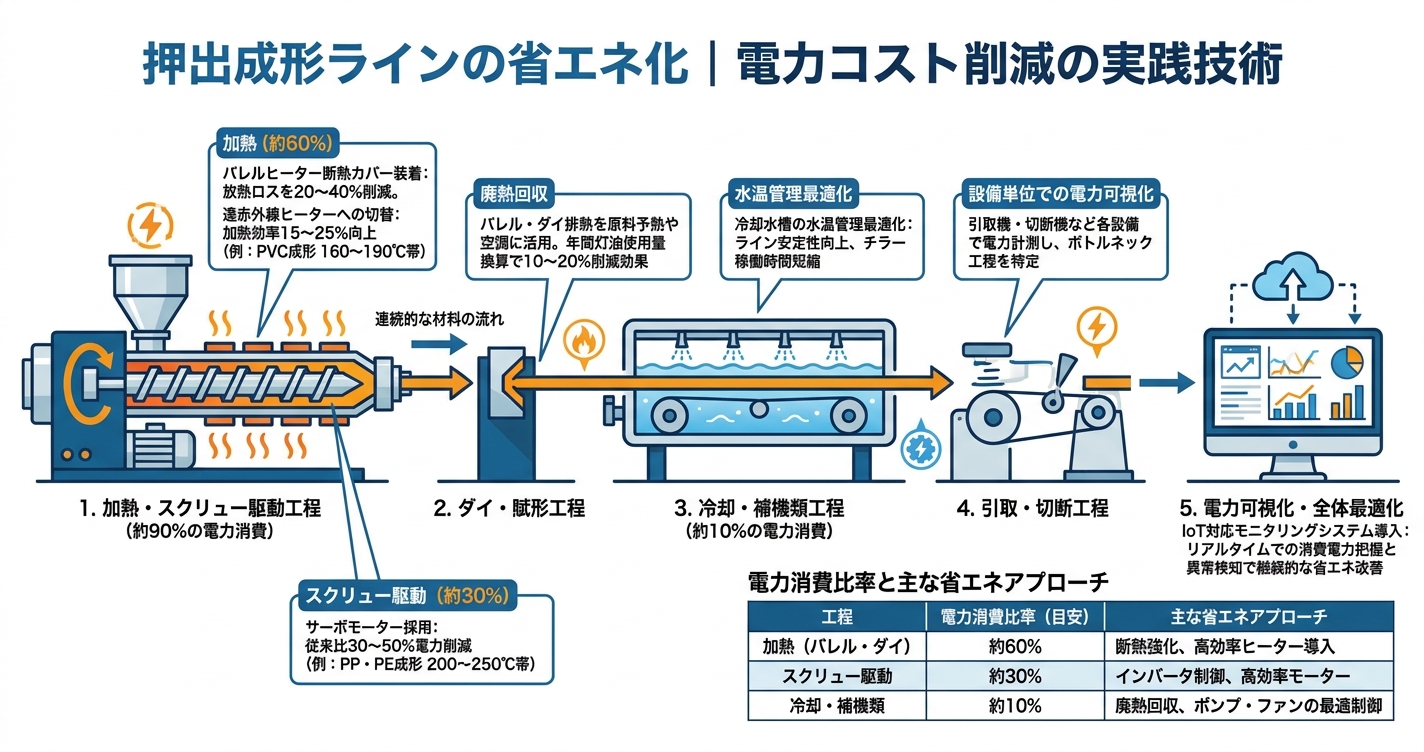
押出成形の電力消費は、大きく3つの工程に分類できます。一般的な消費比率の目安は以下の通りです。
| 工程 | 電力消費比率(目安) | 主な省エネアプローチ |
|---|---|---|
| 加熱(バレル・ダイ) | 約60% | 断熱強化、高効率ヒーター導入 |
| スクリュー駆動 | 約30% | インバータ制御、高効率モーター |
| 冷却・補機類 | 約10% | 廃熱回収、ポンプ・ファンの最適制御 |
加熱工程は電力消費の約6割を占めるため、省エネ効果が最も大きい領域です。
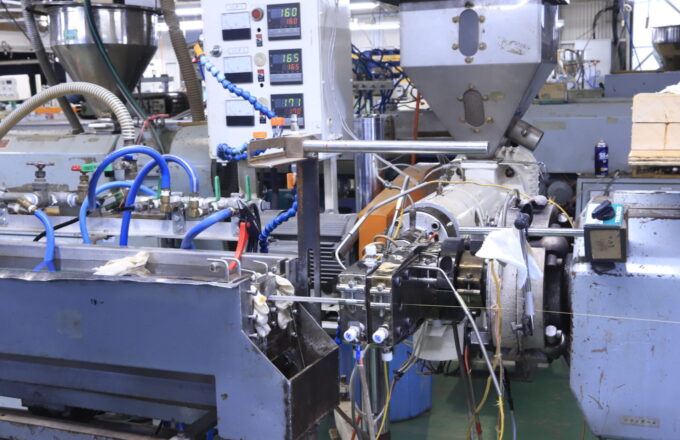
バレルヒーターの断熱カバー装着は、即効性のある対策の一つです。断熱ジャケットの設置により、放熱ロスを20〜40%削減できます。設備更新を伴わないため、投資回収期間は1年未満のケースが多く見られます。
ヒーター自体の更新も有効です。セラミックバンドヒーターから遠赤外線ヒーターへの切り替えで、加熱効率が15〜25%向上した事例があります。PVC(ポリ塩化ビニル)の成形温度160〜190℃帯でも、立ち上がり時間の短縮と消費電力の低減を両立できます。
スクリュー駆動では、サーボモーターの採用が進んでいます。従来の油圧駆動や定速モーターと比較して、30〜50%の電力削減が可能です。PP(ポリプロピレン)やPE(ポリエチレン)など、成形温度200〜250℃帯の汎用樹脂ラインでも導入効果は顕著です。
冷却工程は電力消費比率こそ低いものの、見落とされがちな改善ポイントが多く存在します。
冷却水槽の水温管理を最適化するだけで、ライン全体の安定性が向上します。過冷却による品質トラブルを防ぎながら、チラーの稼働時間を短縮し電力消費を抑制できます。
廃熱回収も注目される技術です。バレルやダイからの排熱を回収し、原料の予熱や工場内空調に活用する仕組みが普及しつつあります。年間の灯油使用量換算で10〜20%の削減効果が報告されています。
省エネ施策を継続的に改善するには、電力消費の「見える化」が欠かせません。
押出機・引取機・切断機など、各設備単位で電力計測を行うことで、ボトルネック工程を特定できます。IoT対応の電力モニタリングシステムを導入すれば、リアルタイムでの消費電力把握と異常検知が可能です。
インバータ制御は、補機類(冷却ファン、冷却水ポンプ等)にも有効です。負荷に応じた回転数制御により、フル稼働時以外の無駄な電力消費を抑制できます。ポンプ類のインバータ化だけで、補機の電力消費を30〜40%削減した実績があります。
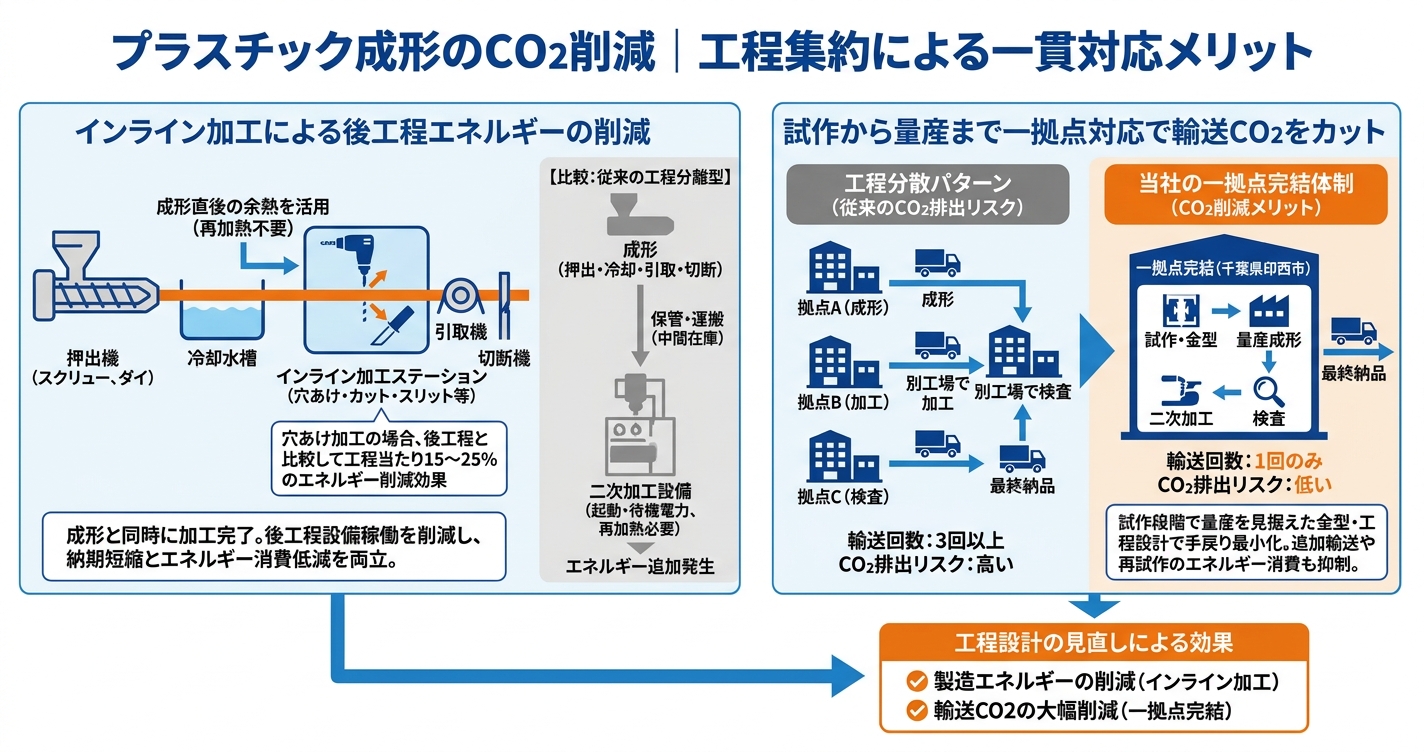
省エネというと設備投資に目が向きがちですが、「工程設計」の見直しも大きな効果を発揮します。押出成形における工程集約は、製造エネルギーと輸送CO2の両方を削減する有効なアプローチです。
押出成形ラインに穴あけ・カット・スリット等の加工を組み込む「インライン加工」は、後工程の設備稼働を不要にします。
従来の工程分離型では、成形後に別ラインで二次加工を行うため、以下のエネルギーが追加で発生します。
インライン加工では、成形直後の余熱を活かして加工を行うため、再加熱が不要です。穴あけ加工の場合、後工程で行う場合と比較して工程当たり15〜25%のエネルギー削減効果が見込めます。
当社では、押出成形ラインに穴あけ・カット等のインライン加工を組み込む体制を整備しています。成形と同時に加工を完了させることで、後工程の設備稼働を削減し、納期短縮とエネルギー消費低減を両立しています。
Scope3排出量のうち、輸送に伴うCO2排出は無視できない割合を占めます。工程ごとに異なる拠点で加工を行う場合、中間輸送によるCO2排出が発生します。
| 工程分散パターン | 輸送回数 | CO2排出リスク |
|---|---|---|
| 成形→別工場で加工→別工場で検査 | 3回以上 | 高い |
| 成形〜二次加工〜検査を一拠点で完結 | 1回(最終納品のみ) | 低い |
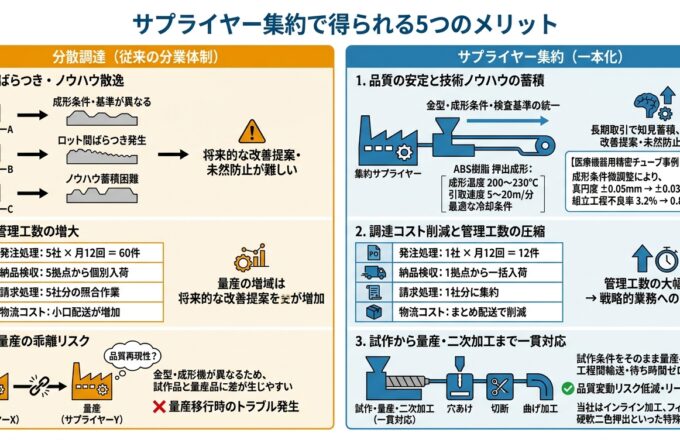
当社は、試作から量産・二次加工まで千葉県印西市の一拠点で完結する体制を構築しています。複数拠点間の中間輸送が不要となるため、輸送に伴うCO2排出を大幅に削減できます。
また、試作段階で量産を見据えた金型・工程設計を行うため、量産移行時の手戻りも最小化できます。工程変更に伴う追加輸送や再試作のエネルギー消費を抑制する効果も期待できます。
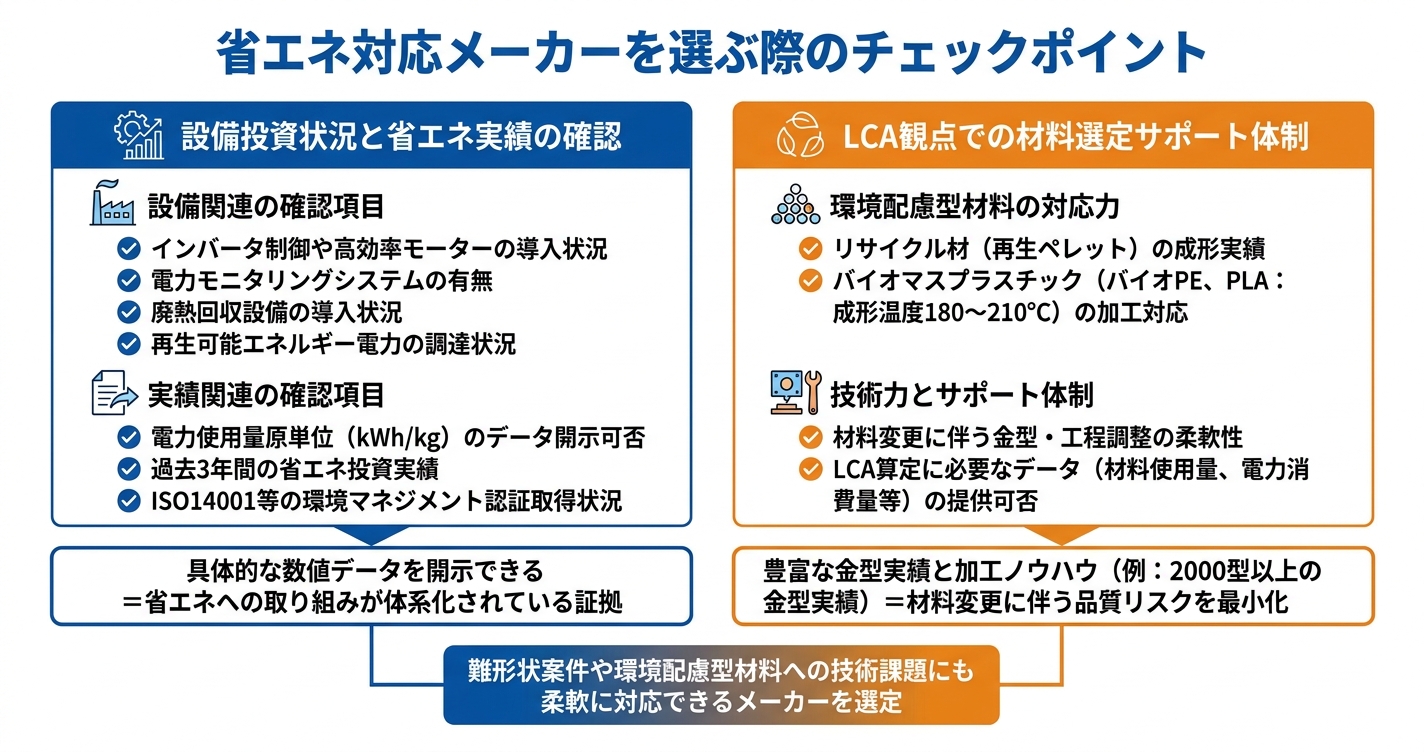
環境対応力を評価するには、具体的な確認項目を持って商談に臨むことが重要です。
省エネへの取り組み姿勢は、設備投資の状況から読み取ることができます。以下の質問項目を参考にしてください。
設備関連の確認項目
実績関連の確認項目
具体的な数値データを開示できるメーカーは、省エネへの取り組みが体系化されている証拠です。
製品のライフサイクル全体でCO2排出量を評価する「LCA(ライフサイクルアセスメント)」の視点も重要です。
押出成形メーカーを選定する際は、以下の対応力を確認することをお勧めします。
環境配慮型材料は、バージン材と比較して成形条件のシビアな調整が必要なケースがあります。豊富な金型実績と加工ノウハウを持つメーカーであれば、材料変更に伴う品質リスクを最小化できます。
当社は2000型以上の金型実績を有し、多様な樹脂・形状への対応経験を蓄積しています。他社で断られた難形状案件にも対応しており、環境配慮型材料への切り替えに伴う技術課題にも柔軟に対応できます。
押出成形における省エネ技術は、電力コスト削減とCO2排出量削減を同時に実現する経営課題への回答です。GX推進法やScope3開示の流れを踏まえ、サプライヤーとしての環境対応力が選定基準に加わっています。ヒーター断熱、インバータ制御、電力モニタリング等の施策で、設備更新なしでも効果を出せます。さらに、インライン加工や一貫対応により、後工程エネルギーと輸送CO2を削減できます。省エネ対応力のあるメーカー選定は、自社のScope3削減目標達成に直結します。設備投資状況や電力データの開示可否など、具体的な確認項目を持って商談に臨むことで、真に環境対応力のあるパートナーを見極めることができます。
押出成形に関するご質問や課題がございましたら、お気軽にお問い合わせください。 材料選定から工程設計、QA/QC体制の構築まで、長年の実績を生かした最適なご提案をさせていただきます。
デコライン株式会社が運営する押出成形.com|プラスチック押出成形の試作・量産・二次加工をご覧頂き、誠にありがとうございます。
当サイトに掲載されている内容では解決できないお困り事や、相談などがございましたら、お気軽にご相談を頂けますと幸いです。